Điểm nghẽn nằm ở đâu? Trước tiên, hãy xác định bước nào là chậm nhất
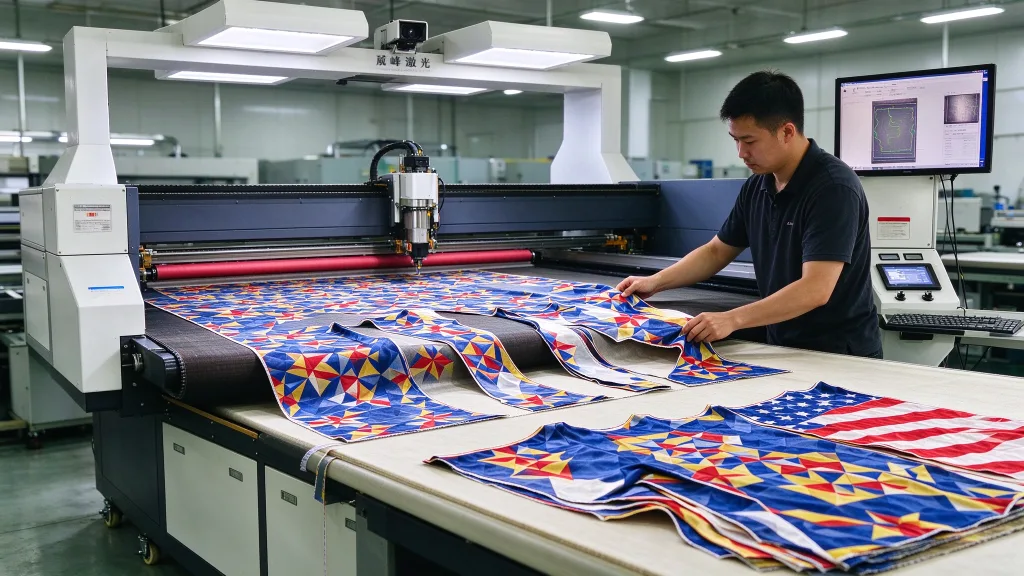
Quá trình cắt tự động vải in được chia thành bốn bước: cấp liệu, nhận diện, cắt và thu gom. Mỗi bước đều có giới hạn tốc độ riêng. Năng suất của toàn bộ dây chuyền bị giới hạn bởi bước chậm nhất. Nạp vải. Vải được cuộn ra khỏi cuộn, đi qua bộ điều khiển độ căng và vào khu vực cắt. Nếu tốc độ nạp không ổn định, vải sẽ bị lệch hoặc nhăn, ảnh hưởng đến cả quá trình nhận diện hình ảnh và cắt. Thông số kỹ thuật cốt lõi của cơ chế nạp vải là độ chính xác của hệ thống điều khiển độ căng vòng kín — không chỉ là con số tốc độ. Nhận diện. Vải in cần có camera CCD để xác định đường viền hoa văn hoặc dấu định vị và tính toán đường cắt. Thời gian nhận diện phụ thuộc vào độ phân giải camera, trường nhìn và phần mềm. Các hệ thống cao cấp có thể hoàn thành việc nhận diện khu vực cắt trong vòng vài giây. Để có hướng dẫn thực tế, hãy xem cách cắt vải in chính xác. Cắt. Hiệu suất cắt phụ thuộc vào tốc độ di chuyển, gia tốc và công suất của đầu laser. Đầu Galvo thường nhanh hơn các hệ thống dầm truyền thống và rất phù hợp với vật liệu mỏng và đục lỗ tốc độ cao. Thu gom. Các mảnh đã cắt phải được lấy ra khỏi khu vực cắt và chuyển đến khu vực thu gom hoặc phân loại. Nếu bước này phụ thuộc vào lao động thủ công, nó có thể làm chậm ngay cả quy trình thượng nguồn tự động hóa nhất. Kiểm tra quan trọng: Nếu máy hiện tại của bạn là bán tự động — với cấp liệu tự động nhưng căn chỉnh thủ công, hoặc hệ thống thị giác tự động nhưng thu gom thủ công — thì bước thủ công có khả năng là điểm nghẽn.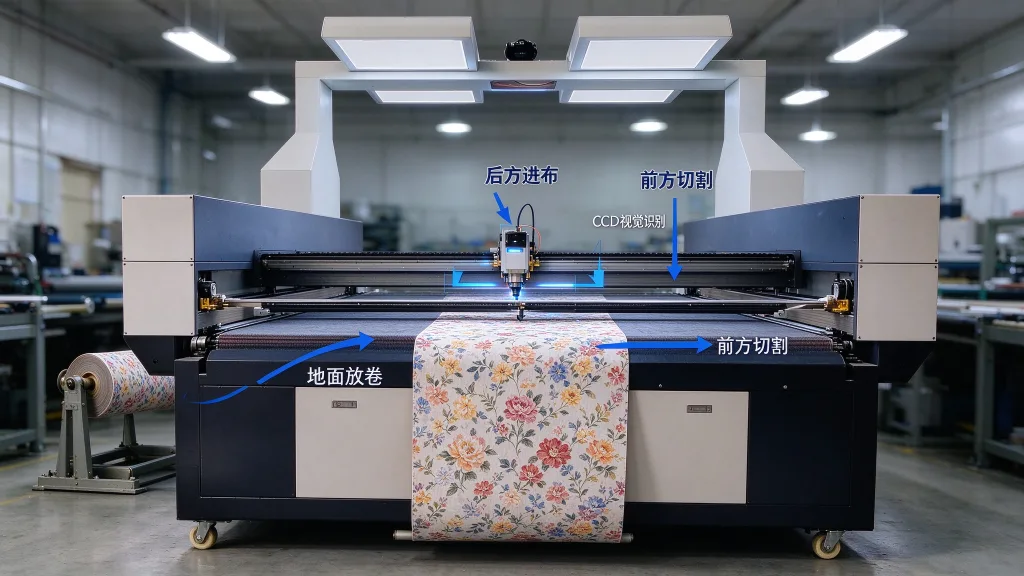
Hệ thống định vị bằng hình ảnh: Thành phần cốt lõi cho quá trình cắt liên tục
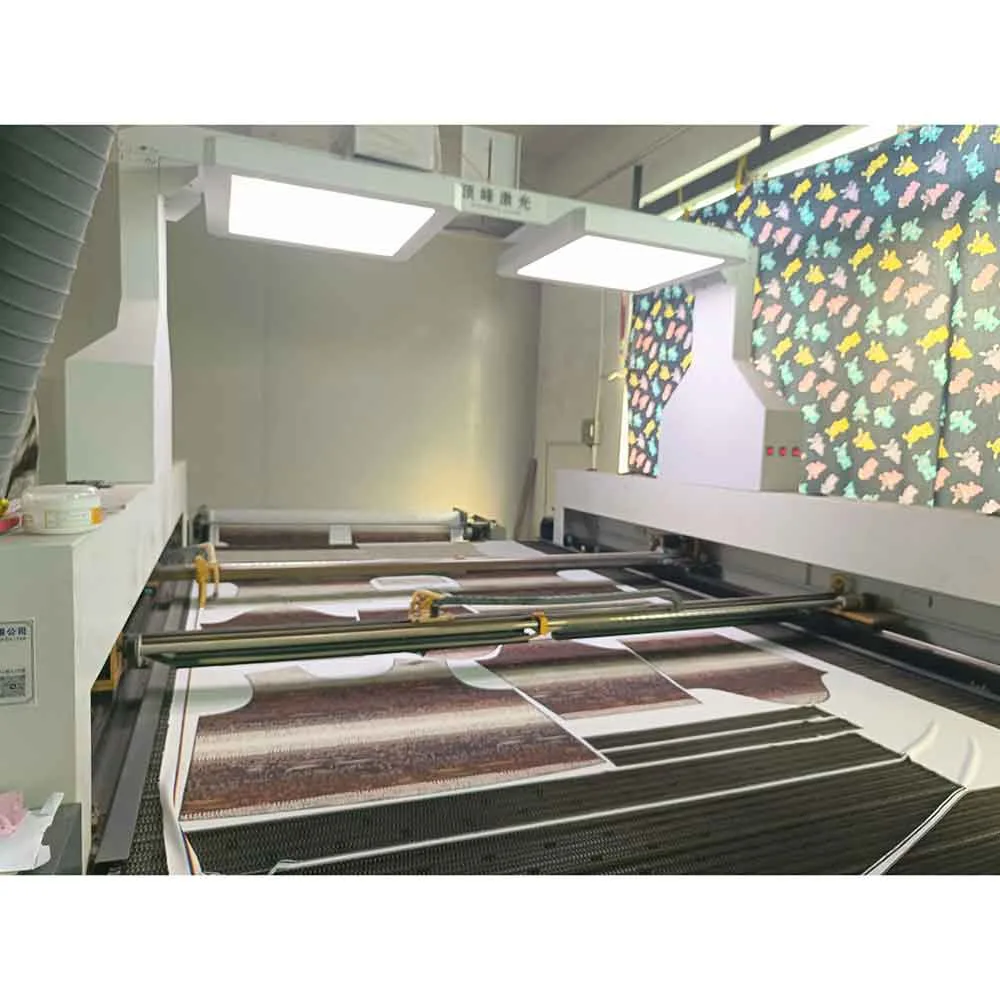
Vải in gặp một thách thức đặc biệt: vị trí hoa văn không cố định. Vải co lại, giãn ra hoặc biến dạng trong quá trình in và xử lý nhiệt. Vị trí thực tế của hoa văn lệch khỏi tọa độ bố trí ban đầu. Nếu không có hệ thống thị giác, máy cắt tự động chỉ có thể tuân theo tọa độ cố định, thực chất là cắt “mù”. Các mảnh vải bị lệch sẽ trực tiếp trở thành phế liệu. Với máy cắt laser sử dụng hệ thống thị giác CCD, máy sẽ chụp ảnh vải trước tiên, nhận diện đường viền hoa văn hoặc dấu định vị, sau đó điều chỉnh đường cắt. Ba tiêu chí cần đánh giá: Tốc độ nhận diện. Một hệ thống hàng đầu có thể hoàn thành việc nhận diện toàn bộ khu vực trong vài giây mà không làm chậm chu kỳ sản xuất liên tục. Nếu quá trình nhận diện mất hơn mười giây, lợi thế của việc cắt liên tục sẽ bị mất đi. Bù biến dạng. Vải không phải là vật liệu cứng. Hiện tượng giãn hoặc co cục bộ xảy ra liên tục. Hệ thống thị giác cơ bản chỉ bù đắp cho sự dịch chuyển và xoay. Phần mềm cao cấp hỗ trợ hiệu chỉnh biến dạng phi tuyến tính với việc khớp chính xác từng vùng. Nhận diện dấu hiệu so với nhận diện đường viền. Nhận diện dấu hiệu phù hợp với vải có các điểm đăng ký được thiết lập sẵn — độ chính xác cao, tốc độ nhanh. Nhận diện đường viền không cần các dấu hiệu được thiết lập sẵn; nó trực tiếp xác định đường viền ngoài của hoa văn in, lý tưởng cho vải in không có dấu hiệu đăng ký. Các hệ thống tốt nhất hỗ trợ cả hai chế độ, do đó bạn có thể chuyển đổi tùy theo đơn hàng.Mô-đun cắt: Galvo hoặc Gantry
Máy cắt laser | Máy khắc laser | máy khắc laser CO₂ vải tự động có thể được cấu hình với đầu cắt gantry hoặc galvo. Hệ thống gantry sử dụng đầu laser di chuyển gắn trên thanh dầm. Chúng phù hợp với vật liệu dày hơn và khu vực cắt lớn hơn. Tốc độ thấp hơn, nhưng công suất tối đa cao hơn. Đầu cắt galvo điều hướng chùm tia laser qua các gương tốc độ cao. Đầu cắt giữ nguyên vị trí trong khi chùm tia di chuyển nhanh qua khu vực làm việc. Các hệ thống galvo cao cấp có thể cắt nhanh, phù hợp với vật liệu mỏng và tạo lỗ. Tốc độ thực tế phụ thuộc vào vật liệu, cấu hình đầu cắt và đường cắt. Một ưu điểm quan trọng của galvo là khả năng xử lý liên tục: tia laser cắt trong khi vải di chuyển liên tục trên băng tải. Đối với việc cắt liên tục vải in, đầu cắt Galvo thường là lựa chọn tốt hơn, trong khi máy cũng có thể hỗ trợ đầu cắt gantry có thể hoán đổi cho các vật liệu dày hơn hoặc nhiều lớp. Vải tiếp tục di chuyển trong khi đầu cắt Galvo theo dõi đường cắt, được điều chỉnh phối hợp với hệ thống chỉnh sửa hình ảnh thời gian thực. Đầu cắt có thể thay thế: Bạn có thể thay đổi đầu cắt để phù hợp với vật liệu và quy trình. Đầu cắt galvo phù hợp với vải in có độ dày từ mỏng đến trung bình, trong khi đầu cắt gantry thường được sử dụng để cắt các vật liệu dày hơn hoặc nhiều lớp. Hãy xác nhận các tùy chọn đầu cắt có sẵn và quy trình thay đổi đầu cắt với nhà cung cấp.Cấp liệu và thu gom: Đảm bảo tính liên tục
Kiểm soát độ căng là yếu tố quan trọng đối với hệ thống cấp liệu. Nếu độ căng không ổn định trong quá trình cắt, vải sẽ bị lệch, nhăn hoặc giãn ra, làm giảm độ chính xác khi cắt. Hệ thống kiểm soát độ căng vòng kín giúp giữ cho vải phẳng và được cấp liệu đều đặn qua dây chuyền. Việc phối hợp bộ cấp liệu với các bộ phận còn lại của dây chuyền là rất quan trọng. Tốc độ cấp liệu phải phù hợp với tốc độ nhận diện hình ảnh và tốc độ cắt. Nếu bộ cấp liệu chạy quá nhanh, hệ thống nhận diện hình ảnh sẽ không theo kịp. Nếu chạy quá chậm, đầu cắt sẽ bị ngừng hoạt động. Hãy yêu cầu nhà cung cấp cung cấp dữ liệu phối hợp toàn bộ dây chuyền đã được đo lường, chứ không chỉ thông số kỹ thuật về tốc độ cấp liệu. Thu gom và phân loại: Trên máy này, việc cấp liệu, nhận diện hình ảnh và cắt laser đều tự động; còn việc thu gom và phân loại thường được thực hiện thủ công. Nếu cần thu gom hoặc phân loại tự động, hãy xác nhận cấu hình tùy chọn và bố trí toàn bộ dây chuyền với nhà cung cấp.