ボトルネックはどこか? まず、どの工程が遅いのかを特定する
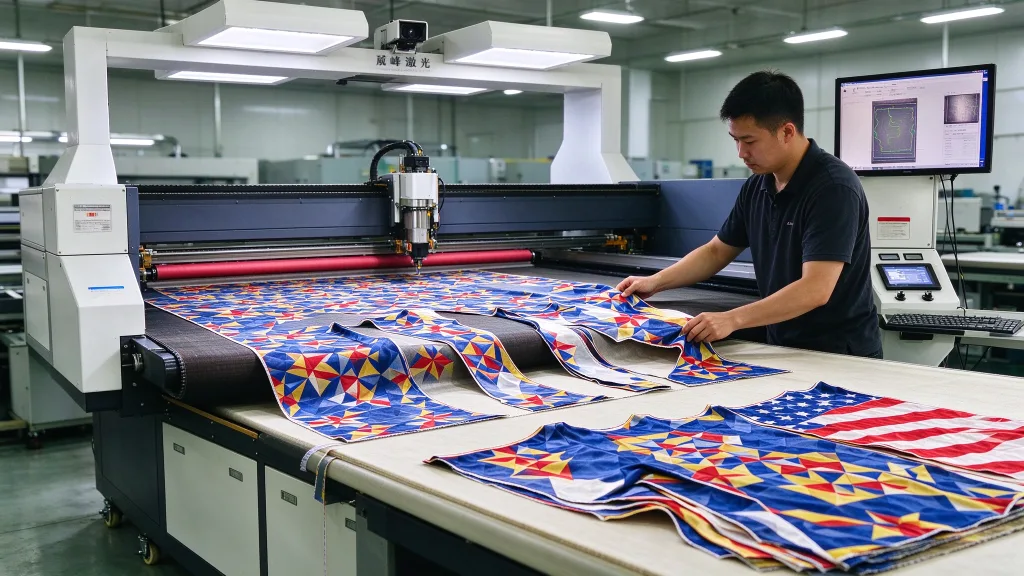
プリント生地の自動裁断は、送り、認識、裁断、回収の4つの工程に分けられます。各工程にはそれぞれ速度の限界があります。ライン全体の出力は、最も遅い工程によって制限されます。 送り。生地はロールから巻き出され、張力制御を通過して裁断エリアに入ります。送り速度が不安定だと、生地がずれたりシワになったりして、ビジョン認識と裁断の両方に影響を及ぼします。送り機構の核心となる仕様は、単なる速度値ではなく、閉ループ張力制御の精度です。認識。 プリント生地の場合、CCDカメラを使用してパターンの輪郭や見当マークを識別し、裁断経路を算出する必要があります。認識時間は、カメラの解像度、視野角、およびソフトウェアに依存します。 ハイエンドシステムであれば、数秒以内に裁断領域の認識を完了できます。実践的なガイドについては、「プリント生地の正確な裁断方法」をご覧ください。裁断。裁断効率は、レーザーヘッドの移動速度、加速度、および出力に依存します。ガルバノヘッドは一般的に従来のガントリーシステムよりも高速であり、薄い素材や高速パーフォレーションに適しています。回収。 切断された部品は、切断エリアから取り除き、回収または仕分け場所へ移動させる必要があります。この工程が手作業に依存している場合、たとえ上流工程が完全に自動化されていても、全体の処理速度を低下させる原因となります。重要な確認事項:現在お使いの機械が半自動式(自動送りだが手動位置合わせ、または自動ビジョンだが手動回収)である場合、その手作業の工程がボトルネックとなっている可能性が高いです。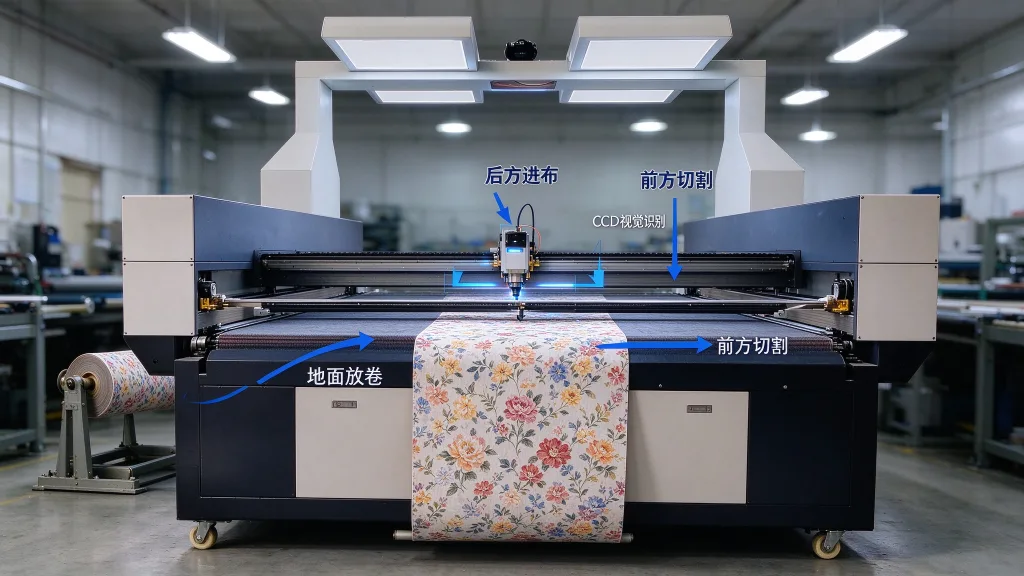
ビジョン位置決めシステム:連続裁断の中核となるコンポーネント
プリント生地には特有の課題があります。それは、パターンの位置が固定されていないことです。生地は、プリントや熱処理の過程で収縮、伸長、あるいは歪みが生じます。その結果、実際のパターンの位置は、元のレイアウト座標からずれてしまいます。ビジョンシステムがなければ、自動裁断機は固定された座標に従うしかなく、実質的に「目隠し」状態で裁断することになります。位置がずれた裁断片は、そのまま廃棄物となってしまいます。 CCDビジョン搭載のレーザーカッターでは、まず生地を撮影し、パターンの輪郭や見当マークを識別した上で、切断経路を補正します。評価すべき3つの仕様:認識速度。トップクラスのシステムであれば、連続生産サイクルを妨げることなく、数秒以内に全領域の認識を完了できます。 認識に10秒以上かかる場合、連続切断の利点は失われてしまいます。変形補正。生地は剛性がないため、局所的な伸びや縮みが絶えず発生します。基本的なビジョンシステムでは、並進と回転の補正しか行えません。ハイエンドのソフトウェアは、領域ごとの精密なマッチングによる非線形変形補正に対応しています。 マーク認識と輪郭認識。マーク認識は、あらかじめ設定された見当点がある生地に適しており、高精度かつ高速です。輪郭認識は、あらかじめ設定されたマークを必要とせず、プリントされたパターンの外周を直接識別するため、見当マークのないプリント生地に最適です。優れたシステムは両方のモードに対応しているため、注文に応じて切り替えることができます。切断モジュール:ガルバノまたはガントリー
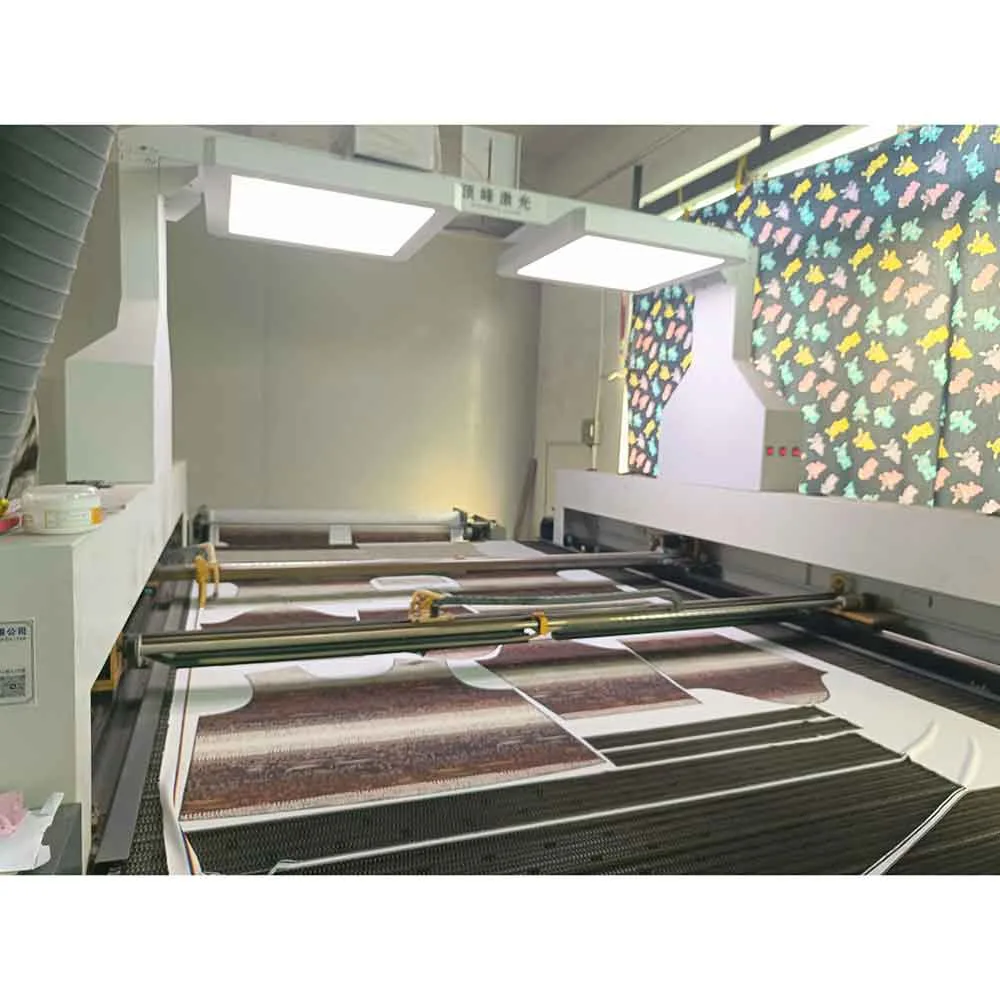
自動生地レーザー切断機 | レーザーカッターは、ガントリー式またはガルボ式の切断ヘッドで構成できます。ガントリー式システムは、ビームに取り付けられた可動式レーザーヘッドを使用します。厚めの素材や広い切断領域に適しています。速度は低くなりますが、出力の限界値は高くなります。ガルボ式ヘッドは、高速ミラーを介してレーザービームを偏向させます。 ヘッドは固定されたまま、ビームが作業領域内を高速で移動します。ハイエンドのガルボシステムは高速切断が可能で、薄い素材やミシン目加工に適しています。実際の速度は、素材、ヘッドの構成、および切断経路によって異なります。ガルボの主な利点は「オン・ザ・フライ」処理であり、コンベア上で生地が連続して移動している間にレーザーが切断を行います。 プリント生地の連続切断には、ガルボヘッドの方が適している場合が多いですが、より厚い素材や多層素材の切断には、交換可能なガントリーヘッドに対応している機種もあります。生地が移動し続ける間、ガルボヘッドはリアルタイムのビジョン補正と連動して切断経路を追従します。 交換可能なヘッド:素材や加工プロセスに合わせて切断ヘッドを交換できます。ガルバノヘッドは薄手から中厚のプリント生地に適しており、ガントリーヘッドは通常、より厚い素材や多層素材の切断に使用されます。利用可能なヘッドのオプションや交換手順については、サプライヤーに確認してください。送りと回収:連続性の確保
送りシステムにおいて、張力制御は極めて重要です。切断中に張力が不安定になると、生地がずれたり、しわになったり、伸びたりして、切断精度が低下します。閉ループ式の張力制御システムは、生地を平らに保ち、ライン全体を通じて均一に送り出すのに役立ちます。 フィーダーをラインの他の部分と適切に連携させることは極めて重要です。送り速度は、ビジョン処理速度および切断速度と一致している必要があります。フィーダーの速度が速すぎると、ビジョン処理が追いつきません。逆に遅すぎると、切断ヘッドが遊んでいる状態になります。サプライヤーには、フィーダーの速度仕様だけでなく、測定済みのライン全体の連携データについて確認してください。 回収・仕分け:この機械では、送り、画像認識、レーザー切断は自動化されていますが、回収と仕分けは通常手作業で行われます。自動回収または自動仕分けが必要な場合は、オプション構成およびライン全体のレイアウトについてサプライヤーに確認してください。