¿Dónde está el cuello de botella? En primer lugar, identifica qué paso es el más lento
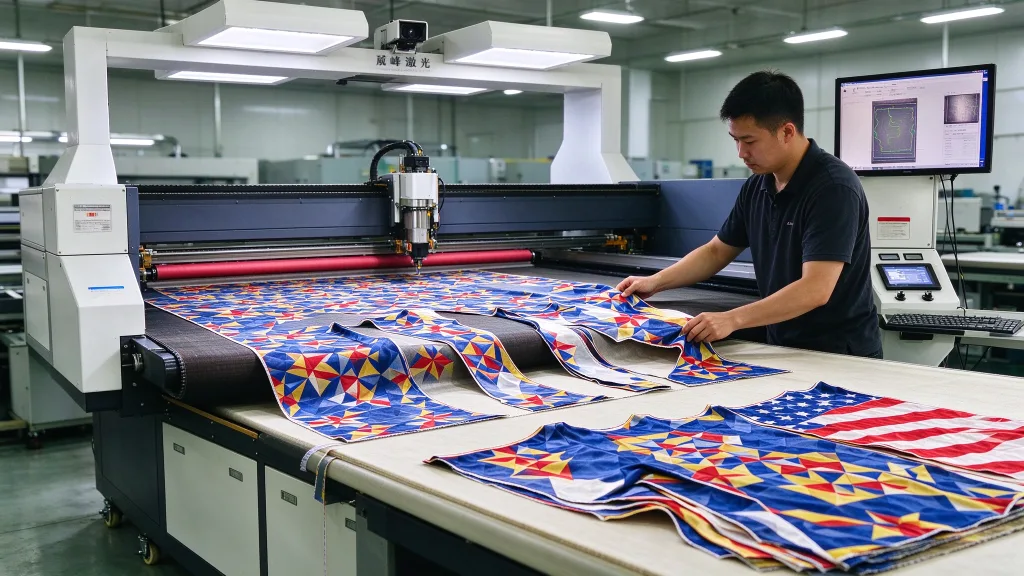
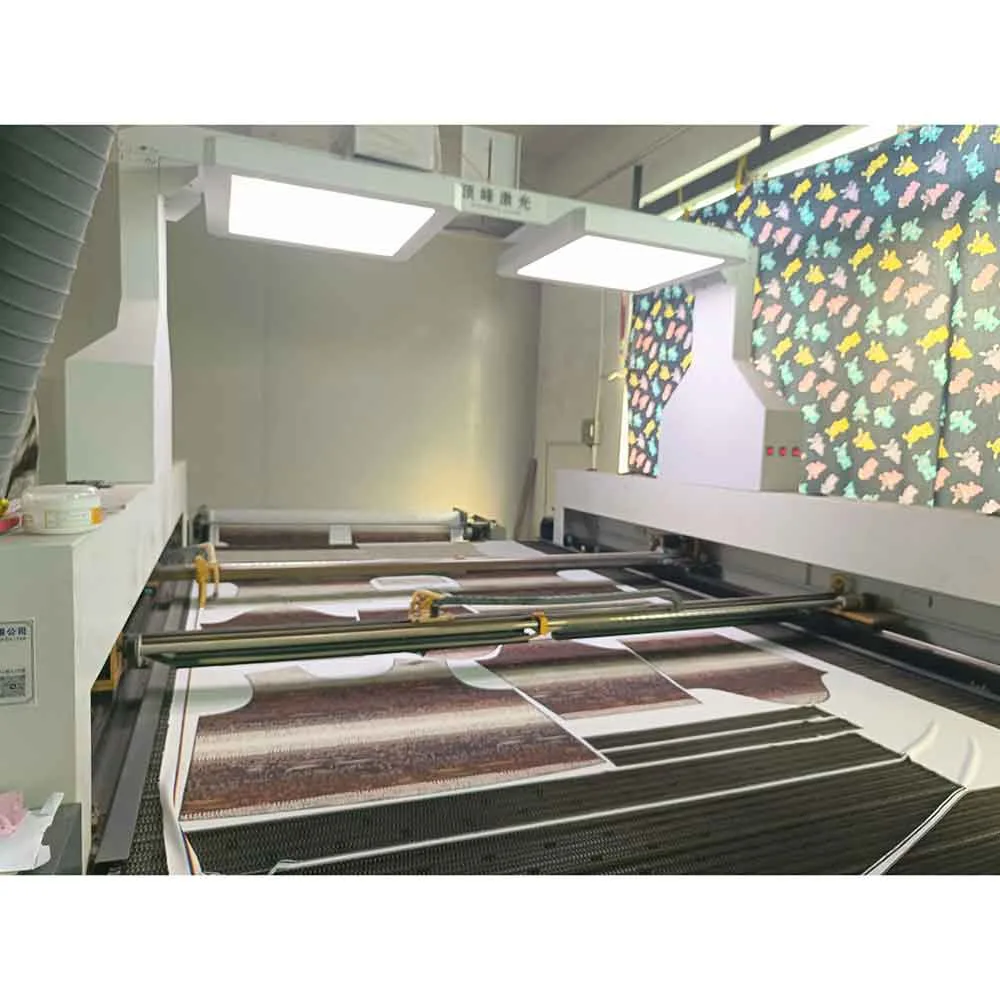
El corte automático de tejido estampado se divide en cuatro pasos: alimentación, reconocimiento, corte y recogida. Cada paso tiene su propio límite de velocidad. El rendimiento de toda la línea viene determinado por su paso más lento. Alimentación. El tejido se desenrolla del rollo, pasa por el control de tensión y entra en la zona de corte. Si la velocidad de alimentación es inestable, el tejido se desvía o se arruga, lo que afecta tanto al reconocimiento por visión como al corte. La especificación fundamental del mecanismo de alimentación es la precisión del control de tensión en bucle cerrado, no solo una cifra de velocidad. Reconocimiento. El tejido estampado requiere una cámara CCD para identificar los contornos del estampado o las marcas de registro y calcular la trayectoria de corte. El tiempo de reconocimiento depende de la resolución de la cámara, el campo de visión y el software. Los sistemas de gama alta pueden completar el reconocimiento de la zona de corte en pocos segundos. Para obtener una guía práctica, consulta cómo cortar tejidos estampados con precisión. Corte. La eficiencia del corte depende de la velocidad de movimiento, la aceleración y la potencia del cabezal láser. Los cabezales galvánicos suelen ser más rápidos que los sistemas de pórtico tradicionales y son muy adecuados para materiales finos y perforaciones a alta velocidad. Recogida. Las piezas cortadas deben retirarse de la zona de corte y trasladarse a la recogida o clasificación. Si este paso depende del trabajo manual, puede ralentizar incluso el proceso previo más automatizado. Comprobación clave: si su máquina actual es semiautomática —con alimentación automática pero alineación manual, o visión automática pero recogida manual—, es probable que el paso manual sea el cuello de botella.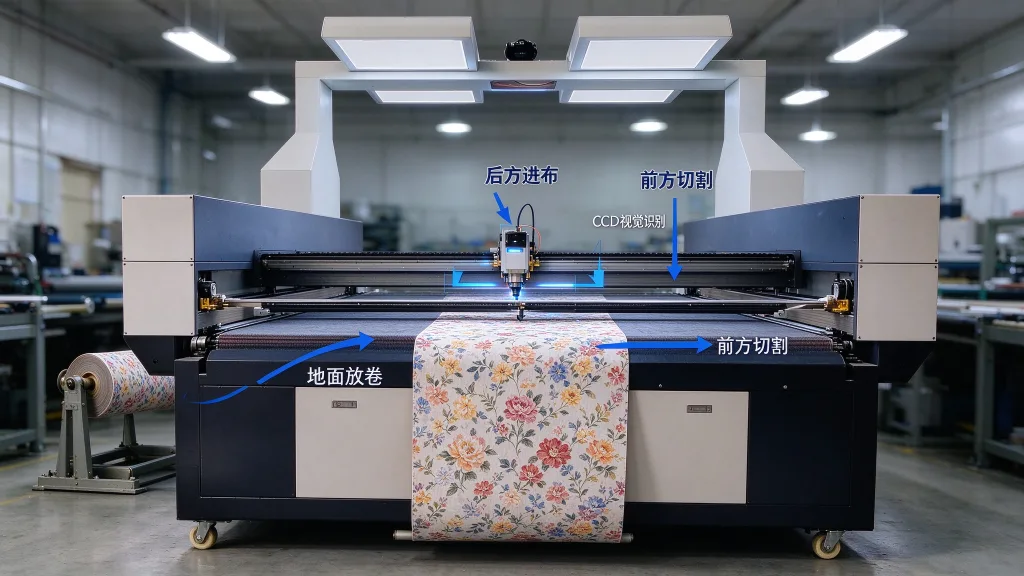
Sistema de posicionamiento por visión: el componente fundamental para el corte continuo
El tejido estampado plantea un reto único: las posiciones de los estampados no son fijas. El tejido se encoge, se estira o se deforma durante la estampación y el tratamiento térmico. Las posiciones reales de los estampados se desvían de las coordenadas originales del diseño. Sin un sistema de visión, una cortadora automática solo puede seguir coordenadas fijas, lo que equivale a cortar a ciegas. Las piezas desalineadas van directamente a los desechos. Con una cortadora láser con visión CCD, la máquina primero fotografía el tejido, identifica los contornos de los patrones o las marcas de registro y, a continuación, corrige la trayectoria de corte. Tres especificaciones a evaluar: Velocidad de reconocimiento. Un sistema de primera categoría puede completar el reconocimiento de toda la superficie en cuestión de segundos sin ralentizar el ciclo de producción continuo. Si el reconocimiento tarda más de diez segundos, la ventaja del corte continuo se ve mermada. Compensación de la deformación. El tejido no es rígido. Se producen constantemente estiramientos o encogimientos locales. La visión básica solo compensa la traslación y la rotación. El software de gama alta admite la corrección de deformaciones no lineales con una adaptación precisa región por región. Reconocimiento de marcas frente a reconocimiento de contornos. El reconocimiento de marcas es adecuado para tejidos con puntos de registro preestablecidos: alta precisión y gran velocidad. El reconocimiento de contornos no necesita marcas preestablecidas; identifica directamente el contorno exterior del estampado, lo que resulta ideal para tejidos estampados sin marcas de registro. Los mejores sistemas admiten ambos modos, por lo que se puede cambiar según el pedido.Módulo de corte: Galvo o pórtico
Las máquinas automáticas de corte por láser de tejidos pueden configurarse con cabezales de corte de pórtico o galvo. Los sistemas de pórtico utilizan un cabezal láser móvil montado sobre una viga. Son adecuados para materiales más gruesos y áreas de corte más amplias. La velocidad es menor, pero la potencia máxima es mayor. Los cabezales galvo desvían el rayo láser mediante espejos de alta velocidad. El cabezal permanece fijo mientras el rayo se desplaza rápidamente por el área de trabajo. Los sistemas galvo de gama alta pueden cortar con rapidez, lo que los hace adecuados para materiales finos y perforaciones. La velocidad real depende del material, la configuración del cabezal y la trayectoria de corte. Una ventaja clave del sistema galvo es el procesamiento sobre la marcha: el láser corta mientras el tejido se desplaza continuamente por la cinta transportadora. Para el corte continuo de tejido estampado, un cabezal galvo suele ser la mejor opción, aunque la máquina también puede admitir un cabezal de pórtico intercambiable para materiales más gruesos o de varias capas. El tejido sigue moviéndose mientras el cabezal galvo sigue la trayectoria de corte, coordinado con una corrección de visión en tiempo real. Cabezales intercambiables: Se puede cambiar el cabezal de corte para adaptarlo al material y al proceso. El cabezal galvánico es adecuado para tejidos impresos de grosor fino a medio, mientras que el cabezal de pórtico se utiliza normalmente para cortes de mayor grosor o de varias capas. Confirme con el proveedor las opciones de cabezales disponibles y el procedimiento de cambio.Alimentación y recogida: garantizar la continuidad
El control de la tensión es fundamental para el sistema de alimentación. Si la tensión es inestable durante el corte, el tejido se desvía, se arruga o se estira, lo que reduce la precisión del corte. Un sistema de control de tensión de bucle cerrado ayuda a mantener el tejido plano y a que se alimente de manera uniforme a lo largo de la línea. Es fundamental que el alimentador se adapte al resto de la línea. La velocidad de alimentación debe coincidir con la velocidad del sistema de visión y de corte. Si el alimentador funciona demasiado rápido, el sistema de visión no puede seguirle el ritmo. Si funciona demasiado lento, el cabezal de corte queda inactivo. Solicite al proveedor datos medidos sobre la coordinación de toda la línea, no solo las especificaciones de velocidad del alimentador. Recogida y clasificación: En esta máquina, la alimentación, el reconocimiento por visión y el corte por láser son automáticos; la recogida y la clasificación suelen ser manuales. Si se requiere recogida o clasificación automática, confirme la configuración opcional y el diseño de toda la línea con el proveedor.