Hvor er flaskehalsen? Identificer først, hvilket trin der er langsomt
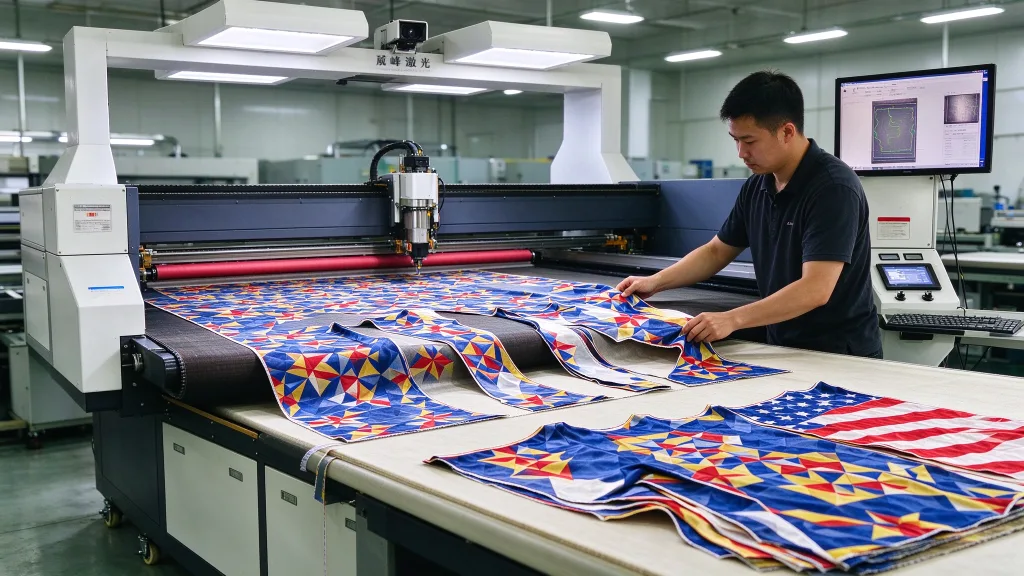
Den automatiske skæring af trykt stof kan opdeles i fire trin: fremføring, genkendelse, skæring og opsamling. Hvert trin har sin egen hastighedsbegrænsning. Hele linjens produktion er begrænset af det langsomste trin. Indføring. Stoffet rulles ud fra rullen, passerer gennem spændingskontrollen og kommer ind i skæreområdet. Hvis indføringshastigheden er ustabil, glider stoffet eller krøller, hvilket påvirker både billedgenkendelse og skæring. Den centrale specifikation for indføringsmekanismen er præcisionen i den lukkede spændingskontrol – ikke blot et hastighedstal. Genkendelse. Trykt stof kræver et CCD-kamera til at identificere mønsterkonturer eller registreringsmærker og beregne skærebanen. Genkendelsestiden afhænger af kameraets opløsning, synsfelt og software. Avancerede systemer kan gennemføre genkendelsen af skæreområdet på få sekunder. Se vores praktiske vejledning i, hvordan man skærer trykte stoffer præcist. Skæring. Skæreeffektiviteten afhænger af laserhovedets bevægelseshastighed, acceleration og effekt. Galvo-hoveder er generelt hurtigere end traditionelle portalsystemer og egner sig godt til tynde materialer og højhastighedsperforering. Opsamling. Udskårne stykker skal fjernes fra skæreområdet og flyttes til opsamling eller sortering. Hvis dette trin er afhængigt af manuelt arbejde, kan det bremse selv den mest automatiserede forudgående proces. Vigtig kontrol: Hvis din nuværende maskine er halvautomatisk – med automatisk fremføring, men manuel justering, eller automatisk billedbehandling, men manuel opsamling – er det manuelle trin sandsynligvis flaskehalsen.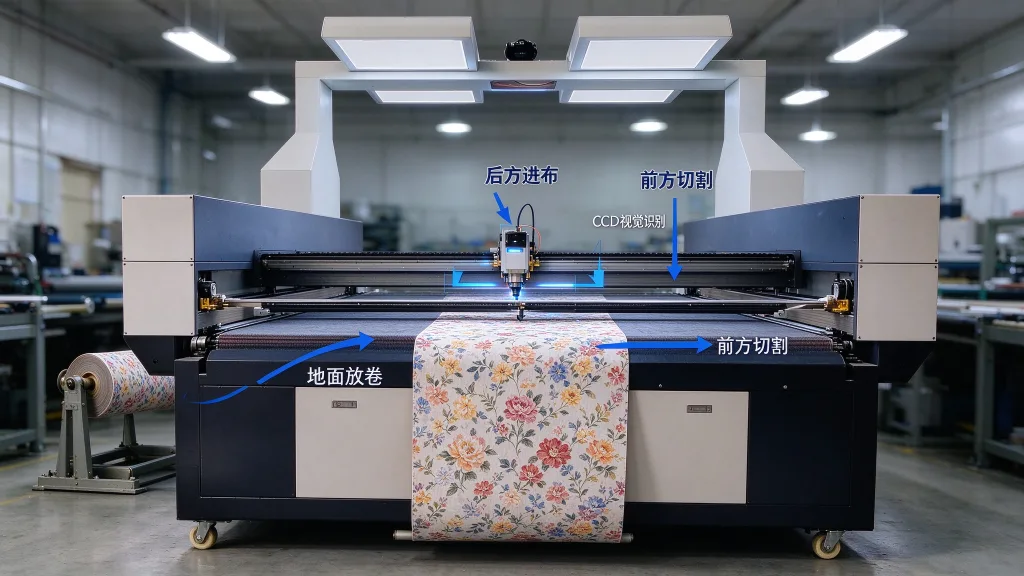
Vision-positioneringssystem: Den centrale komponent til kontinuerlig skæring
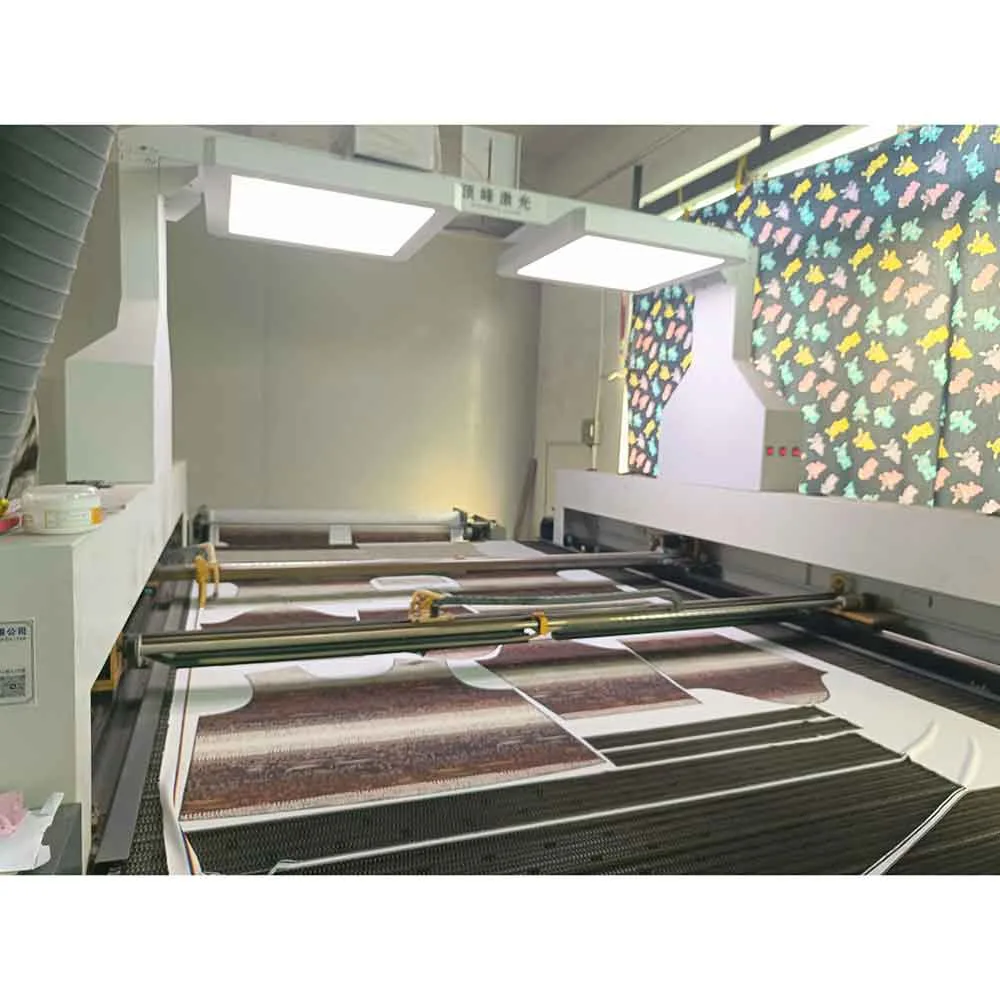
Trykt stof udgør en særlig udfordring: Mønsterpositionerne er ikke faste. Stoffet krymper, strækker sig eller forvrænges under trykning og varmebehandling. De faktiske mønsterpositioner afviger fra de oprindelige layoutkoordinater. Uden et billedbehandlingssystem kan en automatisk skæremaskine kun følge faste koordinater og skærer dermed i praksis i blinde. Forkert justerede stykker ender direkte i affaldet. Med en CCD-visionslaserskærer fotograferer maskinen først stoffet, identificerer mønsterkonturer eller registreringsmærker og korrigerer derefter skærebanen. Tre specifikationer, der skal vurderes: Genkendelseshastighed. Et system i topklasse kan gennemføre genkendelse af hele området på få sekunder uden at bremse den kontinuerlige produktionscyklus. Hvis genkendelsen tager over ti sekunder, udhules fordelen ved kontinuerlig skæring. Deformationskompensation. Stof er ikke stift. Der sker konstant lokal strækning eller krympning. Grundlæggende billedbehandling kompenserer kun for translation og rotation. Avanceret software understøtter ikke-lineær deformationskorrektion med præcis tilpasning region for region. Mærkegenkendelse kontra konturgenkendelse. Mærkegenkendelse egner sig til stof med forudindstillede registreringspunkter – høj præcision, høj hastighed. Konturgenkendelse kræver ingen forudindstillede mærker; den identificerer direkte det trykte mønsters ydre kontur, hvilket er ideelt til trykt stof uden registreringsmærker. De bedste systemer understøtter begge tilstande, så du kan skifte mellem dem alt efter ordren.Skæremodul: Galvo eller Gantry
Automatiske Laserskæremaskine | Laserskærerr til stof kan konfigureres med gantry- eller galvo-skærehoveder. Gantry-systemer bruger et bevægeligt laserhoved monteret på en bjælke. De er velegnede til tykkere materialer og større skæreområder. Hastigheden er lavere, men den maksimale effekt er højere. Galvo-hoveder afbøjer laserstrålen gennem højhastighedsspejle. Hovedet forbliver stationært, mens strålen bevæger sig hurtigt hen over arbejdsområdet. Avancerede galvo-systemer kan skære hurtigt, hvilket gør dem velegnede til tynde materialer og perforering. Den faktiske hastighed afhænger af materialet, hovedkonfigurationen og skærebanen. En vigtig fordel ved galvo er bearbejdning under kørsel: laseren skærer, mens stoffet bevæger sig kontinuerligt på transportbåndet. Til kontinuerlig skæring af trykt stof er et galvo-hoved ofte det bedste valg, mens maskinen også kan udstyres med et udskifteligt gantry-hoved til tykkere materialer eller flerlagsmaterialer. Stoffet bevæger sig fortsat, mens galvo-hovedet følger skærebanen, koordineret med visionkorrektion i realtid. Udskiftelige hoveder: Du kan skifte skærehovedet, så det passer til materialet og processen. Galvo er velegnet til tyndt til mellemtykket trykt stof, mens et gantry-hoved normalt bruges til skæring af tykkere eller flerlags materialer. Bekræft de tilgængelige hovedmuligheder og omstillingsproceduren hos leverandøren.Indføring og opsamling: Sikring af kontinuitet
Spændingsregulering er afgørende for fremføringssystemet. Hvis spændingen er ustabil under skæringen, glider stoffet, krøller eller strækkes, hvilket nedsætter skærenøjagtigheden. Et lukket spændingsreguleringssystem hjælper med at holde stoffet fladt og sikre en jævn fremføring gennem linjen. Det er afgørende, at fremføreren passer til resten af produktionslinjen. Fremføringshastigheden skal svare til billedbehandlings- og skærehastigheden. Hvis fremføreren kører for hurtigt, kan billedbehandlingen ikke følge med. Hvis den kører for langsomt, står skærehovedet stille. Bed leverandøren om målte data for koordinering af hele produktionslinjen, ikke blot specifikationerne for fremførerens hastighed. Opsamling og sortering: På denne maskine foregår fremføring, billedgenkendelse og laserskæring automatisk; opsamling og sortering foregår normalt manuelt. Hvis automatisk opsamling eller sortering er påkrævet, skal du afklare den valgfri konfiguration og linjens samlede layout med leverandøren.