จุดคอขวดอยู่ที่ไหน? ก่อนอื่น ให้ระบุขั้นตอนใดที่ช้า
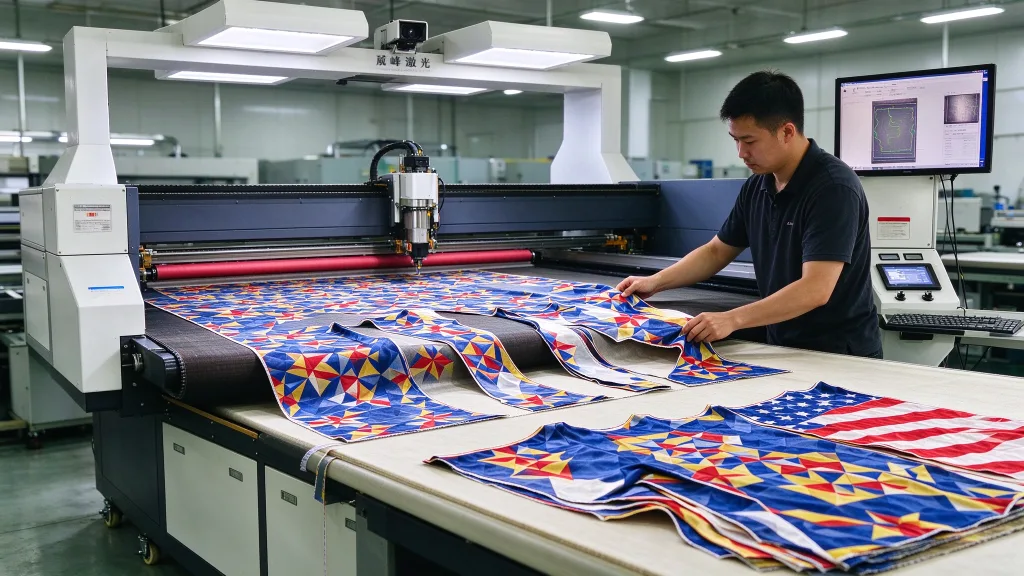
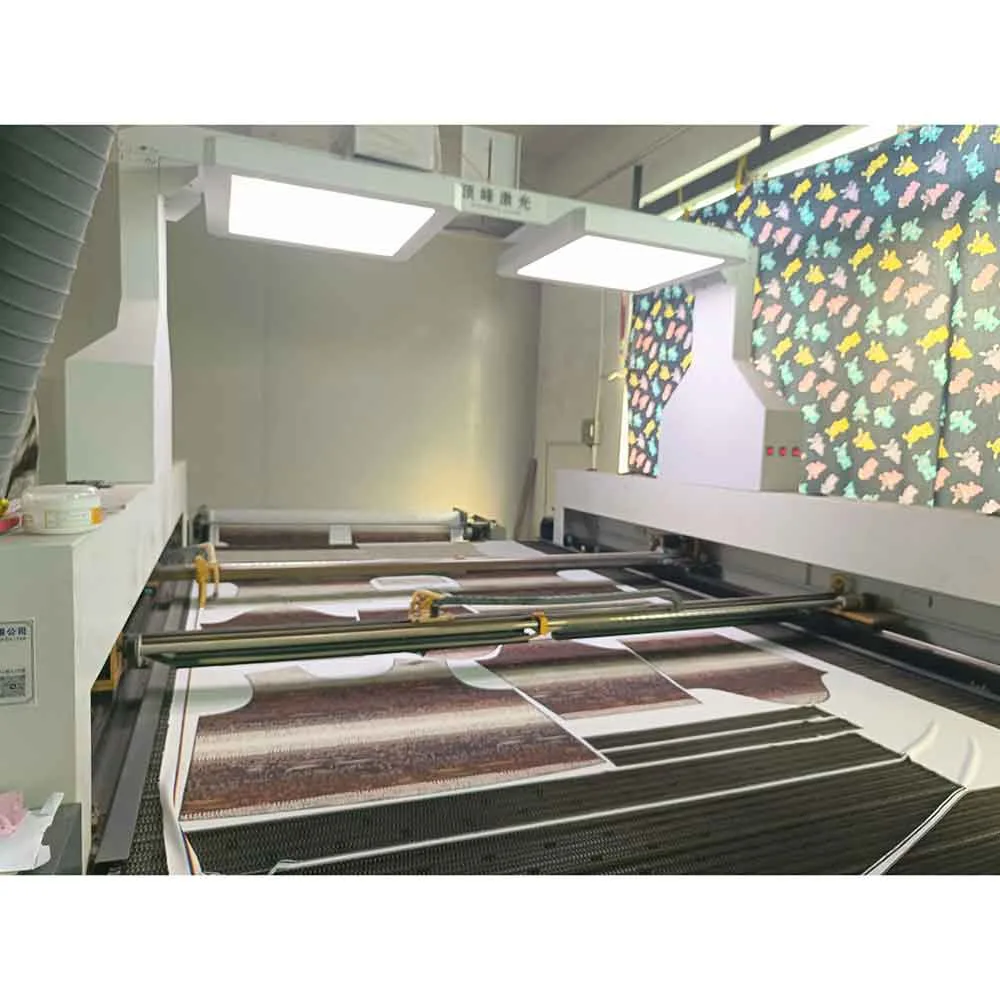
การตัดผ้าพิมพ์อัตโนมัติแบ่งออกเป็นสี่ขั้นตอน: การป้อนผ้า การจดจำ การตัด และการเก็บรวบรวม แต่ละขั้นตอนมีขีดจำกัดความเร็วของตัวเอง ผลผลิตของสายการผลิตทั้งหมดถูกจำกัดโดยขั้นตอนที่ช้าที่สุด การป้อนผ้า. ผ้าถูกคลายออกจากม้วน ผ่านระบบควบคุมแรงตึง และเข้าสู่พื้นที่ตัด หากความเร็วการป้อนผ้าไม่เสถียร ผ้าจะเบี่ยงเบนหรือเกิดรอยย่น ซึ่งส่งผลต่อทั้งการจดจำด้วยระบบวิชั่นและการตัด สเปคหลักของกลไกการป้อนผ้าคือความแม่นยำในการควบคุมแรงตึงแบบวงจรปิด — ไม่ใช่เพียงแค่ตัวเลขความเร็วเท่านั้น การจดจำ. ผ้าพิมพ์จำเป็นต้องใช้กล้อง CCD เพื่อระบุรูปทรงของลายหรือเครื่องหมายการลงทะเบียน และคำนวณเส้นทางตัด เวลาการระบุขึ้นอยู่กับความละเอียดของกล้อง มุมมอง และซอฟต์แวร์ ระบบระดับสูงสามารถเสร็จสิ้นการระบุพื้นที่ตัดได้ภายในไม่กี่วินาที สำหรับคู่มือปฏิบัติ ดูวิธีตัดผ้าพิมพ์ให้แม่นยำ การตัด. ประสิทธิภาพการตัดขึ้นอยู่กับความเร็วการเคลื่อนที่ การเร่งความเร็ว และกำลังของหัวเลเซอร์ หัว Galvo โดยทั่วไปเร็วกว่าระบบ gantry แบบดั้งเดิม และเหมาะสำหรับวัสดุบางและการเจาะรูความเร็วสูง การเก็บรวบรวม. ชิ้นงานที่ตัดแล้วต้องถูกนำออกจากพื้นที่ตัดและย้ายไปยังขั้นตอนการเก็บรวบรวมหรือการคัดแยก หากขั้นตอนนี้ต้องพึ่งพาแรงงานคน มันอาจทำให้กระบวนการต้นน้ำที่อัตโนมัติที่สุดก็ช้าลงได้ การตรวจสอบสำคัญ: หากเครื่องของคุณปัจจุบันเป็นแบบกึ่งอัตโนมัติ — มีการป้อนวัสดุอัตโนมัติแต่การจัดตำแหน่งทำด้วยมือ หรือมีระบบวิชันอัตโนมัติแต่การเก็บรวบรวมทำด้วยมือ — ขั้นตอนที่ทำด้วยมือนี้มักเป็นจุดคอขวด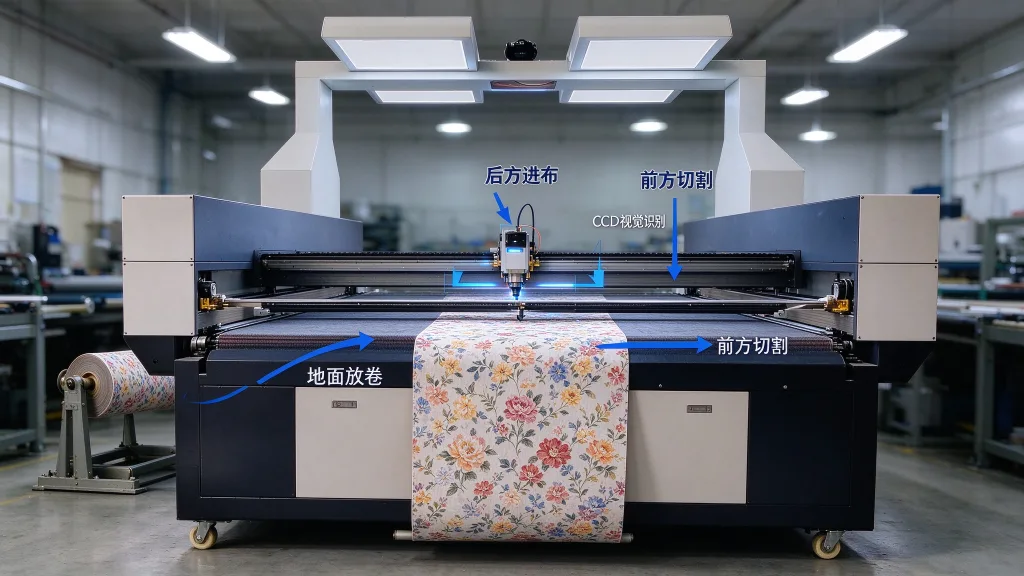
ระบบกำหนดตำแหน่งด้วยวิชัน: ส่วนประกอบหลักสำหรับการตัดต่อเนื่อง
ผ้าพิมพ์มีความท้าทายเฉพาะตัว: ตำแหน่งของลายไม่คงที่ ผ้าอาจหดตัว ยืดตัว หรือบิดเบี้ยวระหว่างการพิมพ์และกระบวนการรักษาความร้อน ตำแหน่งลายจริงจึงเบี่ยงเบนจากพิกัดการจัดวางเดิม หากไม่มีระบบวิชัน เครื่องตัดอัตโนมัติสามารถติดตามได้เพียงพิกัดคงที่เท่านั้น ซึ่งเท่ากับตัดแบบไม่เห็นเป้าหมาย ชิ้นผ้าที่จัดตำแหน่งไม่ถูกต้องจะถูกส่งตรงไปยังส่วนทิ้ง ด้วยเครื่องตัดเลเซอร์ | เครื่องเลเซอร์ตัดที่ใช้ระบบวิชัน CCD เครื่องจะถ่ายภาพผ้าก่อน ระบุเส้นขอบของลายหรือเครื่องหมายการลงทะเบียน แล้วปรับเส้นทางตัดให้ถูกต้อง มีสามคุณสมบัติที่ควรประเมิน: ความเร็วในการจดจำ ระบบระดับสูงสามารถจดจำพื้นที่ทั้งหมดได้ภายในไม่กี่วินาที โดยไม่ทำให้วงจรการผลิตต่อเนื่องช้าลง หากการระบุตำแหน่งใช้เวลามากกว่าสิบวินาที ข้อได้เปรียบของการตัดต่อเนื่องก็จะลดลง การชดเชยการเปลี่ยนรูป ผ้าไม่ใช่ของแข็ง การยืดหรือหดตัวในบางส่วนเกิดขึ้นอย่างต่อเนื่อง ระบบวิชันพื้นฐานสามารถชดเชยได้เพียงการเคลื่อนที่และการหมุนเท่านั้น ส่วนซอฟต์แวร์ระดับสูงสามารถสนับสนุนการแก้ไขการเปลี่ยนรูปแบบไม่เชิงเส้นด้วยการจับคู่ที่แม่นยำในแต่ละพื้นที่ การระบุจุดหมาย vs. การระบุรูปทรงขอบนอก การระบุจุดหมายเหมาะสำหรับผ้าที่มีจุดอ้างอิงที่กำหนดไว้ล่วงหน้า — ความแม่นยำสูง ความเร็วสูง การระบุรูปทรงขอบนอกไม่จำเป็นต้องมีจุดหมายที่กำหนดไว้ล่วงหน้า; มันระบุรูปทรงขอบนอกของลายพิมพ์โดยตรง ซึ่งเหมาะสำหรับผ้าพิมพ์ที่ไม่มีจุดอ้างอิง ระบบที่ดีที่สุดสนับสนุนทั้งสองโหมด ดังนั้นคุณจึงสามารถเปลี่ยนโหมดได้ตามคำสั่งซื้อโมดูลการตัด: Galvo หรือ Gantry
เครื่องตัดผ้าด้วยเลเซอร์อัตโนมัติสามารถกำหนดค่าได้ด้วยหัวตัดแบบ gantry หรือ galvo ระบบ gantry ใช้หัวเลเซอร์ที่เคลื่อนที่ติดตั้งบนคาน เหมาะสำหรับวัสดุที่หนาขึ้นและพื้นที่ตัดที่ใหญ่ขึ้น ความเร็วต่ำกว่า แต่ขีดจำกัดกำลังสูงกว่า หัวตัด galvo เปลี่ยนทิศทางลำแสงเลเซอร์ผ่านกระจกความเร็วสูง หัวตัดจะคงที่ในขณะที่ลำแสงเคลื่อนที่อย่างรวดเร็วผ่านพื้นที่ทำงาน ระบบ Galvo ระดับสูงสามารถตัดได้อย่างรวดเร็ว ทำให้เหมาะสำหรับวัสดุบางและการเจาะรู ความเร็วจริงขึ้นอยู่กับวัสดุ การตั้งค่าหัวตัด และเส้นทางตัด ข้อได้เปรียบหลักของ Galvo คือการประมวลผลแบบเรียลไทม์: เลเซอร์ตัดในขณะที่ผ้าเคลื่อนที่อย่างต่อเนื่องบนสายพานลำเลียง สำหรับการตัดผ้าพิมพ์อย่างต่อเนื่อง หัวตัด Galvo มักเป็นตัวเลือกที่ดีกว่า ในขณะที่เครื่องยังสามารถรองรับหัวตัดแบบ Gantry ที่สามารถเปลี่ยนได้ สำหรับวัสดุที่หนาขึ้นหรือวัสดุหลายชั้น ผ้ายังคงเคลื่อนที่ต่อไปในขณะที่หัวตัด Galvo ติดตามเส้นทางตัด โดยประสานงานกับการปรับแก้ด้วยระบบวิชันแบบเรียลไทม์ หัวตัดที่เปลี่ยนได้: คุณสามารถเปลี่ยนหัวตัดให้เหมาะสมกับวัสดุและกระบวนการได้ Galvo เหมาะสำหรับผ้าพิมพ์ที่มีความหนาตั้งแต่บางถึงปานกลาง ส่วนหัวตัดแบบ gantry มักใช้สำหรับการตัดวัสดุที่หนาขึ้นหรือวัสดุหลายชั้น โปรดตรวจสอบตัวเลือกหัวตัดที่มีอยู่และขั้นตอนการเปลี่ยนหัวตัดกับผู้จำหน่ายการป้อนและเก็บผ้า: การรักษาความต่อเนื่อง
การควบคุมแรงตึงเป็นปัจจัยสำคัญต่อระบบการป้อนผ้า หากแรงตึงไม่เสถียรระหว่างการตัด ผ้าจะเบี่ยงเบน เกิดรอยย่น หรือยืดตัว ซึ่งทำให้ความแม่นยำในการตัดลดลง ระบบควบคุมแรงตึงแบบวงจรปิดช่วยรักษาผ้าให้เรียบและป้อนผ่านสายการผลิตอย่างสม่ำเสมอ การปรับให้เครื่องป้อนสอดคล้องกับส่วนอื่น ๆ ของสายการผลิตเป็นสิ่งสำคัญ ความเร็วการป้อนต้องสอดคล้องกับความเร็วของระบบวิชันและความเร็วการตัด หากเครื่องป้อนทำงานเร็วเกินไป ระบบวิชันจะตามไม่ทัน หากทำงานช้าเกินไป หัวตัดจะหยุดทำงานโดยไม่มีงาน ให้สอบถามผู้จำหน่ายเกี่ยวกับข้อมูลการประสานงานของสายการผลิตทั้งหมดที่วัดได้ ไม่ใช่เพียงข้อมูลจำเพาะความเร็วของเครื่องป้อนเท่านั้น การเก็บและจัดเรียง: บนเครื่องนี้ การป้อนผ้า การตรวจจับด้วยระบบวิชั่น และการตัดด้วยเลเซอร์เป็นระบบอัตโนมัติ ส่วนการเก็บและจัดเรียงมักทำด้วยมือ หากต้องการการเก็บหรือจัดเรียงอัตโนมัติ ให้ยืนยันการกำหนดค่าตัวเลือกและผังสายการผลิตทั้งระบบกับผู้จำหน่าย