Waar zit de bottleneck? Bepaal eerst welke stap traag is
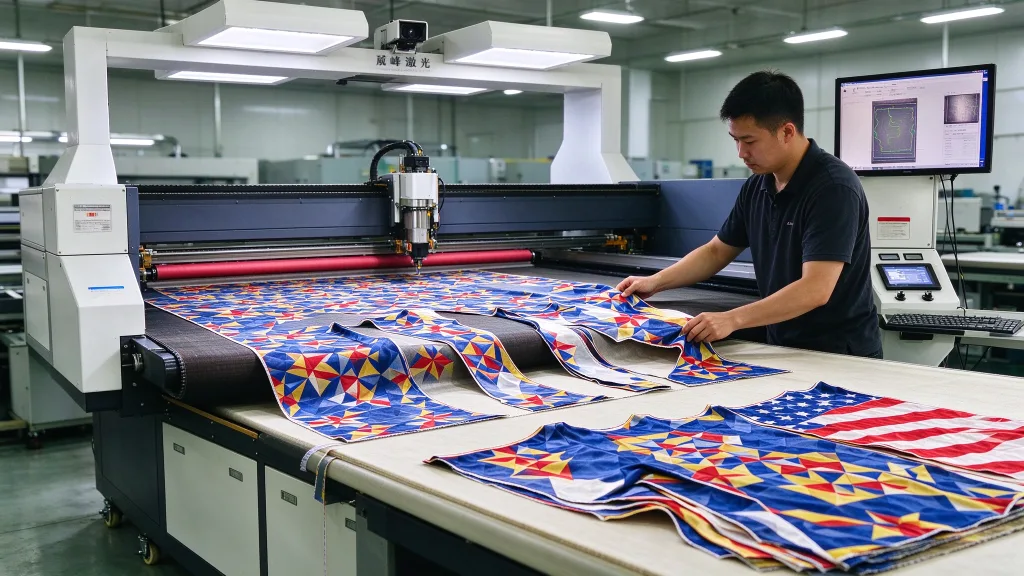
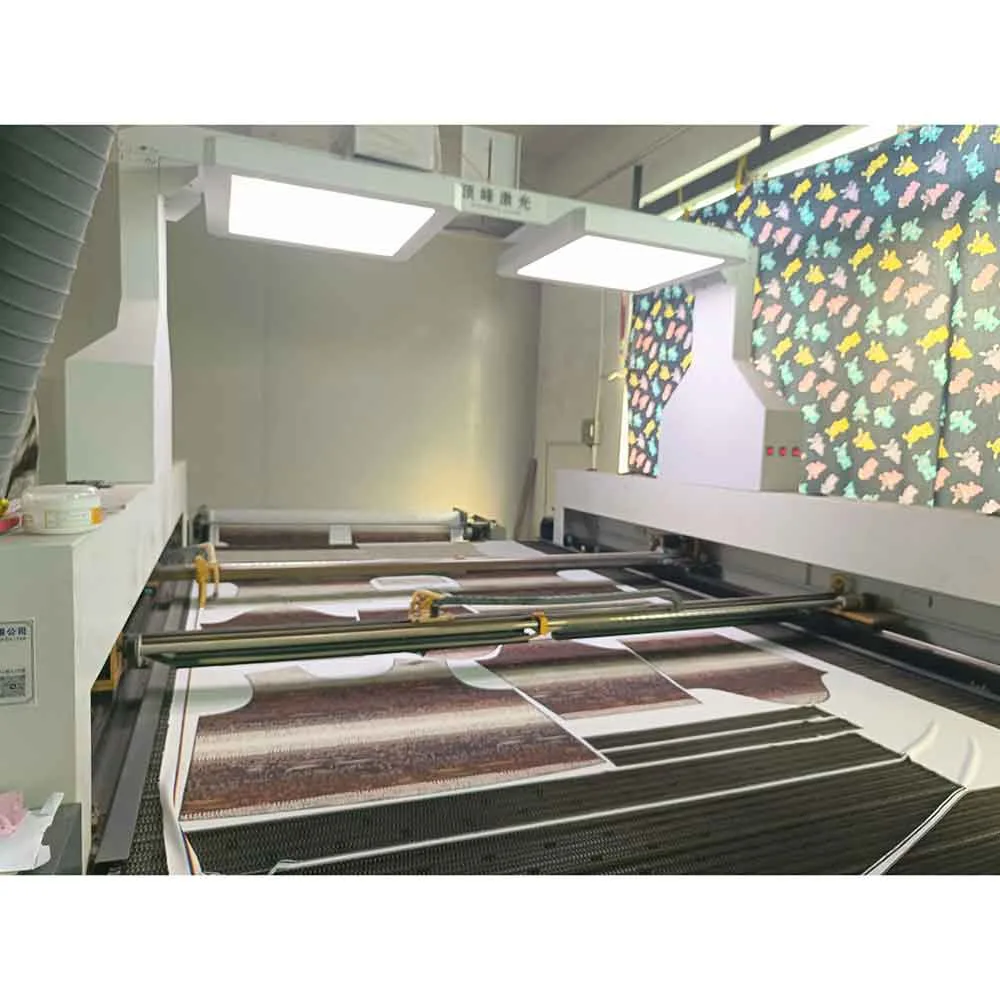
Het automatisch snijden van bedrukte stof bestaat uit vier stappen: toevoer, herkenning, snijden en verzamelen. Elke stap heeft zijn eigen snelheidslimiet. De doorvoer van de hele lijn wordt beperkt door de traagste stap. Toevoer. De stof wordt van de rol afgewikkeld, passeert de spanningsregeling en komt in het snijgebied terecht. Als de toevoersnelheid onstabiel is, gaat de stof verschuiven of kreuken, wat zowel de visuele herkenning als het snijden beïnvloedt. De belangrijkste specificatie van het toevoermechanisme is de precisie van de spanningsregeling in een gesloten lus – niet alleen een snelheidscijfer. Herkenning. Bij bedrukte stof is een CCD-camera nodig om de contouren van het patroon of de registratiemarkeringen te identificeren en het snijpad te berekenen. De herkenningstijd hangt af van de resolutie van de camera, het gezichtsveld en de software. Geavanceerde systemen kunnen de herkenning van het snijgebied binnen enkele seconden voltooien. Zie voor een praktische handleiding hoe u bedrukte stoffen nauwkeurig kunt snijden. Snijden. De snij-efficiëntie hangt af van de bewegingssnelheid, versnelling en het vermogen van de laserkop. Galvo-koppen zijn over het algemeen sneller dan traditionele portaalsystemen en zijn zeer geschikt voor dunne materialen en snelle perforatie. Verzamelen. Gesneden stukken moeten uit het snijgebied worden verwijderd en naar de opvang of sortering worden verplaatst. Als deze stap handmatig wordt uitgevoerd, kan dit zelfs het meest geautomatiseerde upstream-proces vertragen. Belangrijke controle: als uw huidige machine halfautomatisch is – met automatische toevoer maar handmatige uitlijning, of automatische beeldverwerking maar handmatige opvang – is de handmatige stap waarschijnlijk de bottleneck.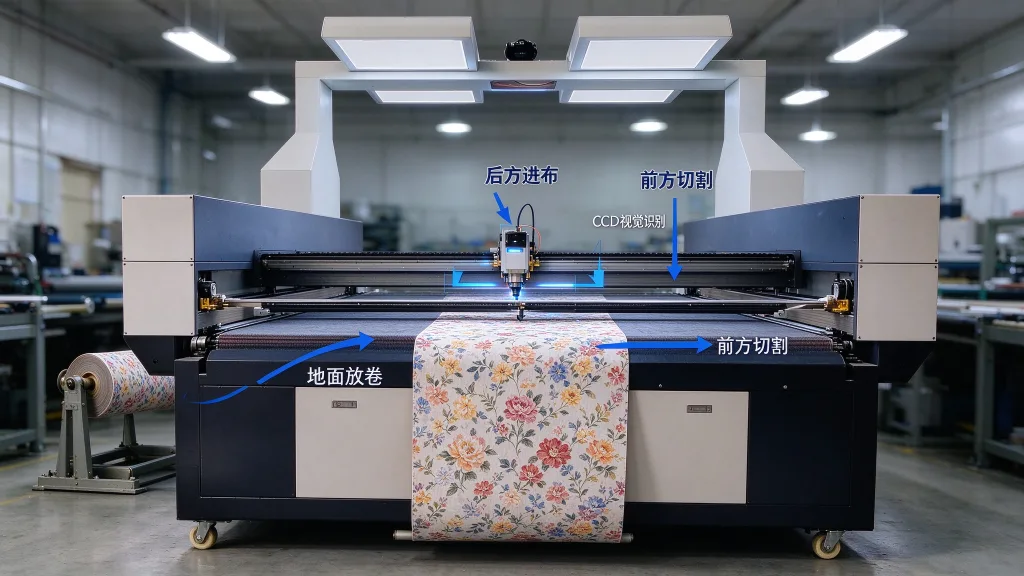
Vision-positioneringssysteem: het kernonderdeel voor continu snijden
Bedrukte stof brengt een unieke uitdaging met zich mee: de posities van de patronen liggen niet vast. Stof krimpt, rekt uit of vervormt tijdens het bedrukken en de warmtebehandeling. De werkelijke posities van de patronen wijken af van de oorspronkelijke lay-outcoördinaten. Zonder een vision-systeem kan een automatische snijmachine alleen vaste coördinaten volgen, waardoor er in feite blind wordt gesneden. Verkeerd uitgelijnde stukken gaan direct naar het afval. Met een CCD-visuele Lasersnijmachine | Lasersnijder fotografeert de machine eerst de stof, identificeert de patrooncontouren of registratiemarkeringen en corrigeert vervolgens het snijpad. Drie specificaties om te beoordelen: Herkenningssnelheid. Een systeem van topklasse kan binnen enkele seconden de volledige oppervlakte herkennen zonder de continue productiecyclus te vertragen. Als de herkenning meer dan tien seconden duurt, gaat het voordeel van continu snijden verloren. Compensatie van vervorming. Stof is niet stijf. Lokaal uitrekken of krimpen gebeurt voortdurend. Basisvisie compenseert alleen translatie en rotatie. Geavanceerde software ondersteunt niet-lineaire vervormingscorrectie met nauwkeurige afstemming per gebied. Markeringsherkenning versus contourherkenning. Markeringsherkenning is geschikt voor stof met vooraf ingestelde registratiepunten – hoge precisie, hoge snelheid. Contourherkenning heeft geen vooraf ingestelde markeringen nodig; het identificeert direct de buitencontour van het gedrukte patroon, ideaal voor bedrukte stof zonder registratiemarkeringen. De beste systemen ondersteunen beide modi, zodat u kunt wisselen afhankelijk van de opdracht.Snijmodule: Galvo of Gantry
Automatische Lasersnijmachine | Lasersnijders voor textiel kunnen worden uitgerust met gantry- of galvo-snijkoppen. Gantry-systemen maken gebruik van een bewegende laserkop die op een balk is gemonteerd. Ze zijn geschikt voor dikkere materialen en grotere snijgebieden. De snelheid is lager, maar het maximale vermogen is hoger. Galvo-koppen buigen de laserstraal af via snelle spiegels. De kop blijft stil staan terwijl de straal snel over het werkgebied beweegt. Hoogwaardige galvo-systemen kunnen snel snijden, waardoor ze geschikt zijn voor dunne materialen en perforaties. De werkelijke snelheid hangt af van het materiaal, de configuratie van de kop en het snijpad. Een belangrijk voordeel van galvo is de ‘on-the-fly’-verwerking: de laser snijdt terwijl de stof continu over de transportband beweegt. Voor het continu snijden van bedrukte stof is een galvo-kop vaak de betere keuze, terwijl de machine ook een verwisselbare portaalkop kan ondersteunen voor dikkere of meerlaagse materialen. De stof blijft bewegen terwijl de galvo-kop het snijpad volgt, gecoördineerd met realtime beeldcorrectie. Verwisselbare koppen: U kunt de snijkop aanpassen aan het materiaal en het proces. Galvo is geschikt voor dunne tot middelmatig dikke bedrukte stof, terwijl een gantry-kop doorgaans wordt gebruikt voor het snijden van dikkere of meerlaagse materialen. Overleg met de leverancier over de beschikbare kopopties en de omschakelprocedure.Toevoer en afvoer: zorgen voor continuïteit
Spanningsregeling is cruciaal voor het toevoersysteem. Als de spanning tijdens het snijden onstabiel is, gaat de stof verschuiven, kreuken of uitrekken, waardoor de snijnauwkeurigheid afneemt. Een spanningsregelsysteem met gesloten regelkring helpt de stof vlak te houden en gelijkmatig door de lijn te voeren. Het is van cruciaal belang dat de toevoerunit goed is afgestemd op de rest van de lijn. De toevoersnelheid moet overeenkomen met de snelheid van de beeldverwerking en het snijden. Als de toevoerunit te snel loopt, kan de beeldverwerking dit niet bijhouden. Als deze te langzaam loopt, staat de snijkop stil. Vraag de leverancier om gemeten coördinatiegegevens voor de gehele lijn, niet alleen de specificaties voor de snelheid van de toevoerunit. Verzamelen en sorteren: Op deze machine verlopen de toevoer, de beeldherkenning en het lasersnijden automatisch; het verzamelen en sorteren gebeurt doorgaans handmatig. Als automatisch verzamelen of sorteren vereist is, overleg dan met de leverancier over de optionele configuratie en de lay-out van de gehele productielijn.