Hvor er flaskehalsen? Identifiser først hvilket trinn som er tregt
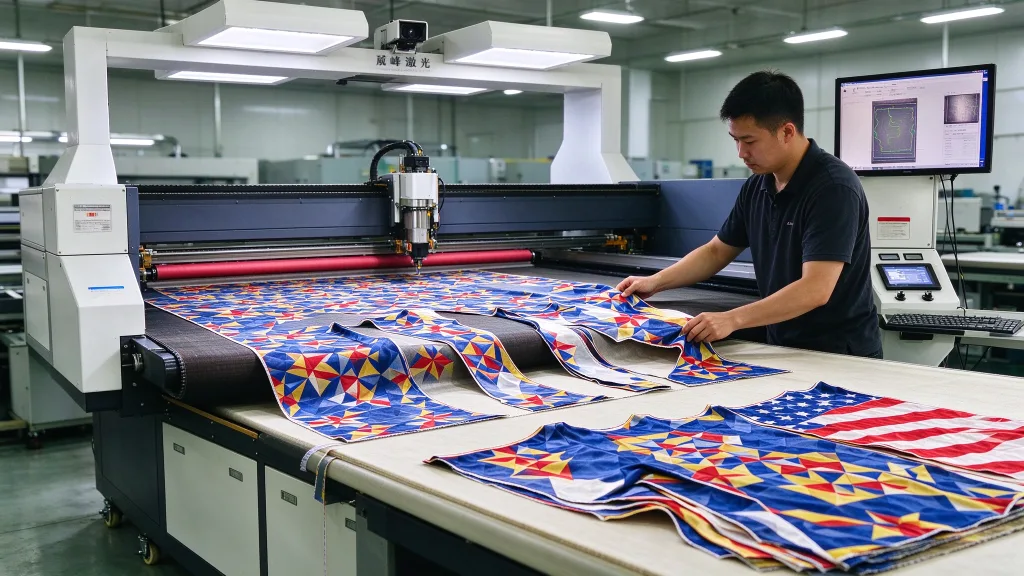
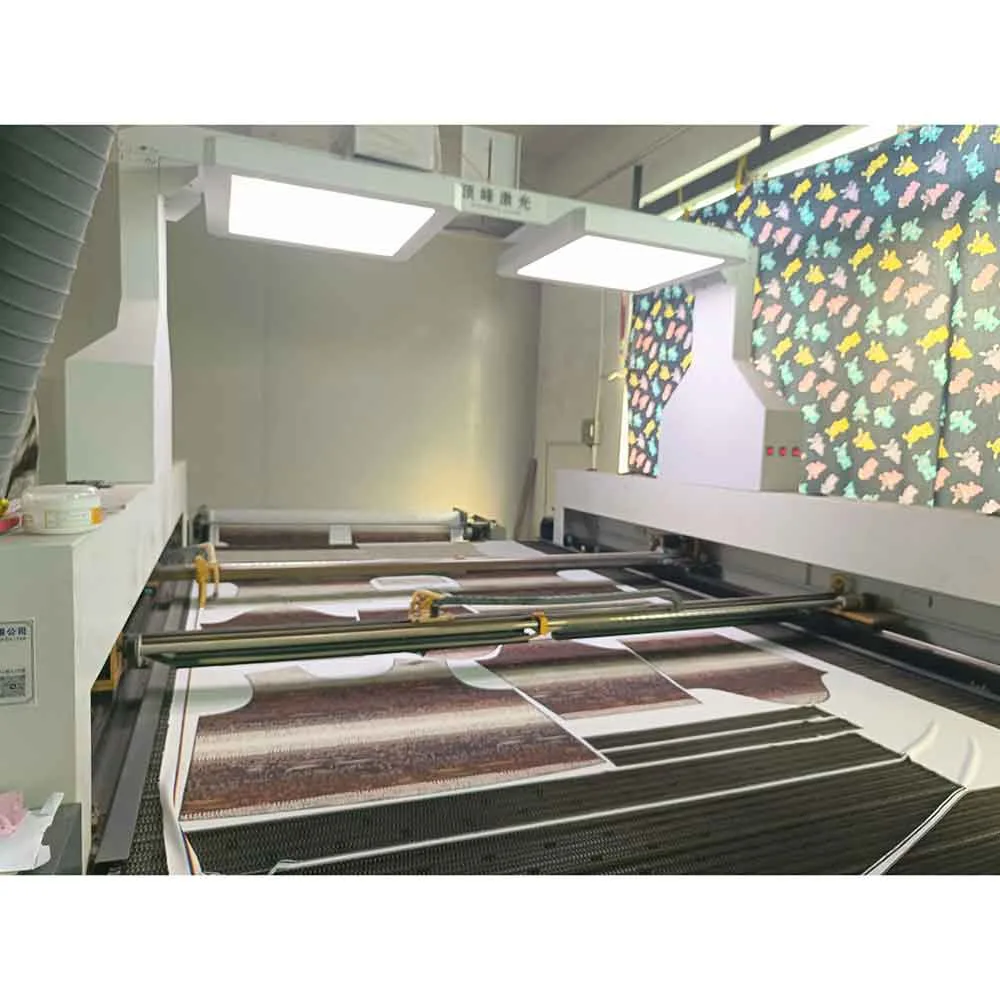
Den automatiske skjæringen av trykt stoff kan deles inn i fire trinn: mating, gjenkjenning, skjæring og oppsamling. Hvert trinn har sin egen hastighetsbegrensning. Produksjonskapasiteten til hele linjen begrenses av det tregeste trinnet. Mating. Stoffet rulles ut fra rullen, passerer gjennom spenningskontrollen og kommer inn i skjæreområdet. Hvis matehastigheten er ustabil, vil stoffet skli eller rynke seg, noe som påvirker både bildegjenkjenning og skjæring. Den viktigste spesifikasjonen for matemekanismen er presisjonen i spenningskontrollen med lukket sløyfe – ikke bare et hastighetstall. Gjenkjenning. Trykt stoff krever et CCD-kamera for å identifisere mønsterkonturer eller registreringsmerker og beregne skjærebane. Gjenkjennelsestiden avhenger av kameraets oppløsning, synsfelt og programvare. Avanserte systemer kan fullføre gjenkjenningen av skjæreområdet på få sekunder. For en praktisk veiledning, se hvordan du skjærer trykte stoffer nøyaktig. Skjæring. Skjæreeffektiviteten avhenger av laserhodets bevegelseshastighet, akselerasjon og effekt. Galvo-hoder er generelt raskere enn tradisjonelle portalsystemer og egner seg godt til tynne materialer og høyhastighetsperforering. Oppsamling. Utskårne deler må fjernes fra skjæreområdet og flyttes til oppsamling eller sortering. Hvis dette trinnet er avhengig av manuelt arbeid, kan det bremse selv den mest automatiserte oppstrømsprosessen. Viktig sjekk: Hvis din nåværende maskin er halvautomatisk – med automatisk mating men manuell justering, eller automatisk bildegjenkjenning men manuell oppsamling – er det manuelle trinnet sannsynligvis flaskehalsen.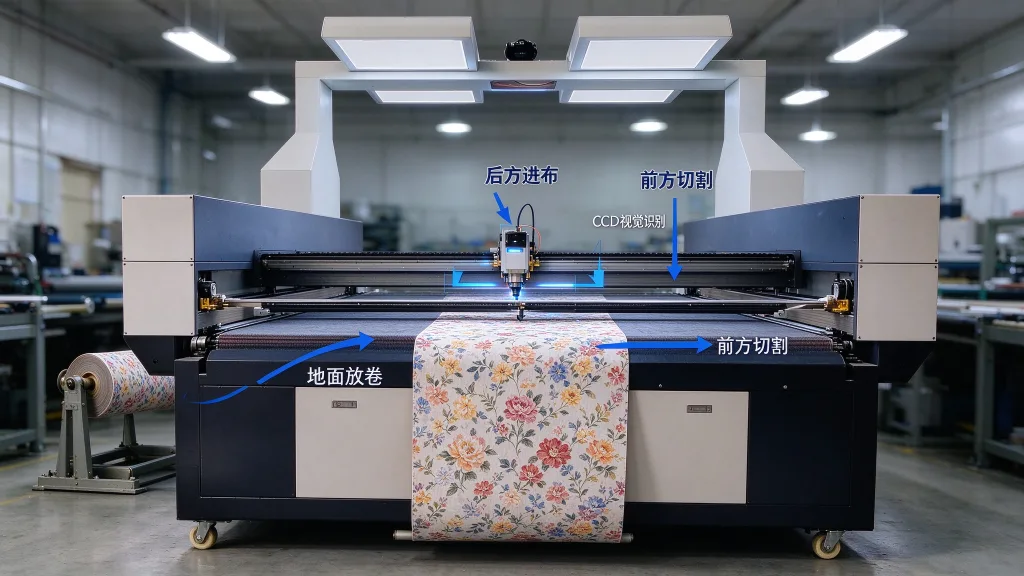
Bildesystem for posisjonering: Kjernekomponenten for kontinuerlig skjæring
Trykt stoff byr på en unik utfordring: mønsterposisjonene er ikke faste. Stoffet krymper, strekker seg eller forvrenges under trykking og varmebehandling. De faktiske mønsterposisjonene avviker fra de opprinnelige layoutkoordinatene. Uten et bildesystem kan en automatisk skjæremaskin bare følge faste koordinater, noe som i praksis betyr at den skjærer i blinde. Feiljusterte stykker havner rett i avfallet. Med en CCD-visjonsstyrt laserskjærer fotograferer maskinen først stoffet, identifiserer mønsterkonturer eller registreringsmerker, og korrigerer deretter skjærebanen. Tre spesifikasjoner å vurdere: Gjenkjenningshastighet. Et toppsystem kan fullføre gjenkjenning av hele området på få sekunder uten å bremse den kontinuerlige produksjonssyklusen. Hvis gjenkjenningen tar over ti sekunder, forsvinner fordelen ved kontinuerlig skjæring. Deformasjonskompensasjon. Stoff er ikke stivt. Lokalt strekk eller krymping skjer hele tiden. Grunnleggende bildesystemer kompenserer kun for forskyvning og rotasjon. Avansert programvare støtter ikke-lineær deformasjonskorreksjon med presis tilpasning region for region. Merkegjenkjenning vs. konturgjenkjenning. Merkegjenkjenning egner seg for stoff med forhåndsinnstilte registreringspunkter – høy presisjon, høy hastighet. Konturgjenkjenning trenger ikke forhåndsinnstilte merker; den identifiserer direkte den ytre konturen av det trykte mønsteret, noe som er ideelt for trykt stoff uten registreringsmerker. De beste systemene støtter begge modusene, slik at du kan bytte i henhold til bestillingen.Skjæremodul: Galvo eller Gantry
Automatiske laserskjæringsmaskiner for stoff kan konfigureres med gantry- eller galvo-skjærehoder. Gantry-systemer bruker et bevegelig laserhode montert på en bjelke. De egner seg for tykkere materialer og større skjæreområder. Hastigheten er lavere, men effektgrensen er høyere. Galvo-hoder avleder laserstrålen gjennom høyhastighetsspeil. Hodet forblir stille mens strålen beveger seg raskt over arbeidsområdet. Avanserte galvo-systemer kan skjære raskt, noe som gjør dem egnet for tynne materialer og perforering. Den faktiske hastigheten avhenger av materialet, hodekonfigurasjonen og skjærebanen. En viktig fordel med galvo er bearbeiding «på farten»: laseren skjærer mens stoffet beveger seg kontinuerlig på transportbåndet. For kontinuerlig skjæring av trykt stoff er et galvo-hode ofte det beste valget, mens maskinen også kan utstyres med et utskiftbart gantry-hode for tykkere eller flerlags materialer. Stoffet fortsetter å bevege seg mens galvo-hodet følger skjærebanen, koordinert med siktkorrigering i sanntid. Utskiftbare hoder: Du kan bytte skjærehode for å tilpasse det til materialet og prosessen. Galvo er egnet for tynt til middels tykt trykt stoff, mens et gantry-hode normalt brukes til skjæring av tykkere eller flerlags materialer. Bekreft de tilgjengelige hodealternativene og bytteprosedyren med leverandøren.Mating og oppsamling: Sikre kontinuitet
Spenningskontroll er avgjørende for innmatingen. Hvis spenningen er ustabil under skjæring, vil stoffet skli, rynke seg eller strekke seg, noe som reduserer skjærenøyaktigheten. Et lukket spenningskontrollsystem bidrar til å holde stoffet flatt og sørger for jevn innmating gjennom linjen. Det er avgjørende å tilpasse materen til resten av linjen. Materhastigheten må samsvare med bildegjenkjennings- og skjærehastigheten. Hvis materen går for fort, klarer ikke bildegjenkjenningen å holde følge. Hvis den går for sakte, står skjærehodet stille. Be leverandøren om målte koordineringsdata for hele linjen, ikke bare spesifikasjonen for materhastigheten. Innsamling og sortering: På denne maskinen skjer mating, bildegjenkjenning og laserskjæring automatisk; innsamling og sortering skjer normalt manuelt. Hvis automatisk innsamling eller sortering er nødvendig, må du avklare valgfri konfigurasjon og utforming av hele produksjonslinjen med leverandøren.