Kur yra kliūtis? Pirmiausia nustatykite, kuris etapas yra lėtas
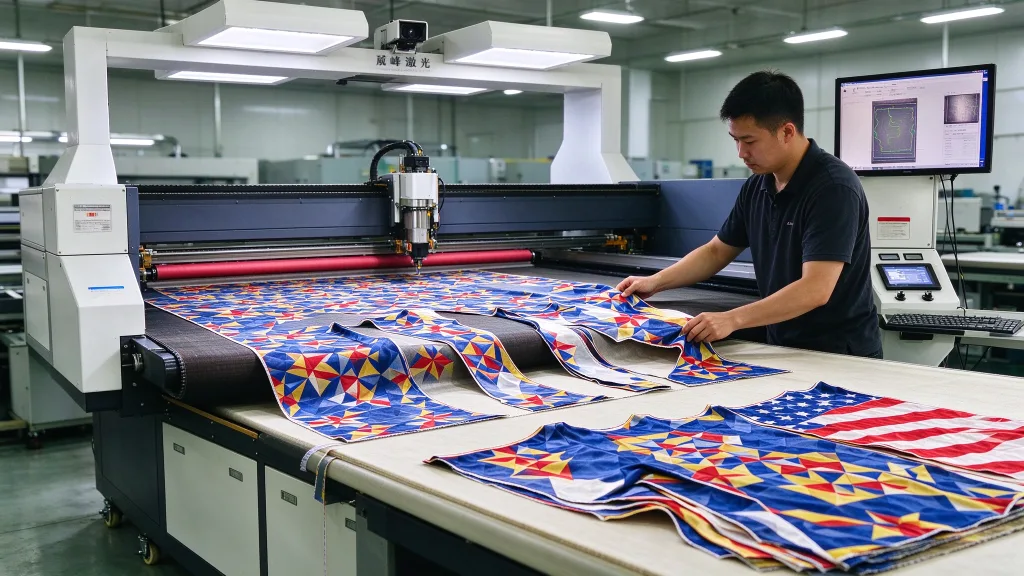
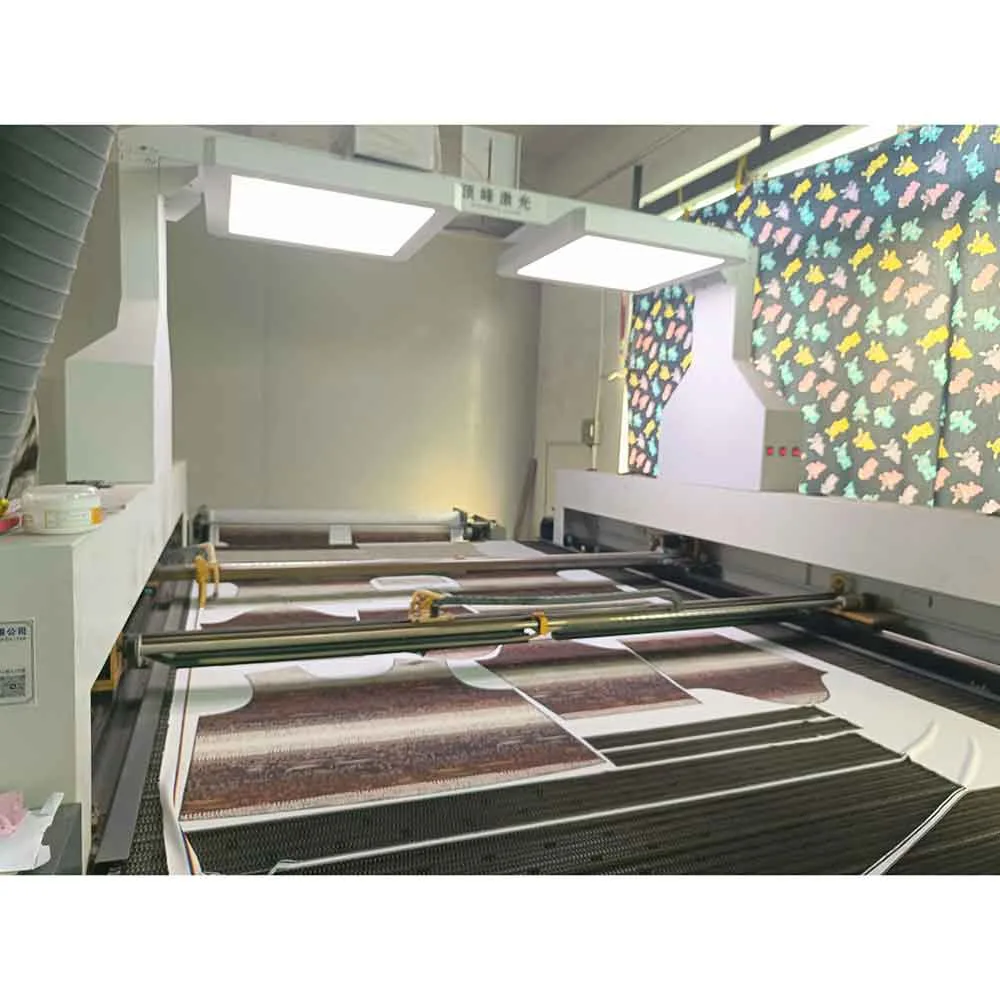
Spausdinto audinio automatinis pjaustymas susideda iš keturių etapų: padavimo, atpažinimo, pjaustymo ir surinkimo. Kiekvienas etapas turi savo greičio ribą. Visos linijos našumą riboja lėčiausias etapas. Pateikimas. Audinys atsivynioja nuo ritinio, praeina per įtempimo kontrolę ir patenka į pjaustymo zoną. Jei pateikimo greitis yra nestabilus, audinys nukrypsta arba susiraukšlėja, o tai turi įtakos tiek vaizdo atpažinimui, tiek pjaustymui. Pagrindinė pateikimo mechanizmo specifikacija yra uždarosios grandinės įtempimo kontrolės tikslumas – ne tik greičio skaičius. Atpažinimas. Spausdintam audiniui reikia CCD kameros, kad būtų galima atpažinti rašto kontūrus arba registracijos žymes ir apskaičiuoti pjaustymo trajektoriją. Atpažinimo trukmė priklauso nuo kameros skiriamosios gebos, matymo lauko ir programinės įrangos. Aukščiausios klasės sistemos gali užbaigti pjovimo zonos atpažinimą per kelias sekundes. Praktinį vadovą rasite straipsnyje „Kaip tiksliai pjaustyti spausdintus audinius“. Pjovimas. Pjovimo efektyvumas priklauso nuo lazerio galvutės judėjimo greičio, pagreičio ir galios. „Galvo“ galvutės paprastai yra greitesnės už tradicines portalinės sistemos ir puikiai tinka plonoms medžiagoms bei greitam perforavimui. Surinkimas. Išpjautos dalys turi būti pašalintos iš pjovimo zonos ir perkeliamos į surinkimo arba rūšiavimo vietą. Jei šis etapas atliekamas rankiniu būdu, jis gali sulėtinti net labiausiai automatizuotą priešpjovimo procesą. Pagrindinis patikrinimas: jei jūsų dabartinė mašina yra pusiau automatinė – su automatiniu padavimu, bet rankiniu suderinimu, arba su automatine vaizdo apdorojimo sistema, bet rankiniu surinkimu – rankinis etapas greičiausiai yra kliūtis.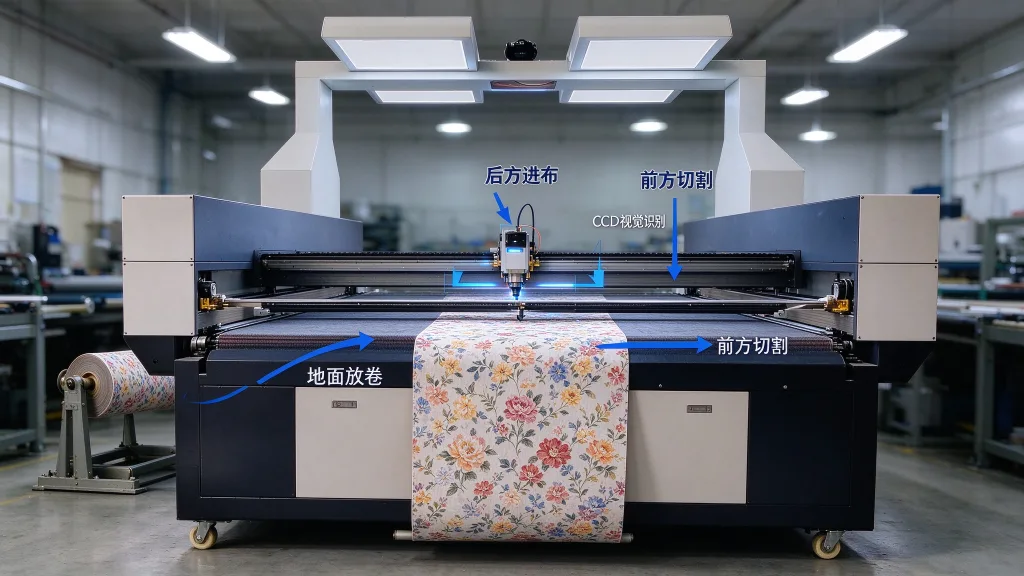
Vaizdo pozicionavimo sistema: pagrindinis nepertraukiamo pjaustymo komponentas
Spausdintas audinys kelia unikalią problemą: raštų padėtys nėra fiksuotos. Audinys susitraukia, ištempiasi arba deformuojasi spausdinimo ir terminio apdorojimo metu. Faktinės raštų padėtys nukrypsta nuo pradinių išdėstymo koordinačių. Be vaizdo sistemos automatinis pjaustytuvas gali sekti tik fiksuotas koordinates, iš esmės pjaudamas „aklai“. Netinkamai suderinti gabalai patenka tiesiai į atliekas. Naudojant CCD vaizdo atpažinimo lazerinį pjaustytuvą, mašina pirmiausia nufotografuoja audinį, atpažįsta raštų kontūrus arba registracijos žymes, o tada pakoreguoja pjaustymo trajektoriją. Reikia įvertinti tris parametrus: Atpažinimo greitį. Aukščiausios klasės sistema gali atlikti viso ploto atpažinimą per kelias sekundes, nesulėtindama nepertraukiamo gamybos ciklo. Jei atpažinimas trunka ilgiau nei dešimt sekundžių, nepertraukiamo pjaustymo pranašumas išnyksta. Deformacijos kompensavimas. Audinys nėra standus. Vietinis ištempimas ar susitraukimas vyksta nuolat. Paprasta vaizdo sistema kompensuoja tik poslinkį ir pasukimą. Aukščiausios klasės programinė įranga palaiko netiesinę deformacijos korekciją, tiksliai suderinant atskiras sritis. Žymių atpažinimas ir kontūro atpažinimas. Žymių atpažinimas tinka audiniams su iš anksto nustatytais registracijos taškais – užtikrina didelį tikslumą ir greitį. Kontūro atpažinimui nereikia iš anksto nustatytų žymių; jis tiesiogiai atpažįsta atspausdinto rašto išorinį kontūrą, todėl idealiai tinka spausdintiems audiniams be registracijos žymių. Geriausios sistemos palaiko abu režimus, todėl galite juos keisti priklausomai nuo užsakymo.Pjovimo modulis: „Galvo“ arba „Gantry“
Automatinės audinių pjovimo lazeriu staklės gali būti konfigūruojamos su „gantry“ arba „galvo“ pjovimo galvutėmis. „Gantry“ sistemose naudojama ant sijos sumontuota judanti lazerio galvutė. Jos tinka storesnėms medžiagoms ir didesnėms pjovimo zonoms. Greitis yra mažesnis, tačiau maksimali galia didesnė. „Galvo“ galvutės nukreipia lazerio spindulį per greitaeigius veidrodžius. Galvutė lieka nejudanti, o spindulys greitai juda per darbo zoną. Aukščiausios klasės „Galvo“ sistemos gali pjauti greitai, todėl jos tinka plonoms medžiagoms ir perforacijai. Faktinis greitis priklauso nuo medžiagos, galvutės konfigūracijos ir pjovimo trajektorijos. Pagrindinis „Galvo“ privalumas – apdorojimas „skrydžio metu“: lazeris pjauna, o audinys nuolat juda ant konvejerio. Norint nepertraukiamai pjaustyti spausdintą audinį, „galvo“ galvutė dažnai yra geresnis pasirinkimas, nors mašina taip pat gali būti pritaikyta keičiamai portalinės galvutei, skirtai storesnėms arba daugiasluoksnėms medžiagoms. Audinys toliau juda, o „galvo“ galvutė seka pjovimo trajektoriją, koordinuojamą su vaizdo korekcija realiuoju laiku. Keičiamos galvutės: Pjovimo galvutę galite keisti, kad ji atitiktų medžiagą ir procesą. „Galvo“ tinka ploniems ir vidutinio storio spausdintiems audiniams, o portalinė galvutė paprastai naudojama storesnių arba daugiasluoksnių medžiagų pjovimui. Pasitarkite su tiekėju dėl galimų galvučių variantų ir keitimo tvarkos.Pateikimas ir surinkimas: tęstinumo užtikrinimas
Įtempimo kontrolė yra kritiškai svarbi padavimo sistemai. Jei pjaunant įtempimas yra nestabilus, audinys nukrypsta, susiraukšlėja arba ištempiasi, o tai sumažina pjovimo tikslumą. Uždarojo kontūro įtempimo kontrolės sistema padeda išlaikyti audinį plokščiu ir užtikrina tolygų jo padavimą per liniją. Labai svarbu suderinti padavimo įrenginį su likusia linijos dalimi. Padavimo greitis turi atitikti vaizdo atpažinimo ir pjovimo greitį. Jei padavimo įrenginys veikia per greitai, vaizdo atpažinimo sistema nespėja. Jei jis veikia per lėtai, pjovimo galvutė stovi be darbo. Paprašykite tiekėjo pateikti išmatuotus visos linijos koordinavimo duomenis, o ne tik padavimo įrenginio greičio specifikaciją. Surinkimas ir rūšiavimas: Šioje mašinoje padavimas, vaizdo atpažinimas ir pjovimas lazeriu vyksta automatiškai; surinkimas ir rūšiavimas paprastai atliekami rankiniu būdu. Jei reikalingas automatinis surinkimas ar rūšiavimas, su tiekėju suderinkite papildomą konfigūraciją ir visos linijos išdėstymą.