Къде е „тесният проход“? Първо, определете коя стъпка е бавна
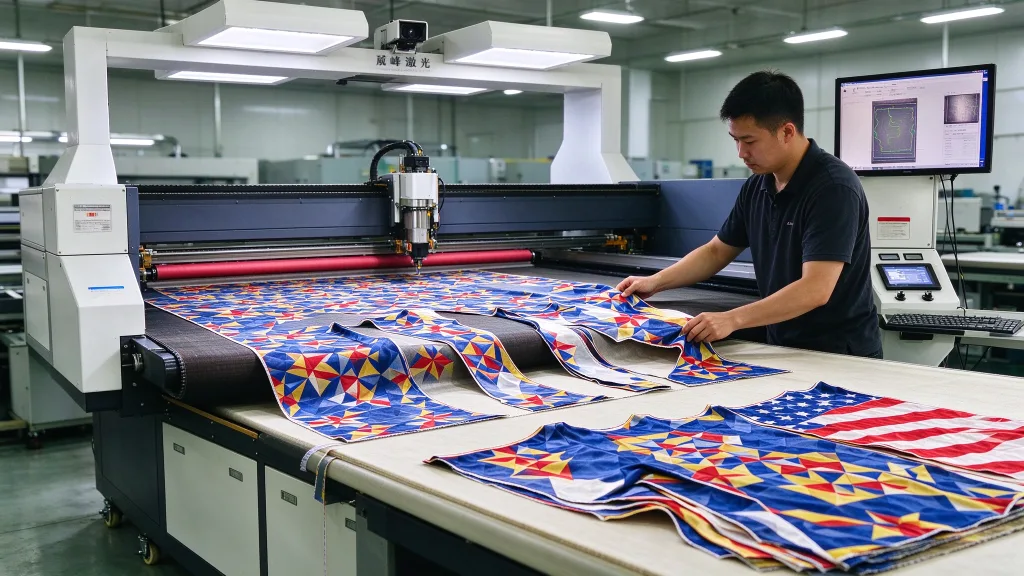
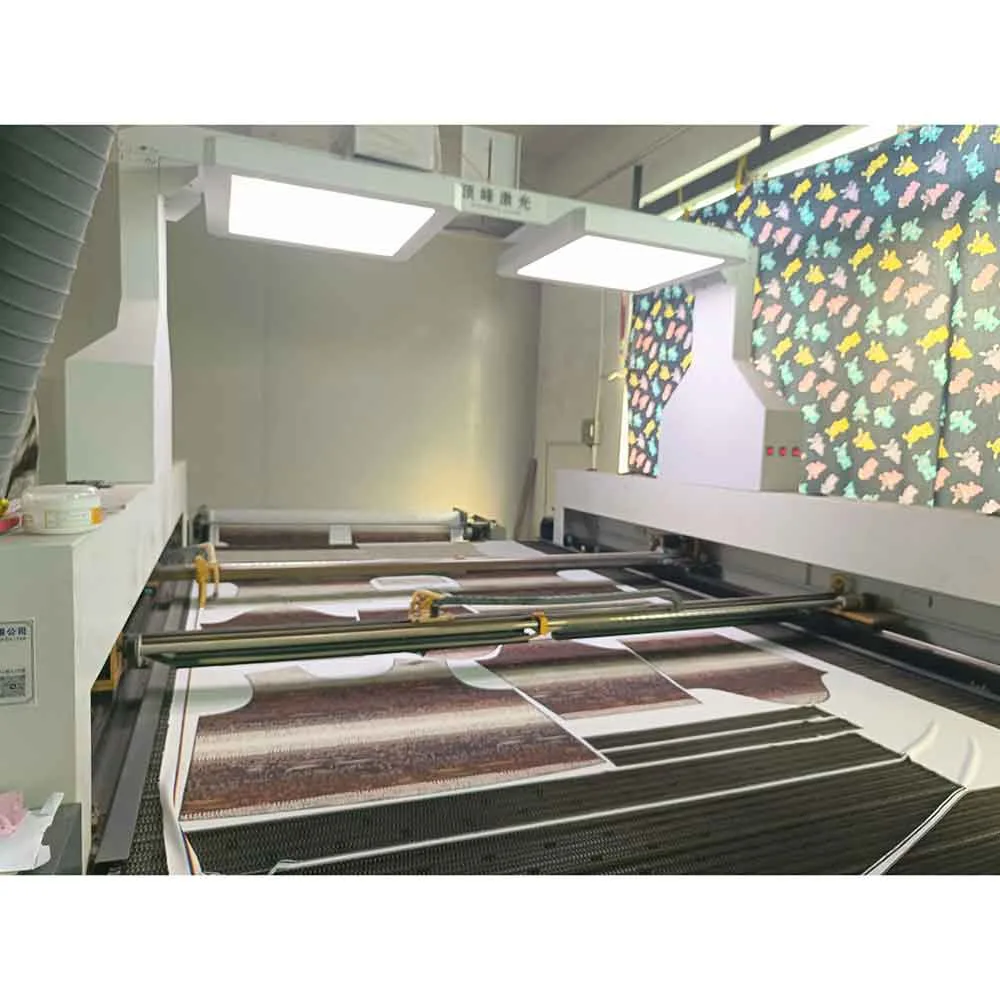
Автоматичното рязане на печатана тъкан се състои от четири етапа: подаване, разпознаване, рязане и събиране. Всеки етап има своя собствена ограничена скорост. Производителността на цялата линия се ограничава от най-бавния етап. Подаване. Тъканта се размотава от ролката, преминава през система за контрол на напрежението и навлиза в зоната за рязане. Ако скоростта на подаване е нестабилна, тъканта се измества или набръчква, което засяга както визуалното разпознаване, така и рязането. Основната спецификация на механизма за подаване е прецизността на контрола на напрежението в затворен цикъл – а не само числото за скоростта. Разпознаване. Печатаната тъкан изисква CCD камера, която да идентифицира контурите на мотива или регистрационните марки и да изчисли траекторията на рязане. Времето за разпознаване зависи от резолюцията на камерата, зрителното поле и софтуера. Системите от висок клас могат да завършат разпознаването на зоната за рязане за няколко секунди. За практическо ръководство вижте как да режете печатани тъкани точно. Рязане. Ефективността на рязането зависи от скоростта на движение, ускорението и мощността на лазерната глава. Галваничните глави обикновено са по-бързи от традиционните портални системи и са подходящи за тънки материали и високоскоростна перфорация. Събиране. Изрязаните парчета трябва да бъдат отстранени от зоната на рязане и преместени към събиране или сортиране. Ако този етап разчита на ръчен труд, това може да забави дори и най-автоматизирания предшестващ процес. Ключова проверка: Ако настоящата ви машина е полуавтоматична – с автоматично подаване, но ръчно центриране, или с автоматично визуално разпознаване, но ръчно събиране – ръчният етап вероятно е „тесният проход“.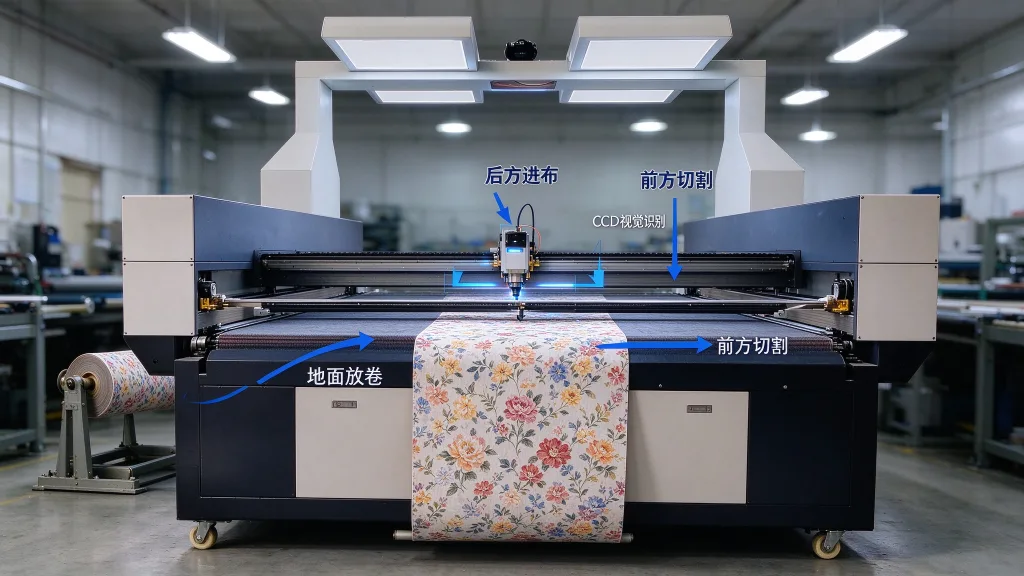
Система за позициониране чрез визуално разпознаване: основният компонент за непрекъснато рязане
Печатаната тъкан поставя уникално предизвикателство: позициите на мотивите не са фиксирани. Тъканта се свива, разтяга или деформира по време на печат и термична обработка. Действителните позиции на мотивите се отклоняват от оригиналните координати на разположението. Без система за визуално позициониране автоматичният резач може да следва само фиксирани координати, което на практика означава рязане „на сляпо“. Неправилно подравнените парчета отиват директно в отпадъците. При лазерния резач с CCD визуална система машината първо заснема тъканта, идентифицира контурите на мотивите или регистрационните маркировки и след това коригира траекторията на рязане. Три спецификации, които трябва да се оценят: Скорост на разпознаване. Система от най-висок клас може да извърши разпознаване на цялата площ за секунди, без да забавя непрекъснатия производствен цикъл. Ако разпознаването отнема повече от десет секунди, предимството на непрекъснатото рязане се губи. Компенсация на деформацията. Платът не е твърд. Постоянно се случва локално разтягане или свиване. Основната система за визуално разпознаване компенсира само преместване и въртене. Софтуерът от висок клас поддържа нелинейна корекция на деформацията с прецизно съпоставяне на отделни области. Разпознаване на маркировки срещу разпознаване на контури. Разпознаването на маркировки е подходящо за тъкани с предварително зададени регистрационни точки – висока прецизност, висока скорост. Разпознаването на контури не се нуждае от предварително зададени маркировки; то директно идентифицира външния контур на отпечатания мотив, което е идеално за отпечатани тъкани без регистрационни маркировки. Най-добрите системи поддържат и двата режима, така че можете да превключвате според поръчката.Модул за рязане: Galvo или Gantry
Машините за автоматично лазерно рязане на тъкани могат да бъдат конфигурирани с режещи глави от тип „гантри“ или „галво“. Системите от тип „гантри“ използват подвижна лазерна глава, монтирана върху греда. Те са подходящи за по-дебели материали и по-големи площи за рязане. Скоростта е по-ниска, но максималната мощност е по-висока. Главите от тип „галво“ отклоняват лазерния лъч чрез високоскоростни огледала. Главата остава неподвижна, докато лъчът се движи бързо през работната зона. Висококачествените галво системи могат да режат бързо, което ги прави подходящи за тънки материали и перфорация. Действителната скорост зависи от материала, конфигурацията на главата и траекторията на рязане. Ключово предимство на галво е обработката „на ход“: лазерът реже, докато тъканта се движи непрекъснато по конвейера. За непрекъснато рязане на печатана тъкан главата „галво“ често е по-добрият избор, докато машината може да поддържа и сменяема портална глава за по-дебели или многослойни материали. Тъканта продължава да се движи, докато главата „галво“ следва траекторията на рязане, координирана с корекция на изображението в реално време. Сменяеми глави: Можете да сменяте главата за рязане в зависимост от материала и процеса. Галваничната глава е подходяща за тънки до средно дебели печатани тъкани, докато порталната глава обикновено се използва за рязане на по-дебели или многослойни материали. Уточнете наличните варианти на глави и процедурата за смяна с доставчика.Подаване и събиране: Осигуряване на непрекъснатост
Контролът на натягането е от решаващо значение за системата за подаване. Ако натягането е нестабилно по време на рязане, тъканта се измества, набръчква или разтяга, което намалява точността на рязане. Системата за контрол на натягането със затворена верига помага тъканта да остане плоска и да се подава равномерно по линията. Съвпадението на подаващото устройство с останалата част от линията е от решаващо значение. Скоростта на подаване трябва да съответства на скоростта на визуалното разпознаване и на рязане. Ако подаващото устройство работи прекалено бързо, системата за визуално разпознаване не може да го следва. Ако работи прекалено бавно, режещата глава остава в режим на празен ход. Попитайте доставчика за измерени данни за координацията на цялата линия, а не само за спецификацията на скоростта на подаващото устройство. Събиране и сортиране: На тази машина подаването, визуалното разпознаване и лазерното рязане са автоматични; събирането и сортирането обикновено се извършват ръчно. Ако се изисква автоматично събиране или сортиране, потвърдете опционалната конфигурация и разположението на цялата линия с доставчика.