Kde je úzké místo? Nejprve zjistěte, který krok je pomalý
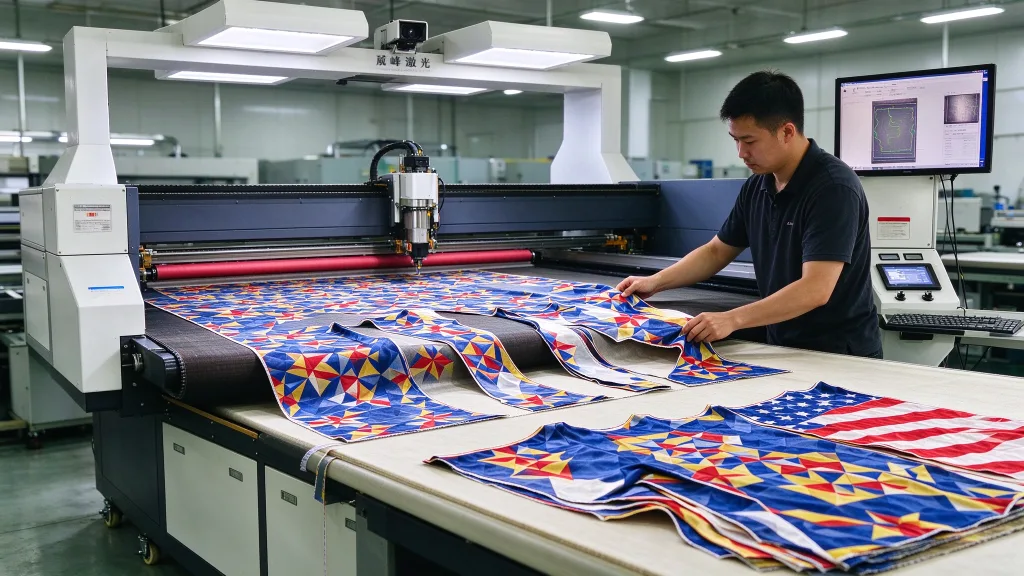
Automatické řezání potištěné textilie se skládá ze čtyř kroků: podávání, rozpoznávání, řezání a sběr. Každý krok má svou vlastní rychlostní hranici. Výkon celé linky je omezen jejím nejpomalejším krokem. Podávání. Tkanina se odvíjí z role, prochází regulací napětí a vstupuje do řezací oblasti. Pokud je rychlost podávání nestabilní, tkanina se posouvá nebo zvrásňuje, což ovlivňuje jak vizuální rozpoznávání, tak řezání. Klíčovou specifikací podávacího mechanismu je přesnost regulace napětí v uzavřené smyčce – nikoli pouze hodnota rychlosti. Rozpoznávání. U potištěné látky je k identifikaci obrysů vzoru nebo registračních značek a výpočtu řezací dráhy zapotřebí CCD kamera. Doba rozpoznávání závisí na rozlišení kamery, zorném poli a softwaru. Špičkové systémy dokážou rozpoznat řezanou oblast během několika sekund. Praktický návod najdete v článku Jak přesně řezat potištěné látky. Řezání. Účinnost řezání závisí na rychlosti pohybu, zrychlení a výkonu laserové hlavy. Galvanometrické hlavy jsou obecně rychlejší než tradiční portálové systémy a dobře se hodí pro tenké materiály a vysokorychlostní perforaci. Sběr. Vyřezané kusy musí být odstraněny z řezací oblasti a přesunuty do sběru nebo třídění. Pokud je tento krok závislý na ruční práci, může zpomalit i ten nejvíce automatizovaný předcházející proces. Klíčová kontrola: Pokud je váš současný stroj poloautomatický – s automatickým podáváním, ale ručním zarovnáváním, nebo s automatickým vizuálním systémem, ale ručním sběrem – je ruční krok pravděpodobně úzkým hrdlem.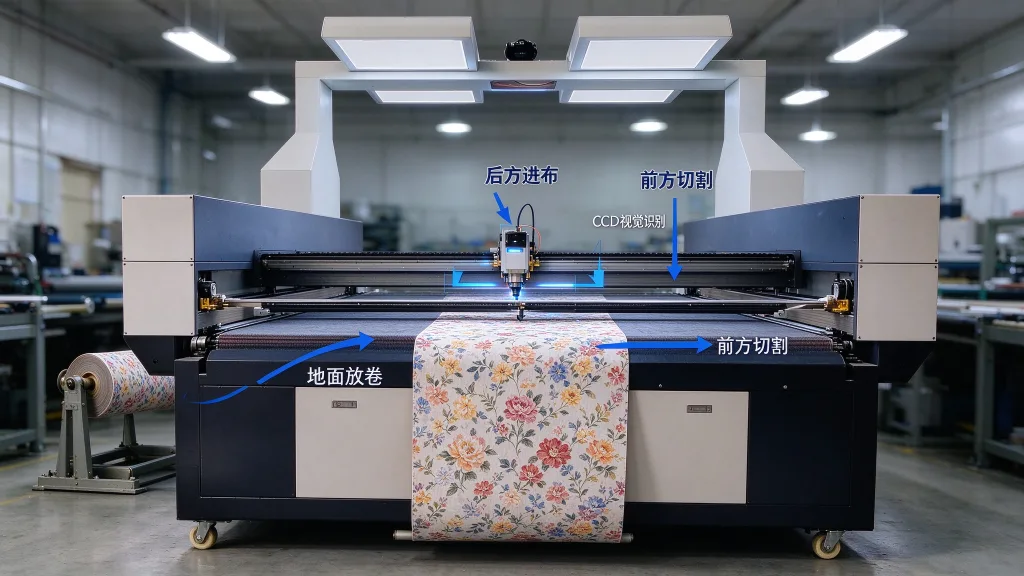
Systém polohování pomocí kamery: Klíčová součást pro nepřetržité řezání
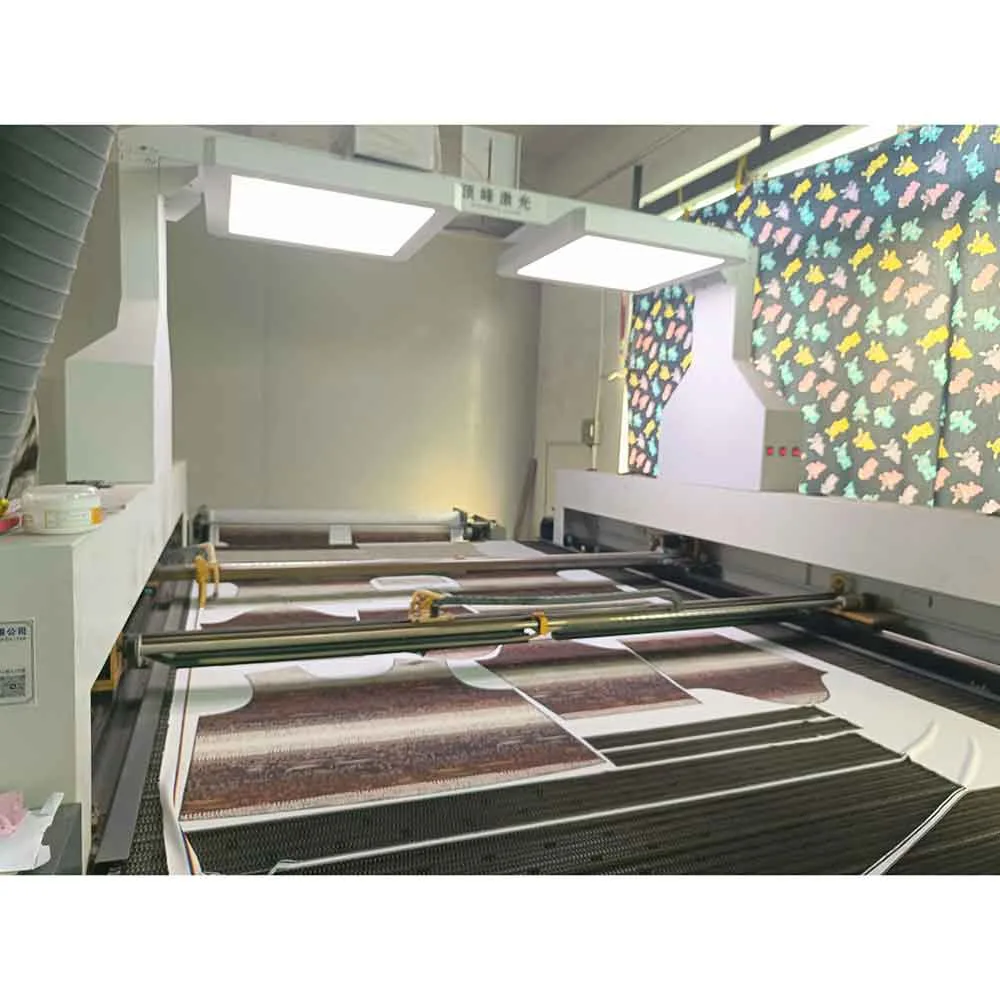
Potisknutá tkanina představuje jedinečnou výzvu: polohy vzorů nejsou pevně dané. Tkanina se během tisku a tepelného zpracování smršťuje, roztahuje nebo deformuje. Skutečné polohy vzorů se odchylují od původních souřadnic rozvržení. Bez kamerového systému může automatická řezačka sledovat pouze pevné souřadnice, což v praxi znamená řezání „naslepo“. Nesprávně zarovnané kusy putují přímo do odpadu. U laserového řezacího stroje s CCD kamerou stroj nejprve vyfotografuje látku, identifikuje obrysy vzoru nebo registrační značky a poté koriguje dráhu řezu. Tři parametry, které je třeba zhodnotit: Rychlost rozpoznávání. Špičkový systém dokáže dokončit rozpoznání celé plochy během několika sekund, aniž by zpomalil nepřetržitý výrobní cyklus. Pokud rozpoznávání trvá déle než deset sekund, výhoda nepřetržitého řezání se ztrácí. Kompenzace deformace. Tkanina není tuhá. Neustále dochází k lokálnímu protahování nebo smršťování. Základní kamerový systém kompenzuje pouze posun a rotaci. Špičkový software podporuje korekci nelineárních deformací s přesným přizpůsobením jednotlivých oblastí. Rozpoznávání značek vs. rozpoznávání obrysů. Rozpoznávání značek je vhodné pro látky s předem nastavenými registračními body – vysoká přesnost, vysoká rychlost. Rozpoznávání obrysů nevyžaduje předem nastavené značky; přímo identifikuje vnější obrys tištěného vzoru, což je ideální pro potištěné látky bez registračních značek. Nejlepší systémy podporují oba režimy, takže je můžete přepínat podle konkrétní zakázky.Řezací modul: Galvo nebo portálový
Automatické laserové řezací stroje na textilie lze konfigurovat s portálovými nebo galvo řezacími hlavami. Portálové systémy využívají pohyblivou laserovou hlavu namontovanou na nosníku. Jsou vhodné pro silnější materiály a větší řezací plochy. Rychlost je nižší, ale maximální výkon je vyšší. Galvo hlavy odklánějí laserový paprsek pomocí vysokorychlostních zrcadel. Hlava zůstává nehybná, zatímco se paprsek rychle pohybuje po pracovní ploše. Špičkové galvo systémy dokážou řezat rychle, díky čemuž jsou vhodné pro tenké materiály a perforaci. Skutečná rychlost závisí na materiálu, konfiguraci hlavy a řezací dráze. Klíčovou výhodou galvo systému je zpracování za chodu: laser řeže, zatímco se tkanina plynule pohybuje na dopravníku. Pro kontinuální řezání potištěné textilie je galvo hlava často lepší volbou, zatímco stroj může podporovat i vyměnitelnou portálovou hlavu pro silnější nebo vícevrstvé materiály. Textilie se neustále pohybuje, zatímco galvo hlava sleduje řezací dráhu, koordinovanou s korekcí obrazu v reálném čase. Vyměnitelné hlavy: Řezací hlavu můžete vyměnit podle materiálu a procesu. Galvo je vhodné pro tenké až středně silné potištěné textilie, zatímco portálová hlava se obvykle používá pro řezání silnějších nebo vícevrstvých materiálů. O dostupných variantách hlav a postupu výměny se informujte u dodavatele.Podávání a sběr: Zajištění plynulosti
Regulace napětí je pro podávací systém zásadní. Pokud je napětí během řezání nestabilní, tkanina se posouvá, zvrásňuje nebo natahuje, což snižuje přesnost řezání. Systém regulace napětí s uzavřenou smyčkou pomáhá udržovat tkaninu rovnou a rovnoměrně ji podávat přes linku. Klíčové je sladění podavače se zbytkem linky. Rychlost podávání musí odpovídat rychlosti kamerového systému a řezání. Pokud podavač běží příliš rychle, kamerový systém nestačí držet krok. Pokud běží příliš pomalu, řezací hlava nečinně čeká. Požádejte dodavatele o naměřená data koordinace celé linky, nikoli pouze o specifikaci rychlosti podavače. Sběr a třídění: Na tomto stroji jsou podávání, rozpoznávání pomocí kamerového systému a laserové řezání automatické; sběr a třídění se obvykle provádějí ručně. Pokud je vyžadován automatický sběr nebo třídění, ověřte si u dodavatele volitelnou konfiguraci a uspořádání celé linky.