Di Mana Letak Hambatannya? Pertama, Identifikasi Langkah Mana yang Lambat
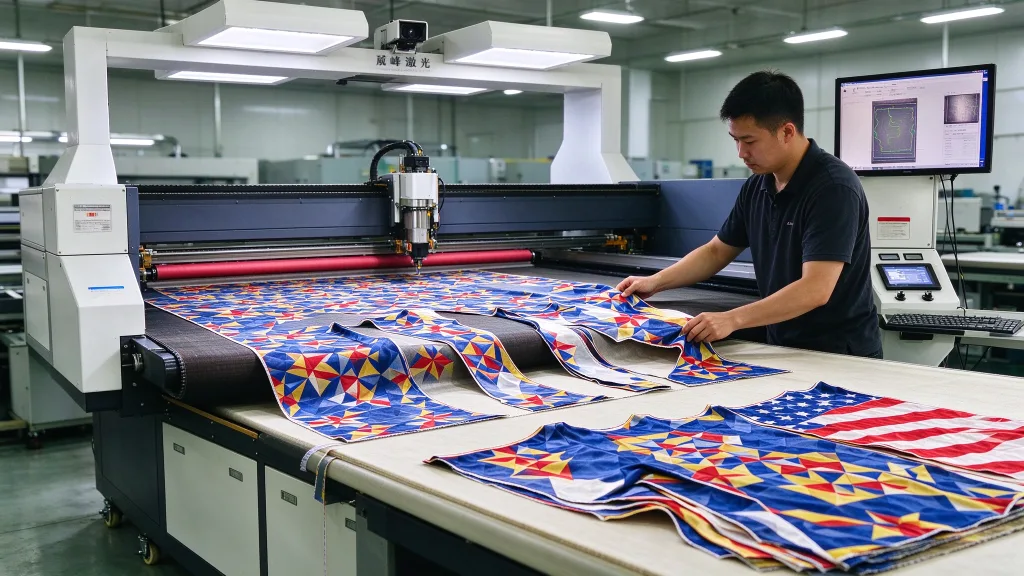
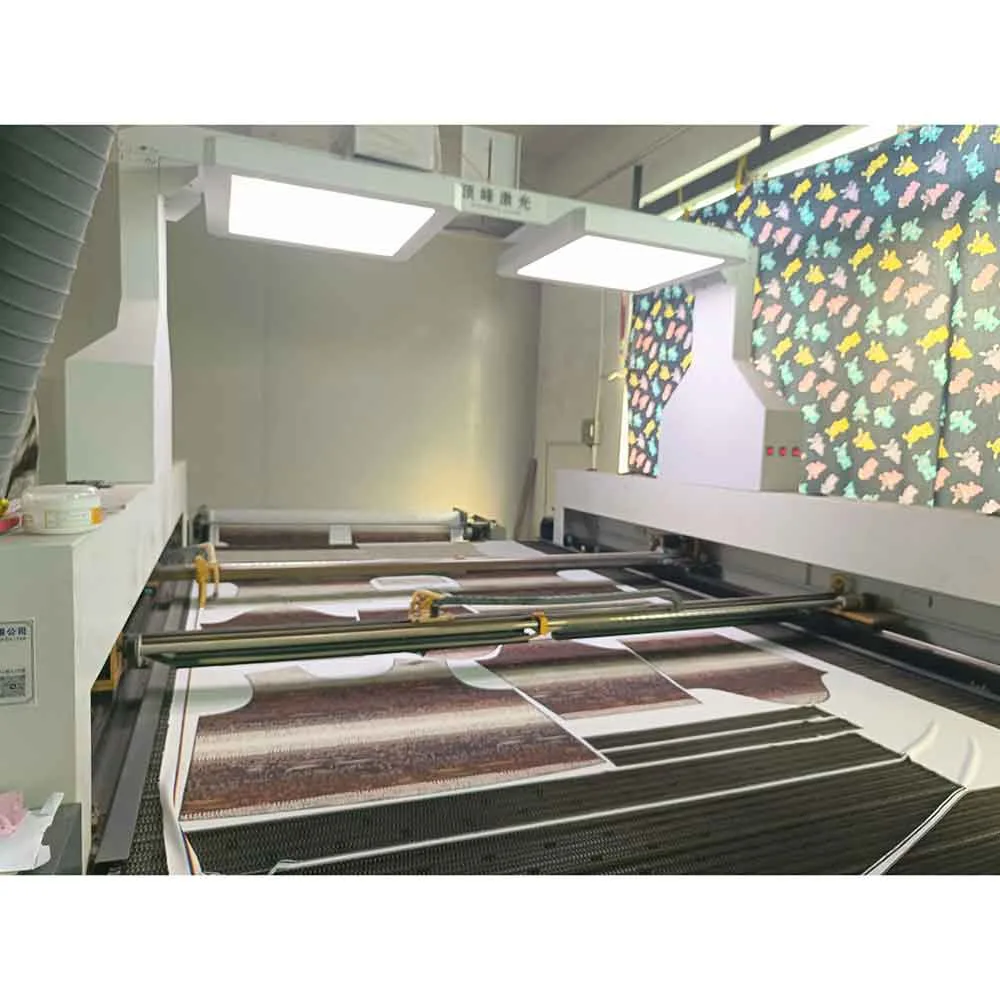
Pemotongan otomatis kain cetak terbagi menjadi empat langkah: pengumpanan, pengenalan, pemotongan, dan pengumpulan. Setiap langkah memiliki batas kecepatannya sendiri. Output seluruh lini dibatasi oleh langkah yang paling lambat. Pengumpanan. Kain dilepas dari gulungan, melewati pengendalian tegangan, dan masuk ke area pemotongan. Jika kecepatan pengumpanan tidak stabil, kain akan bergeser atau berkerut, yang memengaruhi baik pengenalan visual maupun pemotongan. Spesifikasi inti dari mekanisme pengumpanan adalah presisi pengendalian tegangan loop tertutup—bukan sekadar angka kecepatan. Pengenalan. Kain cetak memerlukan kamera CCD untuk mengidentifikasi kontur pola atau tanda registrasi serta menghitung jalur pemotongan. Waktu pengenalan bergantung pada resolusi kamera, bidang pandang, dan perangkat lunak. Sistem kelas atas dapat menyelesaikan pengenalan area pemotongan dalam hitungan detik. Untuk panduan praktis, lihat cara memotong kain cetak secara akurat. Pemotongan. Efisiensi pemotongan bergantung pada kecepatan gerakan, akselerasi, dan daya kepala laser. Kepala galvo umumnya lebih cepat daripada sistem gantry tradisional dan sangat cocok untuk bahan tipis serta perforasi berkecepatan tinggi. Pengumpulan. Potongan yang telah dipotong harus dikeluarkan dari area pemotongan dan dipindahkan ke tempat pengumpulan atau penyortiran. Jika langkah ini bergantung pada tenaga kerja manual, hal ini dapat memperlambat bahkan proses hulu yang paling otomatis sekalipun. Pemeriksaan kunci: Jika mesin Anda saat ini semi-otomatis—dengan pengumpanan otomatis tetapi penyelarasan manual, atau penglihatan otomatis tetapi pengumpulan manual—langkah manual tersebut kemungkinan besar menjadi titik kemacetan.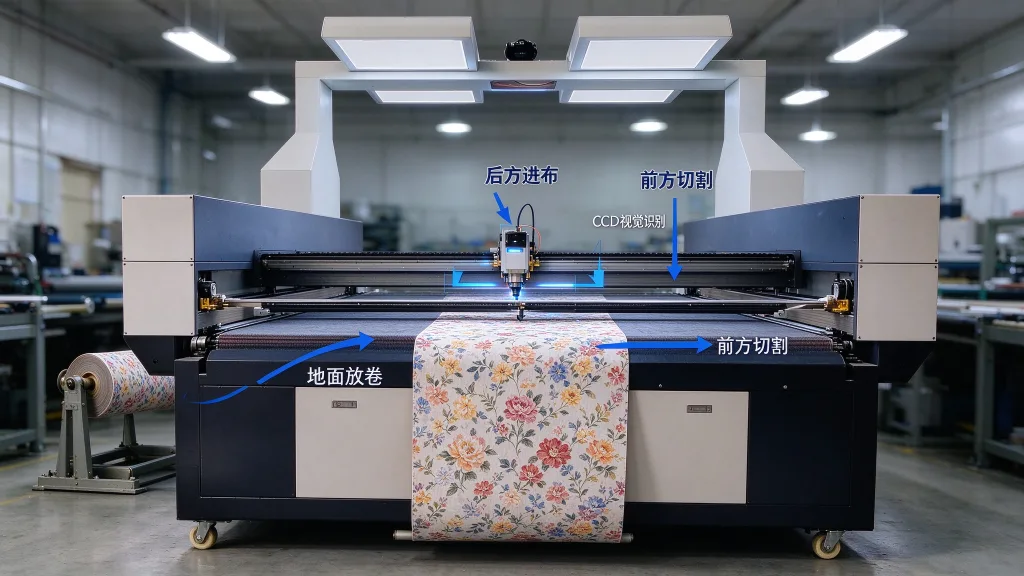
Sistem Penentuan Posisi Berbasis Penglihatan: Komponen Inti untuk Pemotongan Berkelanjutan
Kain cetak memiliki tantangan unik: posisi pola tidak tetap. Kain menyusut, meregang, atau terdistorsi selama proses pencetakan dan perlakuan panas. Posisi pola aktual menyimpang dari koordinat tata letak asli. Tanpa sistem penglihatan, pemotong otomatis hanya dapat mengikuti koordinat tetap, sehingga pada dasarnya memotong secara buta. Potongan yang tidak sejajar langsung menjadi limbah. Dengan pemotong laser berbasis visi CCD, mesin terlebih dahulu memotret kain, mengidentifikasi kontur pola atau tanda registrasi, lalu mengoreksi jalur pemotongan. Tiga spesifikasi yang perlu dievaluasi: Kecepatan pengenalan. Sistem kelas atas dapat menyelesaikan pengenalan seluruh area dalam hitungan detik tanpa mengganggu siklus produksi berkelanjutan. Jika pengenalan memakan waktu lebih dari sepuluh detik, keunggulan pemotongan berkelanjutan akan hilang. Kompensasi deformasi. Kain tidak kaku. Peregangan atau penyusutan lokal terjadi secara terus-menerus. Sistem penglihatan dasar hanya mengkompensasi translasi dan rotasi. Perangkat lunak kelas atas mendukung koreksi deformasi non-linear dengan pencocokan presisi per wilayah. Pengenalan tanda vs. pengenalan kontur. Pengenalan tanda cocok untuk kain dengan titik registrasi yang telah ditetapkan sebelumnya—presisi tinggi, kecepatan tinggi. Pengenalan kontur tidak memerlukan tanda yang telah ditetapkan sebelumnya; sistem ini langsung mengidentifikasi kontur luar pola cetakan, ideal untuk kain cetak tanpa tanda registrasi. Sistem terbaik mendukung kedua mode tersebut, sehingga Anda dapat beralih sesuai dengan pesanan.Modul Pemotongan: Galvo atau Gantry
Mesin pemotong laser kain otomatis dapat dikonfigurasi dengan kepala pemotong gantry atau galvo. Sistem gantry menggunakan kepala laser bergerak yang dipasang pada balok. Sistem ini cocok untuk bahan yang lebih tebal dan area pemotongan yang lebih luas. Kecepatannya lebih rendah, tetapi batas daya maksimumnya lebih tinggi. Kepala galvo membelokkan sinar laser melalui cermin berkecepatan tinggi. Kepala tetap diam sementara sinar bergerak dengan cepat melintasi area kerja. Sistem galvo kelas atas dapat memotong dengan cepat, sehingga cocok untuk bahan tipis dan perforasi. Kecepatan aktual bergantung pada bahan, konfigurasi kepala, dan jalur pemotongan. Keunggulan utama galvo adalah pemrosesan “on-the-fly”: laser memotong sementara kain bergerak terus-menerus di atas konveyor. Untuk pemotongan berkelanjutan pada kain cetak, kepala galvo seringkali menjadi pilihan yang lebih baik, sementara mesin juga dapat mendukung kepala gantry yang dapat diganti untuk bahan yang lebih tebal atau berlapis-lapis. Kain terus bergerak sementara kepala galvo mengikuti jalur pemotongan, dikoordinasikan dengan koreksi penglihatan secara real-time. Kepala yang dapat diganti: Anda dapat mengganti kepala pemotong agar sesuai dengan bahan dan proses. Galvo cocok untuk kain cetak dengan ketebalan tipis hingga sedang, sedangkan kepala gantry biasanya digunakan untuk pemotongan yang lebih tebal atau berlapis-lapis. Konfirmasikan opsi kepala yang tersedia dan prosedur penggantian dengan pemasok.Pengumpanan dan Pengumpulan: Memastikan Kelancaran
Pengendalian tegangan sangat penting bagi sistem pengumpanan. Jika tegangan tidak stabil selama pemotongan, kain akan bergeser, berkerut, atau meregang, sehingga mengurangi akurasi pemotongan. Sistem pengendalian tegangan loop tertutup membantu menjaga kain tetap rata dan diumpankan secara merata melalui jalur produksi. Menyesuaikan pengumpan dengan bagian lain dari jalur produksi sangat penting. Kecepatan pengumpanan harus sesuai dengan kecepatan pengenalan gambar dan pemotongan. Jika pengumpan berjalan terlalu cepat, sistem pengenalan gambar tidak dapat mengikuti. Jika berjalan terlalu lambat, kepala pemotong akan menganggur. Mintalah data koordinasi seluruh jalur produksi yang terukur kepada pemasok, bukan hanya spesifikasi kecepatan pengumpan. Pengumpulan dan penyortiran: Pada mesin ini, pengumpanan, pengenalan visi, dan pemotongan laser dilakukan secara otomatis; sedangkan pengumpulan dan penyortiran biasanya dilakukan secara manual. Jika pengumpulan atau penyortiran otomatis diperlukan, pastikan konfigurasi opsional dan tata letak seluruh jalur produksi dengan pemasok.