Où se situe le goulot d’étranglement ? Commencez par identifier l’étape la plus lente
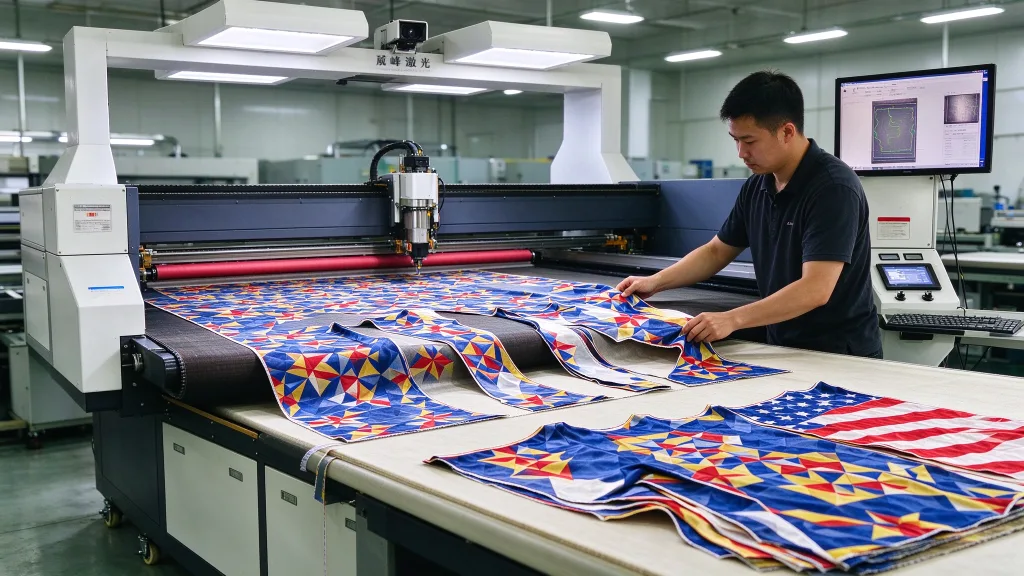
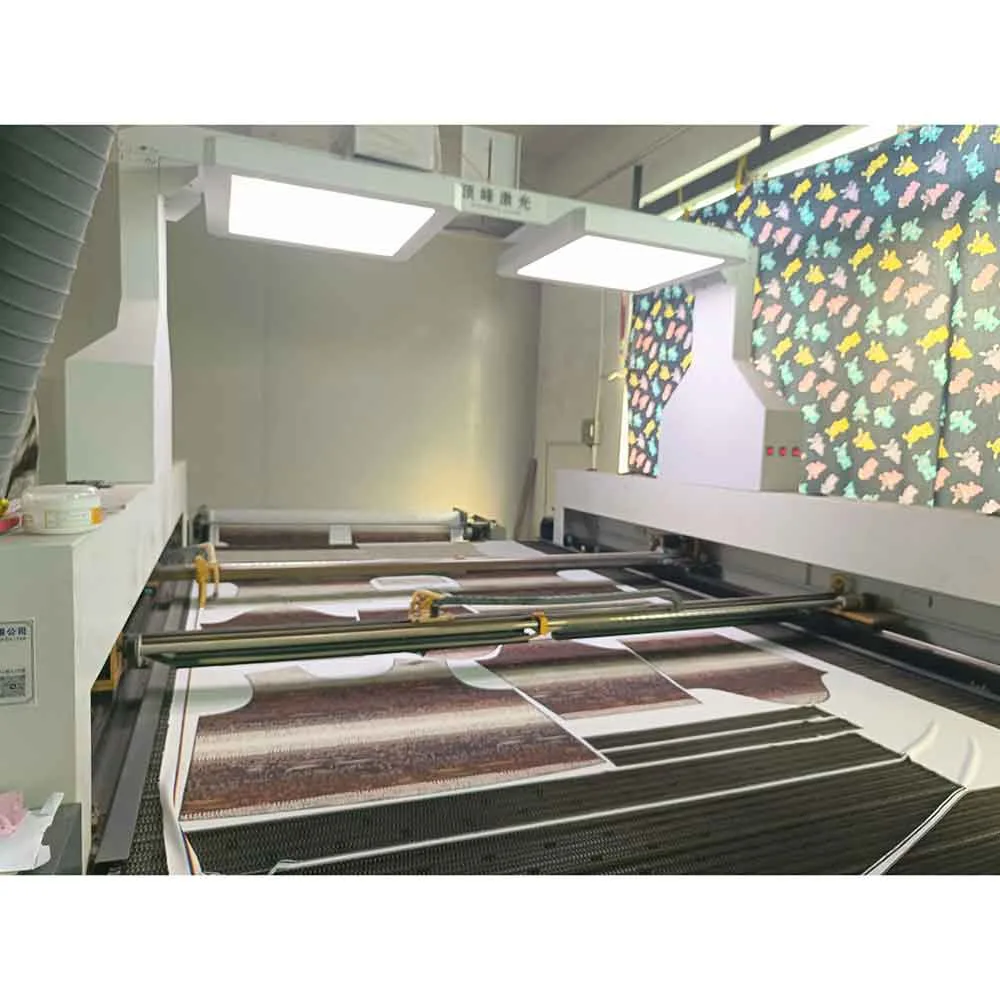
La découpe automatique de tissu imprimé se décompose en quatre étapes : l’alimentation, la reconnaissance, la découpe et la collecte. Chaque étape a sa propre limite de vitesse. Le rendement de l’ensemble de la ligne est limité par son étape la plus lente. Alimentation. Le tissu se déroule du rouleau, passe par le système de contrôle de tension, puis entre dans la zone de découpe. Si la vitesse d’alimentation est instable, le tissu dévie ou se froisse, ce qui affecte à la fois la reconnaissance visuelle et la découpe. La spécification essentielle du mécanisme d’alimentation est la précision du contrôle de tension en boucle fermée — et non pas simplement une valeur de vitesse. Reconnaissance. Le tissu imprimé nécessite une caméra CCD pour identifier les contours du motif ou les repères d’enregistrement et calculer le tracé de découpe. Le temps de reconnaissance dépend de la résolution de la caméra, de son champ de vision et du logiciel. Les systèmes haut de gamme peuvent effectuer la reconnaissance de la zone de découpe en quelques secondes. Pour un guide pratique, découvrez comment découper avec précision des tissus imprimés. Découpe. L’efficacité de la découpe dépend de la vitesse de déplacement, de l’accélération et de la puissance de la tête laser. Les têtes Galvo sont généralement plus rapides que les systèmes à portique traditionnels et sont particulièrement adaptées aux matériaux fins et à la perforation à grande vitesse. Récupération. Les pièces découpées doivent être retirées de la zone de découpe et acheminées vers la collecte ou le tri. Si cette étape repose sur un travail manuel, elle peut ralentir même le processus en amont le plus automatisé. Vérification clé : si votre machine actuelle est semi-automatique — avec une alimentation automatique mais un alignement manuel, ou une vision automatique mais une collecte manuelle —, l’étape manuelle est probablement le goulot d’étranglement.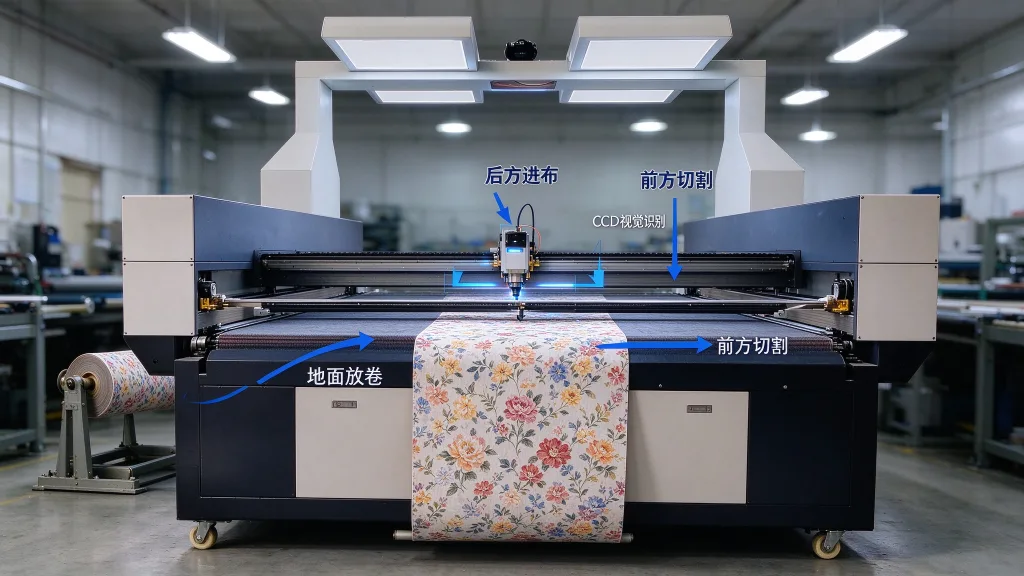
Système de positionnement par vision : le composant essentiel pour la découpe en continu
Le tissu imprimé présente un défi particulier : les positions des motifs ne sont pas fixes. Le tissu rétrécit, s’étire ou se déforme pendant l’impression et le traitement thermique. Les positions réelles des motifs s’écartent des coordonnées de mise en page d’origine. Sans système de vision, une découpeuse automatique ne peut suivre que des coordonnées fixes, découpant ainsi à l’aveugle. Les pièces mal alignées finissent directement à la casse. Avec une découpeuse laser à vision CCD, la machine photographie d’abord le tissu, identifie les contours des motifs ou les repères d’enregistrement, puis corrige le tracé de découpe. Trois critères à évaluer : la vitesse de reconnaissance. Un système haut de gamme peut effectuer une reconnaissance complète de la surface en quelques secondes sans ralentir le cycle de production en continu. Si la reconnaissance prend plus de dix secondes, l’avantage de la découpe en continu est réduit à néant. Compensation de la déformation. Le tissu n’est pas rigide. Des étirements ou rétrécissements locaux se produisent constamment. La vision de base ne compense que la translation et la rotation. Les logiciels haut de gamme prennent en charge la correction des déformations non linéaires grâce à un alignement précis région par région. Reconnaissance des repères vs reconnaissance des contours. La reconnaissance des repères convient aux tissus dotés de points de repérage prédéfinis : haute précision, grande rapidité. La reconnaissance des contours ne nécessite pas de repères prédéfinis ; elle identifie directement le contour extérieur du motif imprimé, ce qui est idéal pour les tissus imprimés sans repères. Les meilleurs systèmes prennent en charge les deux modes, ce qui vous permet de basculer de l’un à l’autre en fonction de la commande.Module de découpe : Galvo ou portique
Les machines de découpe laser automatique de tissu peuvent être équipées de têtes de découpe à portique ou Galvo. Les systèmes à portique utilisent une tête laser mobile montée sur une poutre. Ils conviennent aux matériaux plus épais et aux grandes zones de découpe. Leur vitesse est inférieure, mais leur puissance maximale est plus élevée. Les têtes Galvo dévient le faisceau laser à l’aide de miroirs à grande vitesse. La tête reste fixe tandis que le faisceau se déplace rapidement à travers la zone de travail. Les systèmes galvo haut de gamme peuvent découper rapidement, ce qui les rend adaptés aux matériaux fins et à la perforation. La vitesse réelle dépend du matériau, de la configuration de la tête et du tracé de découpe. L’un des principaux avantages du galvo réside dans le traitement «à la volée» : le laser découpe tandis que le tissu se déplace en continu sur le convoyeur. Pour la découpe en continu de tissu imprimé, une tête Galvo est souvent le meilleur choix, bien que la machine puisse également prendre en charge une tête à portique interchangeable pour les matériaux plus épais ou multicouches. Le tissu continue de se déplacer tandis que la tête Galvo suit le tracé de découpe, en coordination avec une correction visuelle en temps réel. Têtes interchangeables : vous pouvez changer de tête de découpe en fonction du matériau et du processus. La tête galvo convient aux tissus imprimés de faible à moyenne épaisseur, tandis qu’une tête à portique est généralement utilisée pour la découpe de matériaux plus épais ou multicouches. Vérifiez les options de têtes disponibles et la procédure de changement auprès du fournisseur.Alimentation et récupération : garantir la continuité
Le contrôle de la tension est essentiel pour le système d’alimentation. Si la tension est instable pendant la découpe, le tissu dérive, se froisse ou s’étire, ce qui réduit la précision de la découpe. Un système de contrôle de tension en boucle fermée permet de maintenir le tissu à plat et de l’alimenter de manière uniforme tout au long de la ligne. Il est essentiel d’adapter le dispositif d’alimentation au reste de la ligne. La vitesse d’alimentation doit correspondre à celle de la vision et de la découpe. Si le dispositif d’alimentation fonctionne trop vite, le système de vision ne peut pas suivre. S’il fonctionne trop lentement, la tête de découpe reste inactive. Demandez au fournisseur les données mesurées de coordination de l’ensemble de la ligne, et pas seulement les spécifications de vitesse du dispositif d’alimentation. Récupération et tri : sur cette machine, l’alimentation, la reconnaissance visuelle et la découpe laser sont automatiques ; la récupération et le tri sont généralement manuels. Si une récupération ou un tri automatiques sont requis, vérifiez la configuration optionnelle et l’agencement de l’ensemble de la ligne auprès du fournisseur.