Kje je ozko grlo? Najprej ugotovite, kateri korak je počasen
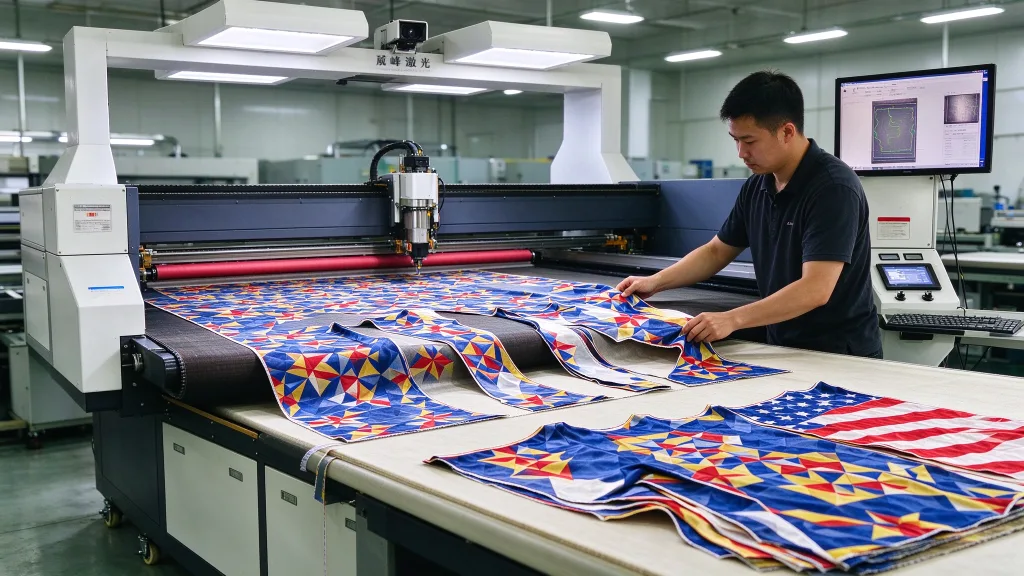
Avtomatsko rezanje potiskanega blaga se deli na štiri korake: podajanje, prepoznavanje, rezanje in zbiranje. Vsak korak ima svojo omejitev hitrosti. Zmogljivost celotne linije je omejena z njenim najpočasnejšim korakom. Podajanje. Tkanina se odvija z zvitka, preide skozi sistem za nadzor napetosti in vstopi v območje rezanja. Če je hitrost podajanja nestabilna, se tkanina premika ali guba, kar vpliva tako na vizualno prepoznavanje kot na rezanje. Osnovna specifikacija mehanizma za podajanje je natančnost nadzora napetosti v zaprtem krogu – ne le številčna vrednost hitrosti. Prepoznavanje. Za potiskano tkanino je potrebna CCD-kamera, ki prepozna obrise vzorca ali registracijske oznake ter izračuna pot rezanja. Čas prepoznavanja je odvisen od ločljivosti kamere, vidnega polja in programske opreme. Vrhunski sistemi lahko prepoznavanje območja rezanja zaključijo v nekaj sekundah. Za praktični vodnik si oglejte, kako natančno rezati potiskane tkanine. Rezanje. Učinkovitost rezanja je odvisna od hitrosti gibanja, pospeška in moči laserske glave. Galvo glave so na splošno hitrejše od tradicionalnih portalnih sistemov in so primerne za tanke materiale ter visokohitrostno perforacijo. Zbiranje. Izrezane kose je treba odstraniti iz območja rezanja in jih premakniti na mesto zbiranja ali razvrščanja. Če ta korak temelji na ročnem delu, lahko upočasni celo najbolj avtomatiziran predhodni proces. Ključna preverba: Če je vaš trenutni stroj polavtomatski – z avtomatskim podajanjem, a ročnim poravnavanjem, ali z avtomatskim vizijskim sistemom, a ročnim zbiranjem –, je ročni korak verjetno ozko grlo.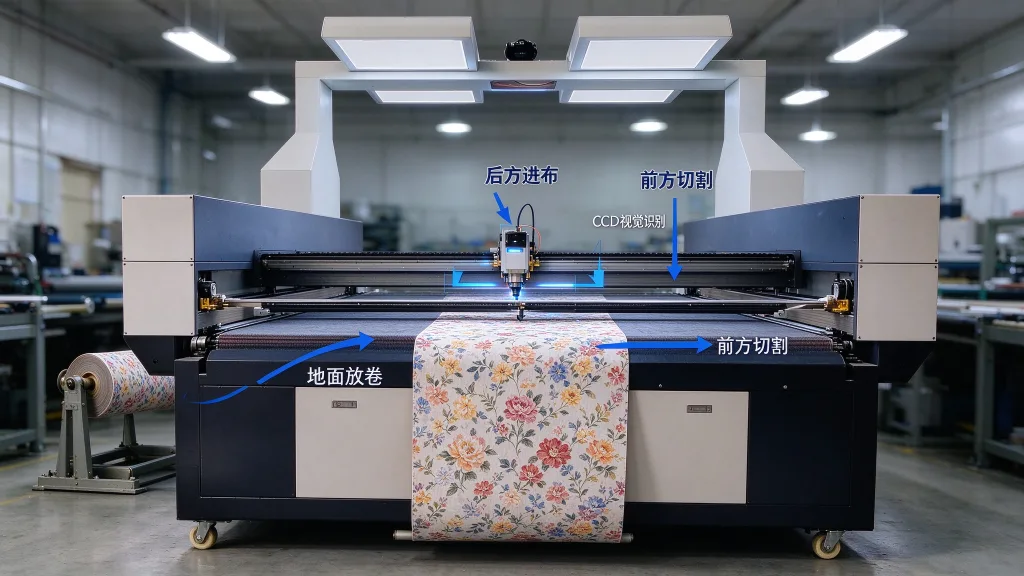
Sistem pozicioniranja z vizualnim nadzorom: osrednja komponenta za neprekinjeno rezanje
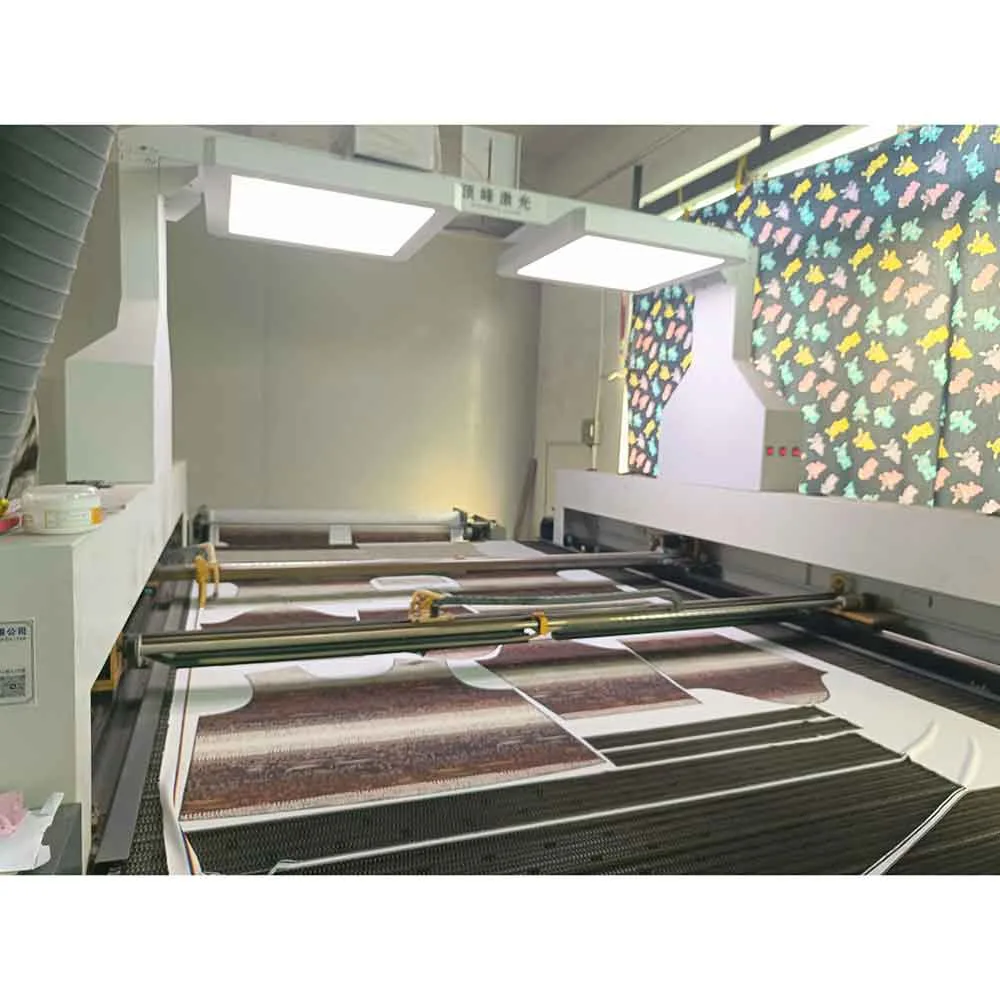
Tiskana tkanina predstavlja edinstven izziv: položaji vzorcev niso fiksni. Tkanina se med tiskanjem in toplotno obdelavo skrči, raztegne ali deformira. Dejanski položaji vzorcev odstopajo od koordinat izvirne razporeditve. Brez vizualnega sistema lahko avtomatski rezalnik sledi le fiksnim koordinatam, kar pomeni, da dejansko reže na slepo. Neusklajeni kosi gredo neposredno v odpad. Pri laserskem rezalniku z vizualnim sistemom CCD stroj najprej posname tkanino, prepozna obrise vzorcev ali registracijske oznake, nato pa popravi pot rezanja. Tri specifikacije, ki jih je treba oceniti: Hitrost prepoznavanja. Vrhunski sistem lahko v nekaj sekundah opravi prepoznavanje celotne površine, ne da bi upočasnil neprekinjen proizvodni cikel. Če prepoznavanje traja več kot deset sekund, se prednost neprekinjenega rezanja izgubi. Kompenzacija deformacij. Tkanina ni tog. Lokalno raztezanje ali krčenje se dogaja nenehno. Osnovni vizualni sistem kompenzira le premike in rotacije. Vrhunska programska oprema podpira popravljanje nelinearnih deformacij z natančnim ujemanjem po posameznih območjih. Prepoznavanje oznak v primerjavi s prepoznavanjem obrisov. Prepoznavanje oznak je primerno za tkanine z vnaprej določenimi registracijskimi točkami – visoka natančnost, visoka hitrost. Prepoznavanje obrisov ne potrebuje vnaprej določenih oznak; neposredno prepozna zunanji obris natisnjenega vzorca, kar je idealno za natisnjene tkanine brez registracijskih oznak. Najboljši sistemi podpirajo oba načina, tako da lahko preklapljate glede na naročilo.Rezalni modul: Galvo ali Gantry
Avtomatske laserske rezalne stroje za tkanine je mogoče konfigurirati z reznimi glavami tipa gantry ali galvo. Sistemi tipa gantry uporabljajo premično lasersko glavo, nameščeno na nosilcu. Primerni so za debelejše materiale in večja rezalna območja. Hitrost je nižja, vendar je zgornja meja moči višja. Glave tipa galvo usmerjajo laserski žarek prek visokohitrostnih ogledal. Glava ostane na mestu, medtem ko se žarek hitro premika po delovnem območju. Vrhunski galvo sistemi lahko rezajo hitro, zaradi česar so primerni za tanke materiale in perforacijo. Dejanska hitrost je odvisna od materiala, konfiguracije glave in poti rezanja. Ključna prednost galvo sistema je obdelava med premikanjem: laser reže, medtem ko se tkanina neprekinjeno premika po transportnem traku. Za neprekinjeno rezanje potiskane tkanine je galvo glava pogosto boljša izbira, medtem ko stroj lahko podpira tudi zamenljivo portalno glavo za debelejše ali večplastne materiale. Tkanina se neprekinjeno premika, medtem ko galvo glava sledi poti rezanja, usklajena z vizualno korekcijo v realnem času. Zamenljive glave: Rezalno glavo lahko zamenjate glede na material in postopek. Galvo je primeren za tanke do srednje debele tiskane tkanine, medtem ko se portalna glava običajno uporablja za rezanje debelejših ali večplastnih materialov. Pri dobavitelju preverite razpoložljive možnosti glav in postopek zamenjave.Podajanje in zbiranje: zagotavljanje neprekinjenosti
Nadzor napetosti je ključnega pomena za sistem podajanja. Če je napetost med rezanjem nestabilna, se tkanina premika, guba ali razteza, kar zmanjša natančnost rezanja. Sistem nadzora napetosti z zaprtim krogom pomaga ohranjati tkanino ravno in zagotavlja enakomerno podajanje skozi linijo. Ključnega pomena je usklajenost podajalnika s preostalim delom proizvodne linije. Hitrost podajanja mora biti usklajena s hitrostjo vizualnega prepoznavanja in rezanja. Če podajalnik deluje prehitro, vizualni sistem ne more slediti. Če deluje prepočasi, rezalna glava stoji v mirovanju. Od dobavitelja zahtevajte izmerjene podatke o usklajenosti celotne linije, ne le specifikacije hitrosti podajalnika. Zbiranje in razvrščanje: Na tem stroju so podajanje, optično prepoznavanje in lasersko rezanje avtomatska; zbiranje in razvrščanje sta običajno ročna. Če je potrebno avtomatsko zbiranje ali razvrščanje, se pri dobavitelju prepričajte o dodatni konfiguraciji in razporeditvi celotne proizvodne linije.