Hol van a szűk keresztmetszet? Először azonosítsa, melyik lépés a leglassabb
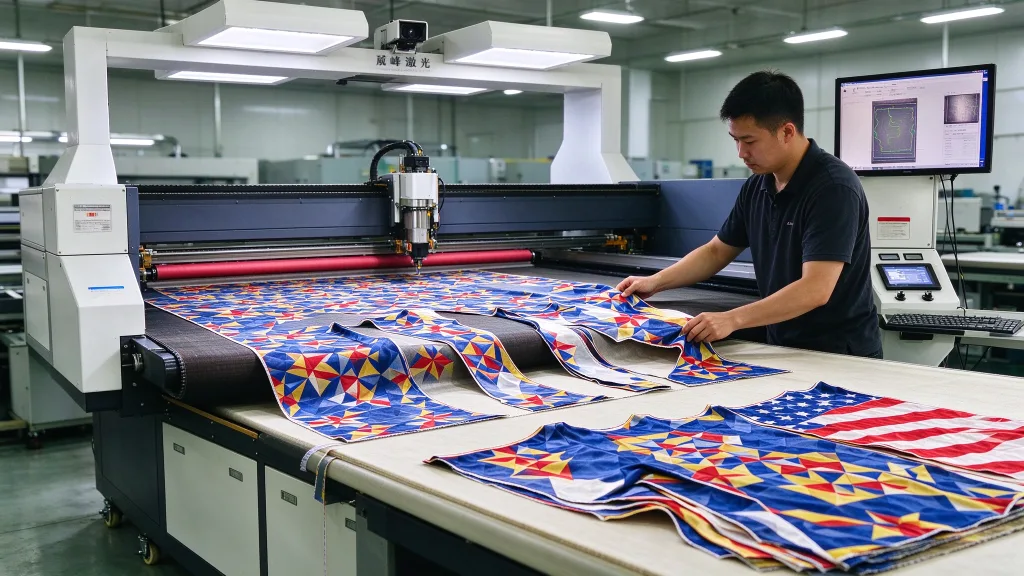
A nyomtatott szövet automatikus vágása négy lépésre bontható: adagolás, felismerés, vágás és összegyűjtés. Minden lépésnek megvan a maga sebességkorlátja. Az egész gyártósor teljesítményét a leglassabb lépés korlátozza. Adagolás. A szövet lecsévélődik a tekercsről, áthalad a feszesség-szabályozón, majd belép a vágási területre. Ha az adagolási sebesség ingadozik, a szövet elcsúszik vagy gyűrődik, ami mind a képfelismerést, mind a vágást befolyásolja. Az adagoló mechanizmus legfontosabb jellemzője a zárt hurkú feszesség-szabályozás pontossága – nem csupán a sebesség értéke. Felismerés. A nyomtatott szöveteknél CCD-kamerára van szükség a minták kontúrjainak vagy a regisztrációs jelek azonosításához, valamint a vágási útvonal kiszámításához. A felismerési idő a kamera felbontásától, látómezejétől és a szoftvertől függ. A csúcskategóriás rendszerek néhány másodpercen belül elvégzik a vágási terület felismerését. Gyakorlati útmutatásért olvassa el, hogyan lehet pontosan vágni a nyomtatott szöveteket. Vágás. A vágási hatékonyság a lézerfej mozgási sebességétől, gyorsulásától és teljesítményétől függ. A galvo fejek általában gyorsabbak, mint a hagyományos portálrendszerek, és kiválóan alkalmasak vékony anyagokhoz és nagy sebességű perforáláshoz. Összegyűjtés. A kivágott darabokat el kell távolítani a vágási területről, és át kell helyezni őket a gyűjtő- vagy válogatóállomásra. Ha ez a lépés kézi munkára támaszkodik, akkor még a leginkább automatizált előkészítő folyamatot is lelassíthatja. Fontos ellenőrzés: Ha jelenlegi gépe félautomata – azaz automatikus adagolással, de kézi igazítással, vagy automatikus képfeldolgozással, de kézi gyűjtéssel rendelkezik –, akkor valószínűleg a kézi lépés jelenti a szűk keresztmetszetet.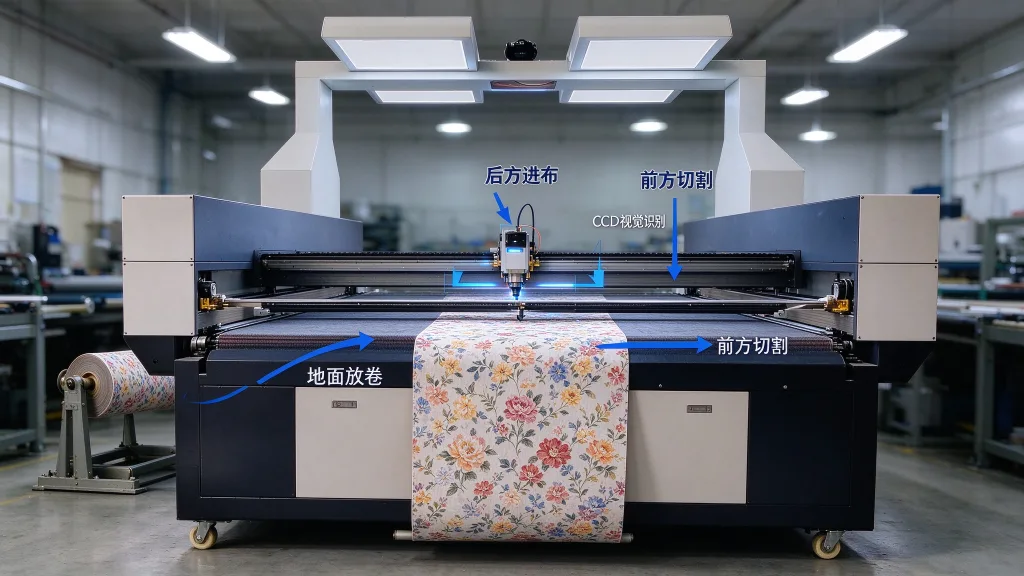
Képfeldolgozásos pozicionáló rendszer: a folyamatos vágás kulcsfontosságú eleme
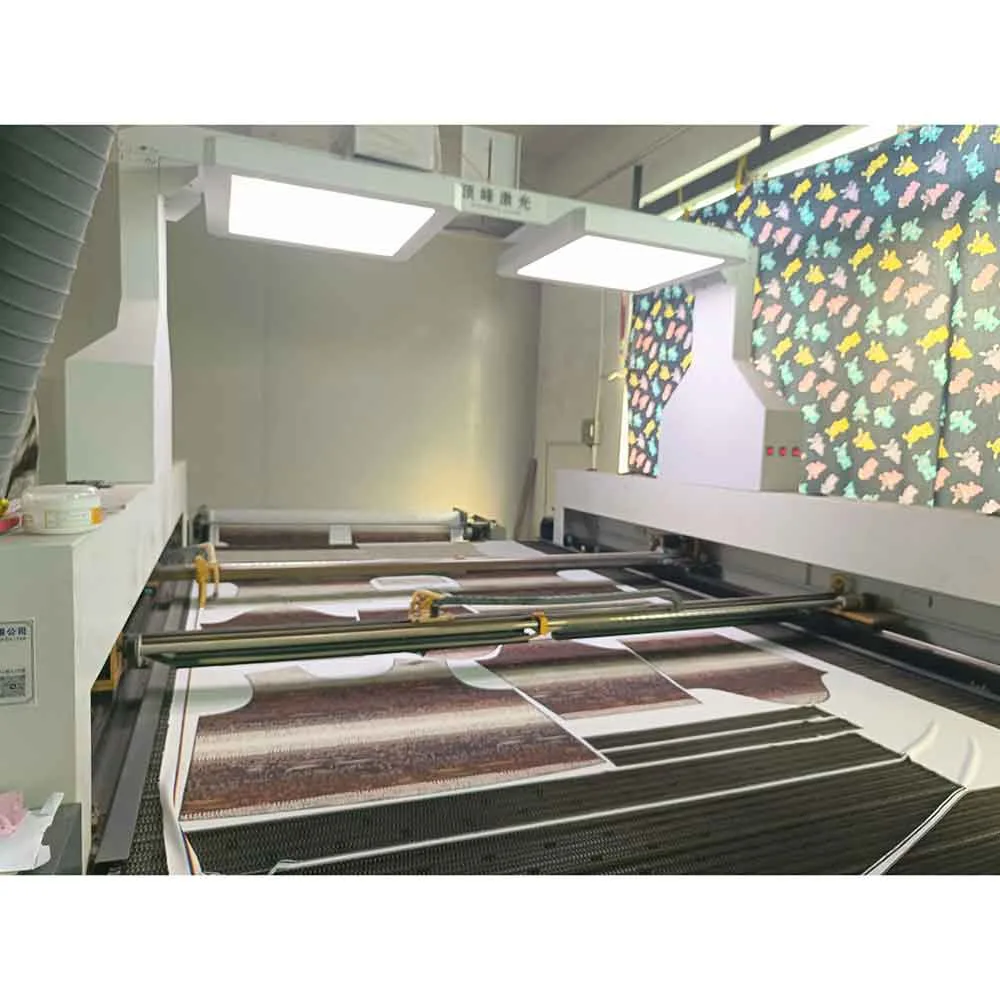
A nyomtatott szövetek esetében egyedi kihívás merül fel: a minták pozíciói nem rögzítettek. A szövet a nyomtatás és a hőkezelés során összezsugorodik, megnyúlik vagy eltorzul. A minták tényleges pozíciói eltérnek az eredeti elrendezési koordinátáktól. Képfeldolgozó rendszer nélkül az automatikus vágógép csak a rögzített koordinátákat tudja követni, így gyakorlatilag „vakon” vág. A rosszul igazított darabok egyenesen a hulladékba kerülnek. Egy CCD-képfeldolgozásos lézervágóval a gép először lefényképezi a szövetet, azonosítja a minták kontúrjait vagy a regisztrációs jeleket, majd korrigálja a vágási pályát. Három értékelendő paraméter: Felismerési sebesség. Egy csúcskategóriás rendszer másodpercek alatt elvégezheti a teljes terület felismerését anélkül, hogy lelassítaná a folyamatos gyártási ciklust. Ha a felismerés több mint tíz másodpercet vesz igénybe, a folyamatos vágás előnye elvész. Deformációkompenzáció. A szövet nem merev. Helyi nyúlás vagy zsugorodás folyamatosan előfordul. Az alapvető képfeldolgozás csak az elmozdulást és a forgatást kompenzálja. A csúcskategóriás szoftverek támogatják a nemlineáris deformációk korrekcióját, régiónkénti pontos illesztéssel. Jel felismerés vs. kontúrfelismerés. A jel felismerés előre beállított regisztrációs pontokkal rendelkező szövetekhez alkalmas – nagy pontosság, nagy sebesség. A kontúrfelismeréshez nincs szükség előre beállított jelekre; közvetlenül azonosítja a nyomtatott minta külső kontúrját, ami ideális a regisztrációs jelek nélküli nyomtatott szövetekhez. A legjobb rendszerek mindkét módot támogatják, így a megrendelésnek megfelelően válthat közöttük.Vágómodul: Galvo vagy Gantry
Az automatikus szövetLézervágó gép | Lézervágóek portálos vagy galvo vágófejekkel konfigurálhatók. A portálos rendszerek egy gerendára szerelt, mozgó lézerfejet használnak. Ezek vastagabb anyagokhoz és nagyobb vágási területekhez alkalmasak. A sebességük alacsonyabb, de a maximális teljesítményük magasabb. A galvo fejek nagy sebességű tükrök segítségével terelik el a lézersugarat. A fej mozdulatlan marad, míg a sugár gyorsan halad át a munkaterületen. A csúcskategóriás galvo rendszerek gyorsan vágnak, így vékony anyagokhoz és perforáláshoz is alkalmasak. A tényleges sebesség az anyagtól, a fej konfigurációjától és a vágási pályától függ. A galvo egyik fő előnye a menet közbeni feldolgozás: a lézer vág, miközben a szövet folyamatosan halad a szállítószalagon. A nyomtatott szövet folyamatos vágásához gyakran a galvo-fej a jobb választás, míg a gép vastagabb vagy többrétegű anyagokhoz cserélhető portálfejet is támogat. A szövet folyamatosan halad, miközben a galvo-fej követi a vágási pályát, valós idejű képfeldolgozásos korrekcióval összehangolva. Cserélhető fejek: A vágófejet az anyaghoz és a folyamathoz igazodva cserélheti. A galvo vékony és közepes vastagságú nyomtatott szövetekhez alkalmas, míg a portálfejet általában vastagabb vagy többrétegű anyagok vágásához használják. A rendelkezésre álló fejváltozatokról és az átállási eljárásról érdeklődjön a beszállítónál.Adagolás és gyűjtés: a folyamatosság biztosítása
A feszességszabályozás kritikus fontosságú az adagoló rendszer számára. Ha a vágás során a feszesség instabil, a szövet elcsúszik, gyűrődik vagy megnyúlik, ami csökkenti a vágási pontosságot. A zárt hurkú feszességszabályozó rendszer segít a szövetet laposan tartani és egyenletesen továbbítani a gyártósoron. Rendkívül fontos, hogy az adagoló illeszkedjen a gyártósor többi részéhez. Az adagolási sebességnek meg kell felelnie a képfeldolgozási és a vágási sebességnek. Ha az adagoló túl gyorsan halad, a képfeldolgozás nem tud lépést tartani vele. Ha túl lassan halad, a vágófej tétlenül áll. Kérje meg a beszállítótól a teljes gyártósorra vonatkozó, mért koordinációs adatokat, ne csak az adagoló sebességére vonatkozó specifikációt. Összegyűjtés és válogatás: Ezen a gépen az adagolás, a képfeldolgozás és a lézervágás automatikus; az összegyűjtés és a válogatás általában kézi. Ha automatikus összegyűjtésre vagy válogatásra van szükség, egyeztesse a szállítóval az opcionális konfigurációt és a teljes gyártósor elrendezését.