Gdzie leży wąskie gardło? Najpierw należy zidentyfikować, który etap jest powolny
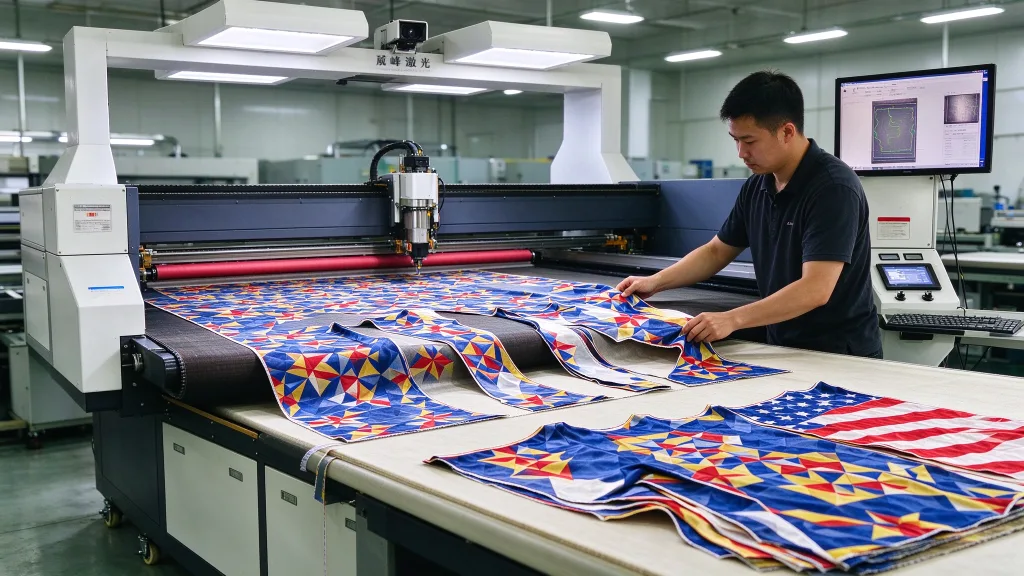
Automatyczne cięcie zadrukowanej tkaniny dzieli się na cztery etapy: podawanie, rozpoznawanie, cięcie i odbiór. Każdy etap ma swoje własne ograniczenie prędkości. Wydajność całej linii jest ograniczona przez jej najwolniejszy etap. Podawanie. Tkanina odwijana jest z rolki, przechodzi przez układ kontroli napięcia i trafia do obszaru cięcia. Jeśli prędkość podawania jest niestabilna, tkanina się przesuwa lub marszczy, co wpływa zarówno na rozpoznawanie wizyjne, jak i na cięcie. Podstawową specyfikacją mechanizmu podającego jest precyzja regulacji napięcia w pętli zamkniętej — a nie tylko wartość prędkości. Rozpoznawanie. W przypadku tkanin z nadrukiem niezbędna jest kamera CCD do identyfikacji konturów wzoru lub znaków rejestracyjnych oraz obliczenia ścieżki cięcia. Czas rozpoznawania zależy od rozdzielczości kamery, pola widzenia i oprogramowania. Systemy z najwyższej półki mogą zakończyć rozpoznawanie obszaru cięcia w ciągu kilku sekund. Praktyczny przewodnik znajdziesz w artykule „Jak precyzyjnie ciąć tkaniny z nadrukiem”. Cięcie. Wydajność cięcia zależy od prędkości ruchu, przyspieszenia i mocy głowicy laserowej. Głowice galwo są zazwyczaj szybsze niż tradycyjne systemy bramowe i doskonale nadają się do cienkich materiałów oraz szybkiej perforacji. Odbiór. Wycięte elementy muszą zostać usunięte z obszaru cięcia i przeniesione do miejsca zbierania lub sortowania. Jeśli ten etap opiera się na pracy ręcznej, może spowolnić nawet najbardziej zautomatyzowany proces poprzedzający. Kluczowa kontrola: Jeśli Twoja obecna maszyna jest półautomatyczna — z automatycznym podawaniem, ale ręcznym ustawianiem, lub z automatycznym systemem wizyjnym, ale ręcznym zbieraniem — etap ręczny jest prawdopodobnie wąskim gardłem.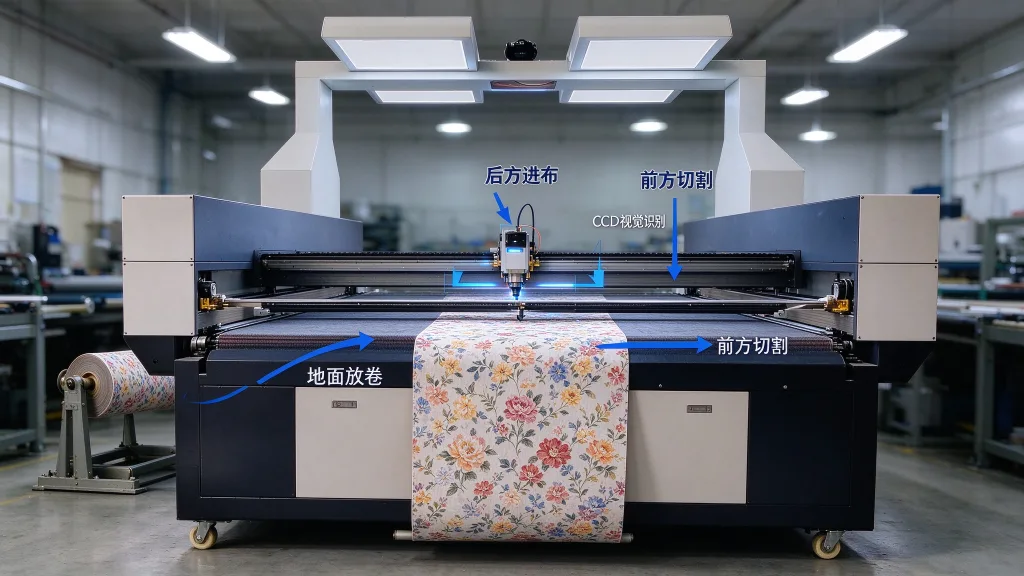
System pozycjonowania wizyjnego: kluczowy element cięcia ciągłego
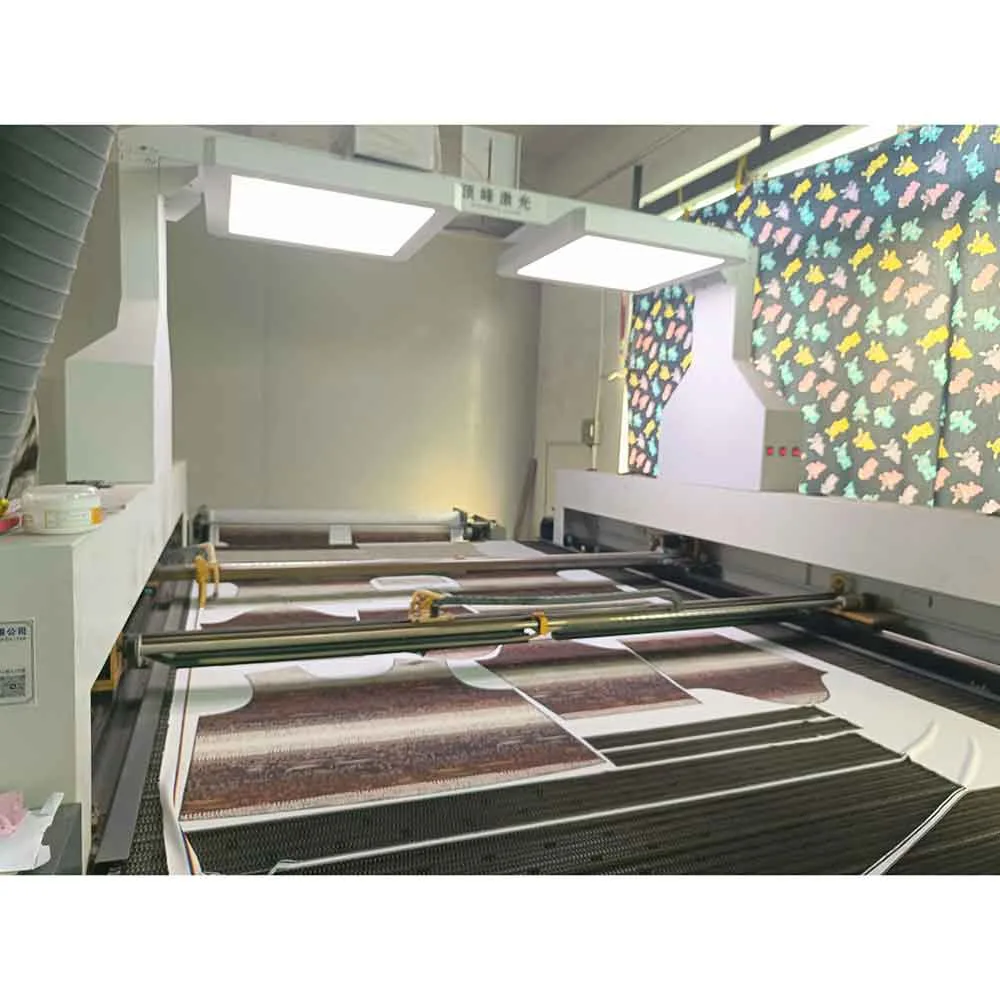
Tkaniny z nadrukiem stanowią szczególne wyzwanie: pozycje wzorów nie są stałe. Tkanina kurczy się, rozciąga lub ulega zniekształceniu podczas drukowania i obróbki cieplnej. Rzeczywiste pozycje wzorów odbiegają od pierwotnych współrzędnych układu. Bez systemu wizyjnego automatyczna wycinarka może podążać jedynie za stałymi współrzędnymi, co w praktyce oznacza cięcie „na ślepo”. Nieprawidłowo wyrównane elementy trafiają bezpośrednio do odpadów. W przypadku laserowej wycinarki z systemem wizyjnym CCD maszyna najpierw fotografuje tkaninę, identyfikuje kontury wzoru lub znaki rejestracyjne, a następnie koryguje ścieżkę cięcia. Trzy parametry, które należy ocenić: Szybkość rozpoznawania. System najwyższej klasy może zakończyć rozpoznawanie całego obszaru w ciągu kilku sekund, nie spowalniając cyklu produkcji ciągłej. Jeśli rozpoznawanie trwa ponad dziesięć sekund, zaleta cięcia ciągłego zostaje zniwelowana. Kompensacja odkształceń. Tkanina nie jest sztywna. Nieustannie dochodzi do lokalnego rozciągania lub kurczenia się materiału. Podstawowy system wizyjny kompensuje jedynie przesunięcia i obroty. Zaawansowane oprogramowanie obsługuje nieliniową korekcję odkształceń z precyzyjnym dopasowaniem poszczególnych obszarów. Rozpoznawanie znaków a rozpoznawanie konturów. Rozpoznawanie znaków nadaje się do tkanin z wcześniej ustalonymi punktami rejestracji — zapewnia wysoką precyzję i dużą prędkość. Rozpoznawanie konturów nie wymaga wcześniej ustawionych znaków; bezpośrednio identyfikuje zewnętrzny kontur nadrukowanego wzoru, co jest idealnym rozwiązaniem w przypadku tkanin z nadrukiem bez znaków rejestracyjnych. Najlepsze systemy obsługują oba tryby, dzięki czemu można przełączać się między nimi w zależności od zamówienia.Moduł cięcia: galwo lub portalowy
Automatyczne maszyny do cięcia laserowego tkanin można skonfigurować z głowicami tnącymi typu gantry lub galvo. Systemy gantry wykorzystują ruchomą głowicę laserową zamontowaną na belce. Nadają się one do grubszych materiałów i większych obszarów cięcia. Prędkość jest niższa, ale maksymalna moc jest wyższa. Głowice galvo odchylają wiązkę laserową za pomocą szybkich luster. Głowica pozostaje nieruchoma, podczas gdy wiązka porusza się szybko po obszarze roboczym. Najwyższej klasy systemy galwo mogą ciąć szybko, dzięki czemu nadają się do cienkich materiałów i perforacji. Rzeczywista prędkość zależy od materiału, konfiguracji głowicy i ścieżki cięcia. Kluczową zaletą systemu galwo jest obróbka „w locie”: laser tnie, podczas gdy tkanina porusza się nieprzerwanie na przenośniku. W przypadku ciągłego cięcia tkaniny z nadrukiem głowica galwo jest często lepszym wyborem, choć maszyna może również obsługiwać wymienną głowicę bramową do materiałów grubszych lub wielowarstwowych. Tkanina porusza się nieprzerwanie, podczas gdy głowica galwo podąża ścieżką cięcia, koordynowana z korekcją wizyjną w czasie rzeczywistym. Wymienne głowice: Można zmienić głowicę tnącą w zależności od materiału i procesu. Głowica galwo nadaje się do cienkich i średniej grubości tkanin z nadrukiem, natomiast głowica bramowa jest zazwyczaj stosowana do cięcia grubszych lub wielowarstwowych materiałów. Należy potwierdzić dostępne opcje głowic oraz procedurę wymiany u dostawcy.Podawanie i odbiór: zapewnienie ciągłości
Kontrola napięcia ma kluczowe znaczenie dla systemu podawania. Jeśli napięcie jest niestabilne podczas cięcia, tkanina się przesuwa, marszczy lub rozciąga, co zmniejsza dokładność cięcia. System kontroli napięcia w pętli zamkniętej pomaga utrzymać tkaninę płaską i zapewnia jej równomierne podawanie przez linię produkcyjną. Kluczowe znaczenie ma dopasowanie podajnika do pozostałych elementów linii. Prędkość podawania musi być dostosowana do prędkości systemu wizyjnego i cięcia. Jeśli podajnik pracuje zbyt szybko, system wizyjny nie nadąża. Jeśli pracuje zbyt wolno, głowica tnąca pozostaje bezczynna. Należy poprosić dostawcę o zmierzone dane dotyczące koordynacji całej linii, a nie tylko o specyfikację prędkości podajnika. Zbieranie i sortowanie: W tej maszynie podawanie, rozpoznawanie wizyjne i cięcie laserowe odbywają się automatycznie; zbieranie i sortowanie są zazwyczaj wykonywane ręcznie. Jeśli wymagane jest automatyczne zbieranie lub sortowanie, należy potwierdzić z dostawcą opcjonalną konfigurację i układ całej linii.