Где находится «узкое место»? Сначала определите, какой этап является самым медленным
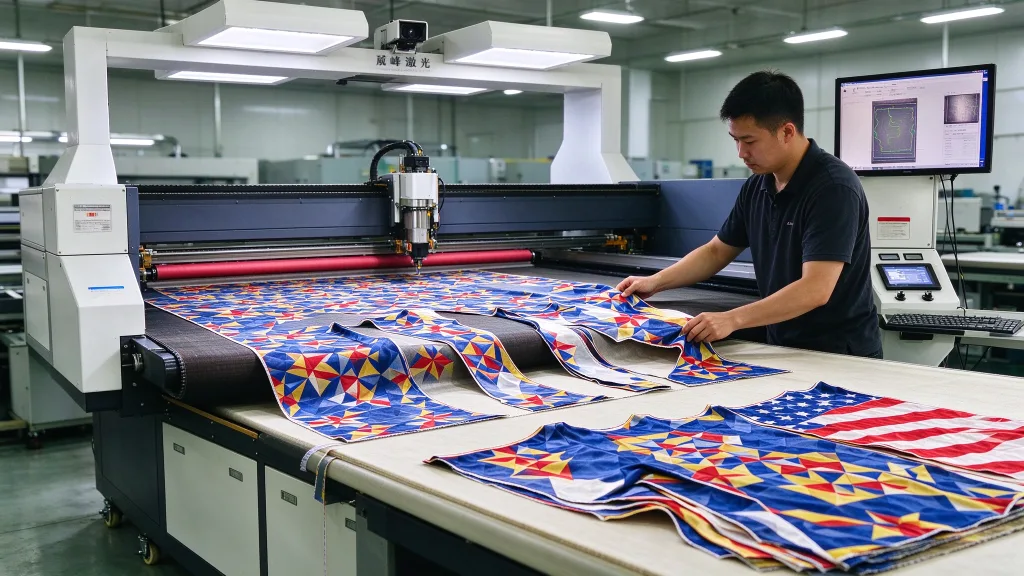
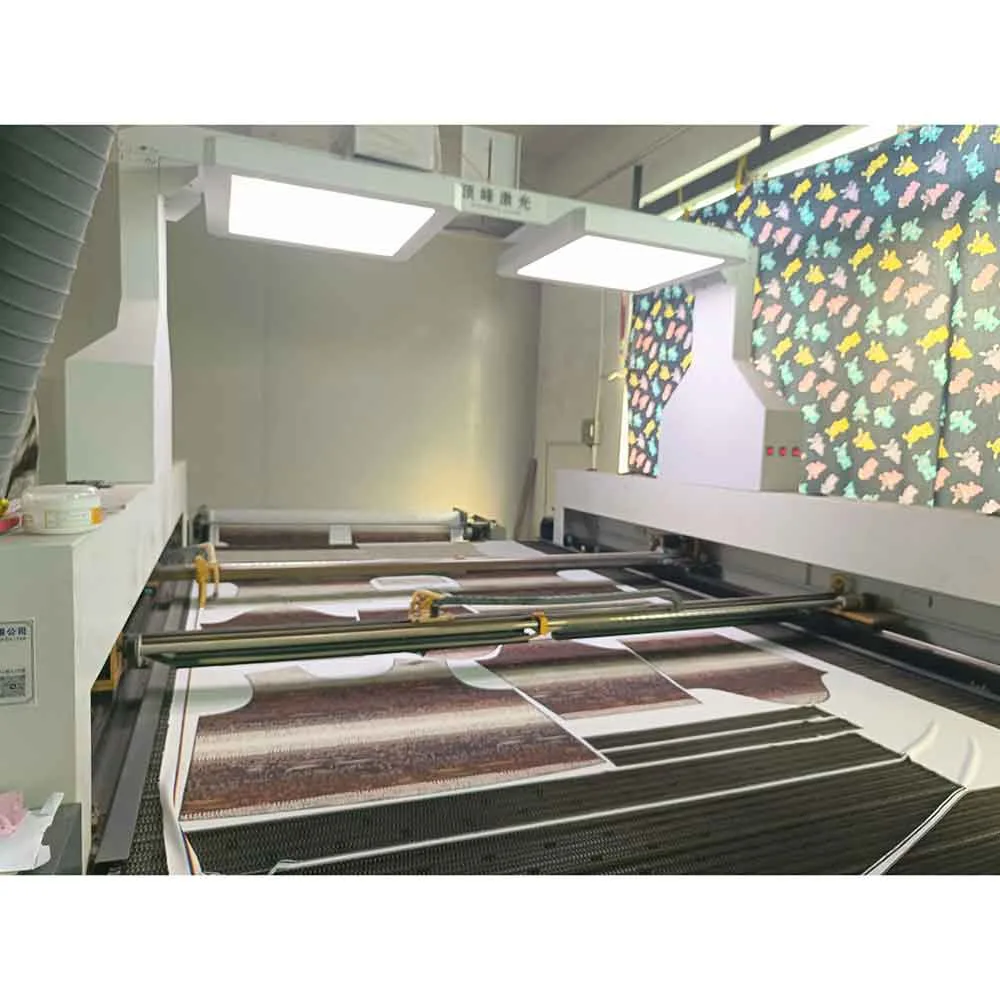
Автоматическая резка ткани с принтом состоит из четырёх этапов: подача, распознавание, резка и сбор. Каждый этап имеет свой собственный предел скорости. Производительность всей линии ограничивается её самым медленным этапом. Подача. Ткань разматывается с рулона, проходит через систему контроля натяжения и поступает в зону резки. Если скорость подачи нестабильна, ткань смещается или морщится, что негативно сказывается как на системе визуального распознавания, так и на самой резке. Основной технической характеристикой механизма подачи является точность регулирования натяжения по замкнутому циклу — а не просто показатель скорости. Распознавание. Для печатной ткани требуется CCD-камера, которая определяет контуры рисунка или регистрационные метки и рассчитывает траекторию резки. Время распознавания зависит от разрешения камеры, поля зрения и программного обеспечения. Высокотехнологичные системы могут завершить распознавание зоны резки за несколько секунд. Практическое руководство см. в статье «Как точно резать ткани с принтом». Резка. Эффективность резки зависит от скорости перемещения, ускорения и мощности лазерной головки. Головки Galvo, как правило, работают быстрее, чем традиционные портальные системы, и хорошо подходят для тонких материалов и высокоскоростной перфорации. Сбор. Вырезанные детали необходимо удалить из зоны резки и переместить в зону сбора или сортировки. Если этот этап зависит от ручного труда, он может замедлить даже самый автоматизированный предшествующий процесс. Ключевая проверка: если ваша текущая машина является полуавтоматической — с автоматической подачей, но ручной центровкой, или с автоматической системой технического зрения, но ручным сбором — ручной этап, скорее всего, является узким местом.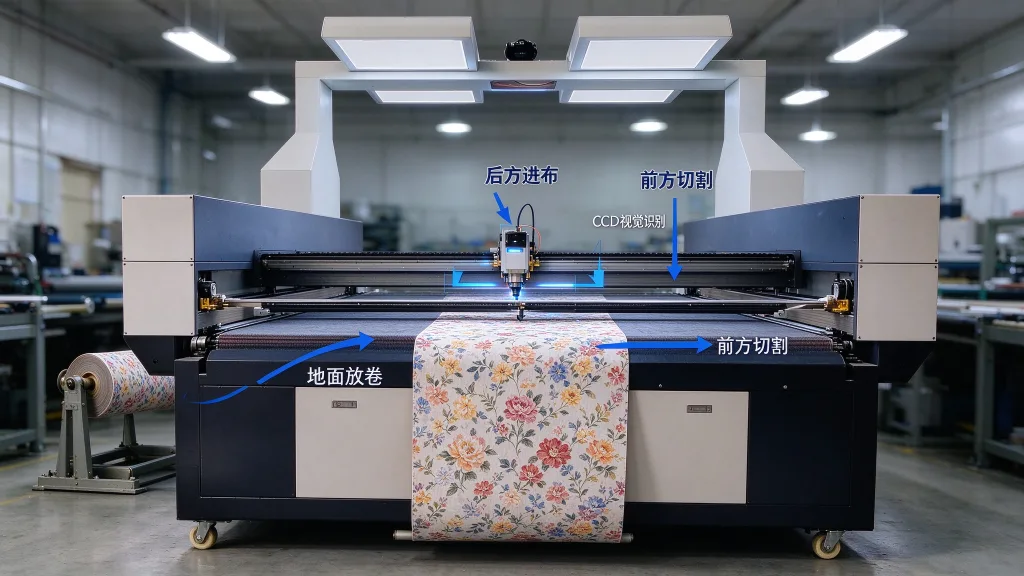
Система визуального позиционирования: ключевой компонент для непрерывной резки
Ткани с принтом представляют особую сложность: положение узоров не фиксировано. Ткань дает усадку, растягивается или деформируется во время печати и термообработки. Фактическое положение узоров отклоняется от исходных координат макета. Без системы машинного зрения автоматический резак может следовать только фиксированным координатам, фактически выполняя резку «вслепую». Неправильно выровненные отрезы сразу отправляются в отходы. В случае лазерного резака с CCD-системой технического зрения станок сначала фотографирует ткань, распознает контуры узора или регистрационные метки, а затем корректирует траекторию резки. Три параметра, которые необходимо оценить: скорость распознавания. Система высшего уровня способна выполнить распознавание всей площади за считанные секунды, не замедляя цикл непрерывного производства. Если распознавание занимает более десяти секунд, преимущество непрерывной резки теряется. Компенсация деформации. Ткань не является жесткой. Постоянно происходит локальное растяжение или усадка. Базовые системы технического зрения компенсируют только перемещение и поворот. Программное обеспечение высокого уровня поддерживает коррекцию нелинейных деформаций с точным сопоставлением по отдельным участкам. Распознавание меток против распознавания контуров. Распознавание меток подходит для ткани с заранее заданными регистрационными точками — высокая точность, высокая скорость. Распознавание контуров не требует заранее заданных меток; оно напрямую идентифицирует внешний контур напечатанного рисунка, что идеально подходит для ткани с принтом без регистрационных меток. Лучшие системы поддерживают оба режима, поэтому вы можете переключаться между ними в зависимости от заказа.Модуль резки: гальванический или портальный
Автоматические лазерные резаки для ткани могут быть оснащены портальными или гальваническими режущими головками. В портальных системах используется подвижная лазерная головка, установленная на балке. Они подходят для более толстых материалов и больших площадей резки. Скорость ниже, но максимальная мощность выше. Гальванические головки отклоняют лазерный луч с помощью высокоскоростных зеркал. Головка остаётся неподвижной, а луч быстро перемещается по рабочей зоне. Высокопроизводительные системы с гальванической головкой могут резать быстро, что делает их подходящими для тонких материалов и перфорации. Фактическая скорость зависит от материала, конфигурации головки и траектории резки. Ключевым преимуществом гальванической системы является обработка «на лету»: лазер режёт, пока ткань непрерывно движется по конвейеру. Для непрерывной резки ткани с печатью головка «галво» часто является лучшим выбором, хотя станок также может поддерживать сменную портальную головку для более толстых или многослойных материалов. Ткань продолжает двигаться, пока головка «галво» следует по траектории резки, координируясь с коррекцией изображения в режиме реального времени. Сменные головки: Вы можете менять режущую головку в зависимости от материала и технологического процесса. Головка типа «галво» подходит для печатной ткани тонкой и средней толщины, тогда как портальная головка обычно используется для резки более толстых или многослойных материалов. Уточните у поставщика доступные варианты головок и порядок их замены.Подача и сбор: обеспечение непрерывности
Контроль натяжения имеет решающее значение для системы подачи. Если натяжение нестабильно во время резки, ткань смещается, морщится или растягивается, что снижает точность резки. Система управления натяжением с замкнутым контуром помогает поддерживать ткань в плоском состоянии и обеспечивать её равномерную подачу по линии. Крайне важно правильно согласовать устройство подачи с остальными узлами линии. Скорость подачи должна соответствовать скорости системы визуального контроля и резки. Если устройство подачи работает слишком быстро, система визуального контроля не успевает за ним. Если оно работает слишком медленно, режущая головка простаивает. Попросите поставщика предоставить данные о скоординированной работе всей линии, а не только технические характеристики скорости устройства подачи. Сбор и сортировка: на данном станке подача, распознавание изображения и лазерная резка осуществляются автоматически; сбор и сортировка обычно выполняются вручную. Если требуется автоматический сбор или сортировка, уточните у поставщика дополнительную конфигурацию и схему всей линии.