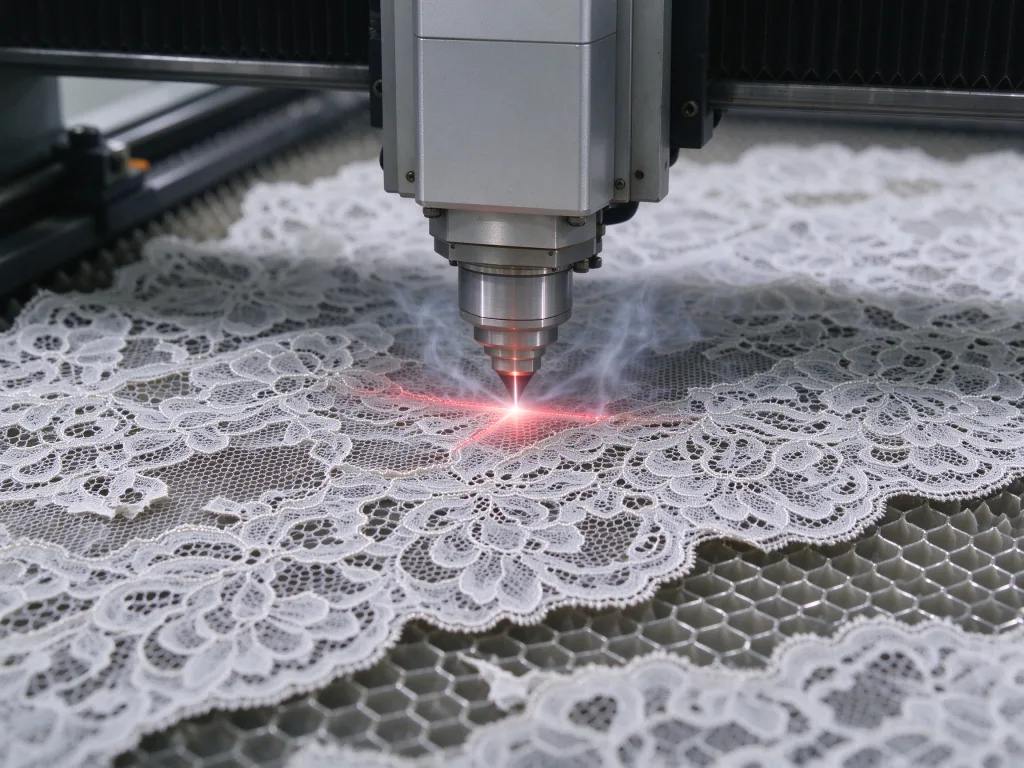
Koronka jest jednym z najtrudniejszych materiałów do cięcia. Drobne wzory, gęste wycięcia i delikatne włókna sprawiają, że tradycyjne wykrawanie staje się koszmarem — krawędzie się strzępią, włókna wyrywają się, a wzór koronki odkształca się pod wpływem obciążenia mechanicznego. Ręczne cięcie jest jeszcze gorsze. Ręczne wycięcie skomplikowanej, ażurowanej krawędzi koronki zajmuje cały dzień, a jakość nigdy nie jest stała.
Cięcie laserem CO₂ to sprawdzone rozwiązanie. Wiązka lasera tnie bezkontaktowo, bez mechanicznego ściskania, i zazwyczaj zapewnia precyzję cięcia na poziomie około ±0,1–0,2 mm na stabilnych tkaninach koronkowych. Doskonale radzi sobie ze złożonymi krzywiznami i ażurowymi detalami brzegów koronek. Co ważniejsze, w przypadku koronek syntetycznych, takich jak poliestrowe i nylonowe, ciepło lasera natychmiast topi włókna na krawędzi cięcia, które ponownie zestalają się, tworząc gładką, uszczelnioną krawędź. Eliminuje to strzępienie się u źródła – nie ma potrzeby obszywania, overlockowania ani dodatkowej obróbki.
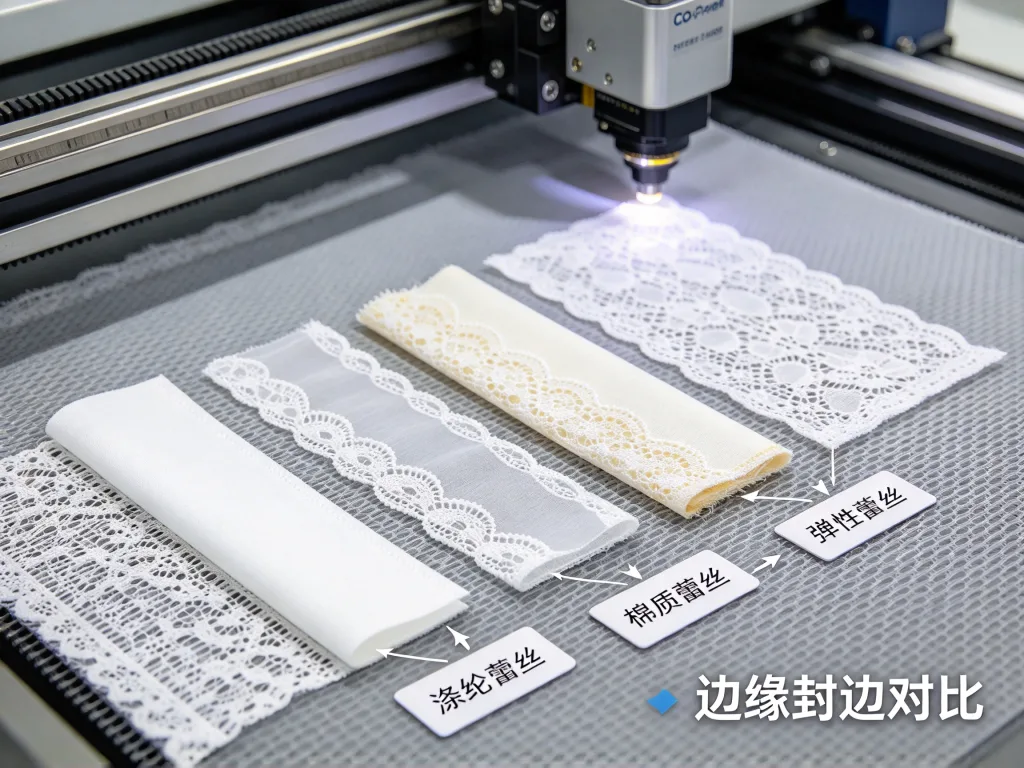
Jednak tkaniny koronkowe to nie tylko jeden rodzaj materiału. Koronka poliestrowa, nylonowa, bawełniana i elastyczna reagują na działanie lasera w różny sposób. Skład włókien determinuje ustawienia mocy i prędkości. Wybór niewłaściwej konfiguracji może skutkować nieprzecięciem materiału, przypalenia krawędzi lub pozostawieniem żółtych śladów przypalenia. Przeanalizujmy logikę wyboru w czterech wymiarach: rodzaj tkaniny, konfiguracja rdzenia, dobór mocy oraz pozycjonowanie za pomocą systemu wizyjnego.
Po pierwsze, poznaj włókna swojej koronki
Skład włókien koronki jest pierwszym punktem decyzyjnym. Różne włókna pochłaniają energię lasera CO₂ w różnym stopniu, co bezpośrednio determinuje ustawienia mocy i jakość cięcia.
Koronka poliestrowa jest idealnym materiałem do cięcia laserowego. Poliester jest włóknem termoplastycznym — laser topi krawędź, która ponownie zestala się, tworząc gładką, uszczelnioną krawędź bez strzępienia się i luźnych nitek. Zakres mocy: od 80 W do 130 W, w zależności od gęstości i grubości koronki.
Koronka nylonowa również dobrze poddaje się cięciu laserowemu. Nylon dobrze reaguje na działanie lasera, tworząc gładkie krawędzie przy zachowaniu precyzji wzoru. Koronka nylonowa jest szeroko stosowana w bieliźnie damskiej oraz w elastycznych tkaninach koronkowych. Zakres mocy: od 80 W do 120 W.
Koronka bawełniana wymaga ostrożności. Bawełna jest włóknem naturalnym bez temperatury topnienia. Laser nie zgrzeje krawędzi – zamiast tego może ją zwęglić i zżółcić. Cięcie koronki bawełnianej wymaga niższej mocy, większej prędkości oraz wspomagania powietrzem w celu ograniczenia zwęglenia. Zakres mocy: zazwyczaj poniżej 80 W, w zależności od gramatury koronki i ustawień. Jeśli uszkodzenia termiczne nadal stanowią problem, alternatywą dla lasera jest maszyna tnąca z nożem oscylacyjnym.
Koronka elastyczna (zawierająca spandex) wymaga szczególnej uwagi w zakresie wpływu ciepła. Cięcie laserowe pozwala uniknąć rozciągania i deformacji spowodowanych cięciem mechanicznym, ale nadmierna moc może uszkodzić włókna elastyczne. Zakres mocy: od 80 W do 100 W, przy odpowiedniej kontroli napięcia podawania.
Wybór mocy: logika stojąca za zakresem od 80 W do 150 W
Moc laserów CO₂ do cięcia koronek zazwyczaj mieści się w przedziale od 80 W do 150 W. Wybór w tym zakresie zależy od dwóch czynników: rodzaju włókien koronki oraz dziennej wielkości produkcji.
W przypadku większości tkanin koronkowych 100 W stanowi bezpieczny punkt wyjścia. Zgodnie z ogólnymi doświadczeniami branżowymi większość tkanin pozwala uzyskać stabilne wyniki cięcia przy mocy lasera wynoszącej 100 W. Jeśli koronka składa się głównie z poliestru i nylonu o średniej gęstości, laser CO₂ z rurką RF o mocy 100 W jest więcej niż wystarczający. W przypadku produkcji ciągłej lepszym rozwiązaniem jest szybka Maszyna do cięcia laserowego | Wycinarka laserowa tkanin. Rurki RF wytwarzają węższe wiązki niż rurki szklane, co ma znaczenie w przypadku delikatnych wzorów koronkowych.
Jeśli tniesz głównie koronki haftowane o dużej gęstości, koronki ślubne lub koronki z grubszych włókien, rozważ moc od 130 W do 150 W. Wyższa moc pozwala ciąć szybciej, zapewniając jednocześnie pełną penetrację, ale należy zachować ostrożność — zbyt duża moc może spowodować żółknięcie krawędzi lub powiększenie strefy wpływu ciepła.
Jeśli dzienna wydajność przekracza 200 metrów kwadratowych koronki, wybierz model przemysłowy o mocy 150 W lub większej z dwugłowicowym cięciem asynchronicznym. Dwie głowice laserowe poruszają się niezależnie, zwiększając wydajność nawet o 50% w porównaniu z maszynami jednogłowicowymi, w zależności od układu wzoru i ścieżki cięcia.
Większa moc nie zawsze jest lepsza. W przypadku cienkiej koronki i koronki elastycznej nadmierna moc faktycznie powoduje przypalenie krawędzi. Maszyna o mocy 100 W pracująca z mocą od 40% do 60% przy cięciu cienkiej koronki zapewnia większą kontrolę niż maszyna o mocy 150 W pracująca z pełną mocą.
Pozycjonowanie wizyjne: „oczy” cięcia koronek
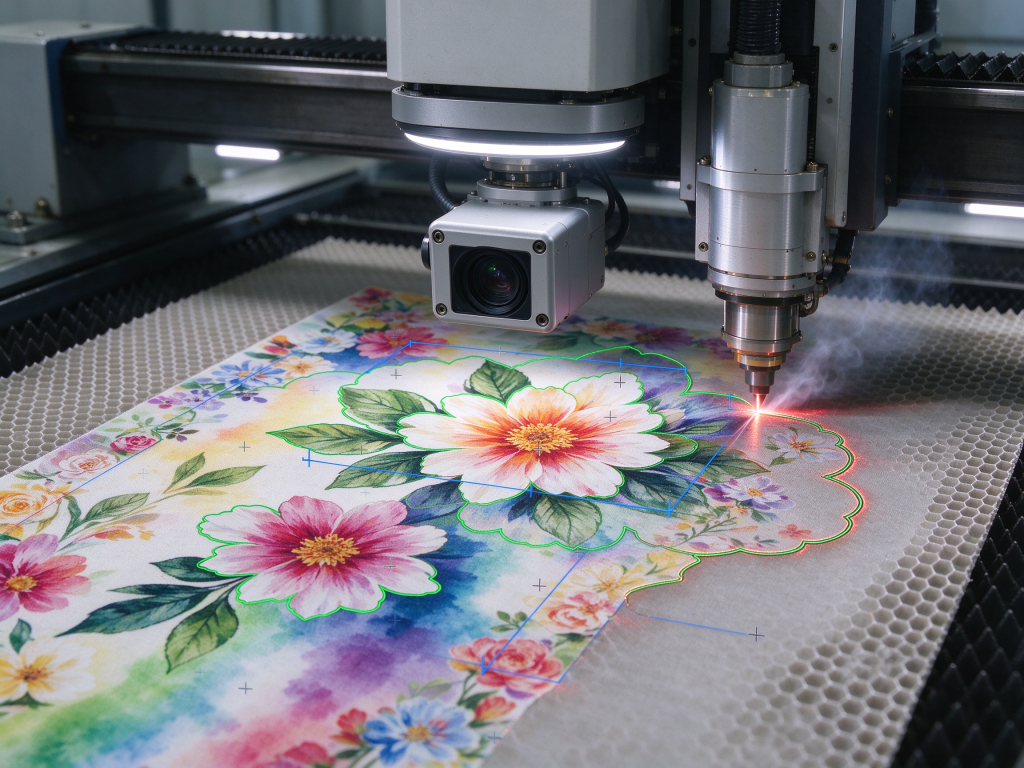
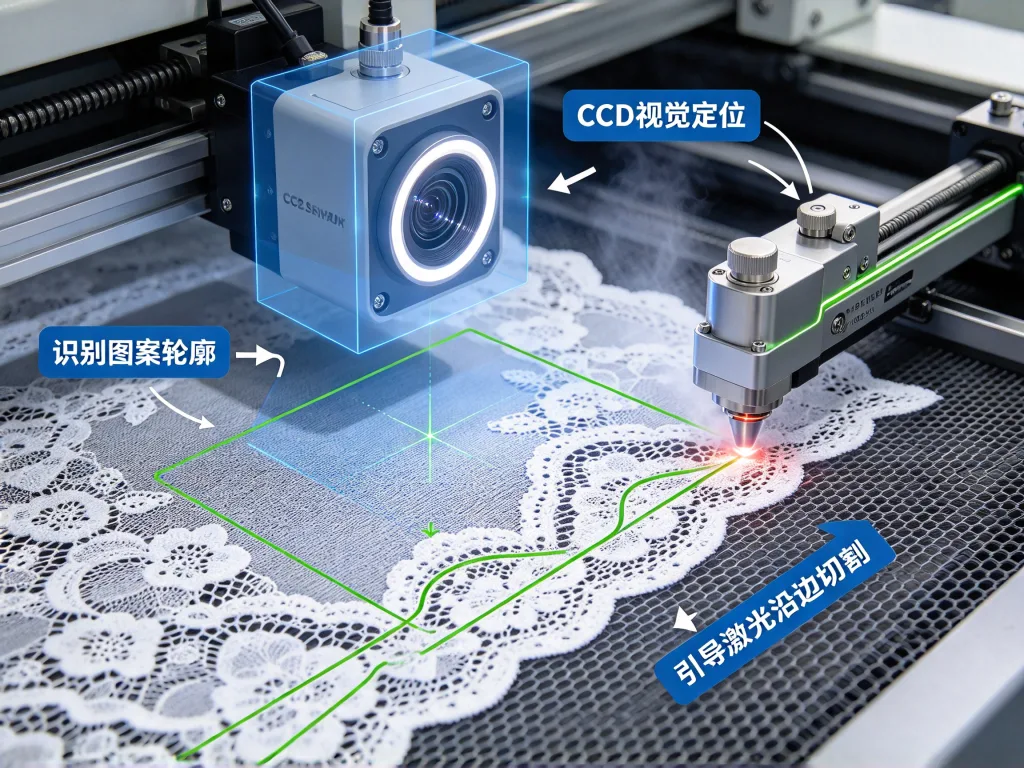
Tkanina koronkowa stanowi wyjątkowe wyzwanie: wzory są nieregularne. Faliste krawędzie, ażurowane wzory, haftowane motywy — każdy fragment ma inny kształt i położenie. Jeśli zastosuje się stałą ścieżkę cięcia, wzór koronki ulegnie przesunięciu.
Właśnie tu z pomocą przychodzą systemy pozycjonowania wizyjnego. Kamera rejestruje koronkę przed cięciem, identyfikuje rzeczywisty kontur wzoru i dynamicznie dostosowuje ścieżkę cięcia laserowego, aby precyzyjnie podążać za krawędzią wzoru. W przypadku koronek wzorzystych — drukowanych, haftowanych czy żakardowych — pozycjonowanie wizyjne jest praktycznie niezbędne. Zobacz laserową maszynę do cięcia z panoramicznym systemem wizyjnym oraz nasz przewodnik po precyzyjnym cięciu tkanin drukowanych.
Precyzja systemu wizyjnego ma bezpośredni wpływ na jakość cięcia. Obecne, powszechnie stosowane systemy osiągają zazwyczaj dokładność pozycjonowania w zakresie około ±0,1–0,2 mm, w zależności od materiału, kalibracji i konfiguracji maszyny. W połączeniu ze specjalistycznymi algorytmami rozpoznawania krawędzi koronki pozwalają one precyzyjnie wyodrębnić złożone krzywe i wzory z otworami charakterystyczne dla koronki. Jeśli Twoje wyroby z koronki to koronki ślubne lub bieliźniane – kategorie, w których nie ma miejsca na żadne odchylenia wzoru – nie możesz zrezygnować z systemu wizyjnego.
Ponadto w przypadku koronek elastycznych i prześwitujących kluczowe znaczenie ma kontrola napięcia podawania. Tkanina cięta pod napięciem kurczy się po cięciu, powodując odchylenia wymiarowe. Mechanizm podawania z regulacją napięcia w pętli zamkniętej skutecznie ogranicza ten problem.
Metoda podawania: z rolki na rolkę lub taśma przenośnikowa
Tkanina koronkowa zazwyczaj dostarczana jest w rolkach, więc metoda podawania ma bezpośredni wpływ na wydajność i ciągłość produkcji.
Podawanie typu „rolka do rolki” polega na przetwarzaniu koronki bezpośrednio z rolki tkaniny, co umożliwia produkcję ciągłą. W przypadku ciągłej produkcji z rolki laserowa maszyna do cięcia z automatycznym podawaniem może utrzymać stabilne napięcie i nieprzerwane podawanie. Jest to idealne rozwiązanie dla linii produkcyjnych koronek oraz dużych fabryk odzieżowych. Wymaga to stabilnej kontroli napięcia podawania, aby zapobiec przesuwaniu się lub rozciąganiu koronki podczas cięcia.
Podawanie za pomocą taśmy przenośnikowej wykorzystuje stół roboczy napędzany taśmą do transportu koronki przez obszar cięcia. Ta konfiguracja nadaje się do haftowanych elementów koronkowych oraz wielowarstwowych elementów koronkowych, które wymagają stabilnego pozycjonowania.
Jeśli Twoje zamówienia na koronki obejmują głównie rolki o dużej objętości, wybierz opcję „rolka do rolki”. Jeśli Twoje zamówienia obejmują głównie wycięte elementy i naszywki, wybierz opcję taśmy przenośnikowej. Jeśli koronka musi zostać wycięta, a następnie automatycznie nawijana, dodaj system automatycznego nawijania.
Podział budżetu: różnice w konfiguracji w zależności od klasy
Ceny laserowych maszyn do cięcia koronek znacznie się różnią. Podstawowe modele ze statycznym stołem roboczym (o wymiarach 1300×900 mm) kosztują około 4 500–8 500 USD i nadają się do obróbki niewielkich partii koronek. Modele średniej klasy z przenośnikiem, automatycznym podawaniem i kamerą CCD kosztują około 15 000–28 000 USD i nadają się do cięcia koronek w partiach w fabrykach odzieżowych. Wysokiej klasy systemy z dwiema głowicami i zintegrowanym systemem wizyjnym, wyposażone w lasery rurowe RF oraz kamerę CCD o wysokiej rozdzielczości, mogą kosztować ponad 55 000 USD i nadają się do precyzyjnej produkcji koronek na dużą skalę. Podane ceny mają charakter orientacyjny i różnią się w zależności od konfiguracji, napięcia, kosztów wysyłki, ceł oraz miejsca przeznaczenia.
W przypadku produkcji koronek na mniejszą skalę często wystarcza standardowa wycinarka laserowa CO₂ do tkanin. W przypadku większej produkcji należy priorytetowo potraktować trzy kwestie: typ lasera (lampa RF zamiast lampy szklanej), system pozycjonowania wizyjnego (niezbędny w przypadku koronek wzorzystych) oraz system podawania (system rolka-rolka zamiast statycznego stołu). Moc można dobrać w zależności od rodzaju koronki i potrzeb związanych z wielkością produkcji — nie ma potrzeby dążenia do najwyższej wartości.
Często zadawane pytania
Czy cięcie laserem CO₂ powoduje przypalenie koronki?
Koronki poliestrowe i nylonowe: nie. Laser natychmiast topi i ponownie zestala krawędź, tworząc gładkie zgrzewanie — to główna zaleta cięcia laserowego koronek. Koronki bawełniane wymagają szczególnej uwagi, ponieważ włókna bawełny nie mają temperatury topnienia. Niewłaściwe ustawienia lasera mogą spowodować zwęglenie i żółknięcie krawędzi. Cięcie koronki bawełnianej wymaga mniejszej mocy, większej prędkości oraz wspomagania powietrzem.
Czy koronka cięta laserowo wymaga dodatkowej obróbki?
W przypadku koronek syntetycznych (poliester, nylon, koronki elastyczne): nie. Cięcie laserowe jednocześnie uszczelnia krawędź, więc koronka trafia bezpośrednio do szycia – nie jest potrzebne obszywanie ani overlockowanie. W przypadku koronek bawełnianych może być konieczne niewielkie wygładzenie krawędzi, ale jest to o wiele lepsze rozwiązanie niż strzępienie się materiału spowodowane tradycyjnym wycinaniem matrycowym.
Ile kosztuje Maszyna do cięcia laserowego | Wycinarka laserowa koronek?
Modele podstawowe ze statycznym stołem: od 4 500 do 8 500 dolarów, odpowiednie do produkcji niewielkich partii koronek. Modele średniej klasy z przenośnikiem, systemem wizyjnym CCD i automatycznym podawaniem: od 15 000 do 28 000 dolarów, odpowiednie do produkcji seryjnej w fabrykach odzieżowych. Wysokiej klasy systemy z dwiema głowicami i zintegrowanym systemem wizyjnym: powyżej 55 000 USD, przeznaczone do zastosowań wymagających wysokiej precyzji i dużej wydajności. Różnice w cenach wynikają głównie z typu lasera (szklany vs. lampa RF), konfiguracji systemu wizyjnego oraz metody podawania materiału.
Czy laserowa wycinarka do koronek wymaga systemu odciągania oparów?
Tak. Cięcie laserowe koronek powoduje powstawanie dymu i nieprzyjemnego zapachu, zwłaszcza w przypadku koronek syntetycznych. Maszyna musi być wyposażona w urządzenie do odciągania oparów lub złącze do centralnego odciągania pyłu, aby zapewnić czystość środowiska pracy i spełnić wymogi przepisów dotyczących ochrony środowiska.
Wnioski
Podstawową zasadą przy wyborze lasera CO₂ do cięcia koronek jest to, że: skład włókien determinuje moc, wymagania dotyczące wzoru determinują system wizyjny, a wielkość produkcji determinuje metodę podawania materiału. Koronki poliestrowe i nylonowe najlepiej nadają się do cięcia laserowego — zacznij od lampy RF o mocy 100 W, dodaj system pozycjonowania wizyjnego CCD do cięcia z podążaniem za krawędzią i zastosuj podawanie z rolki na rolkę w celu zapewnienia ciągłej produkcji. Koronki bawełniane wymagają mniejszej mocy i wspomagania powietrznego. Przed zakupem przynieś swoją koronkę do dostawcy w celu przeprowadzenia testu próbki na miejscu. Sprawdź uszczelnienie krawędzi, precyzję cięcia i prędkość pod kątem wymagań dotyczących Twojego produktu. Skontaktuj się z naszym zespołem, aby umówić się na test próbny cięcia koronki. Niech przemówią wyniki – bez względu na to, jak dobrze wygląda specyfikacja techniczna, nic nie zastąpi obejrzenia wyciętej krawędzi koronki na własne oczy.