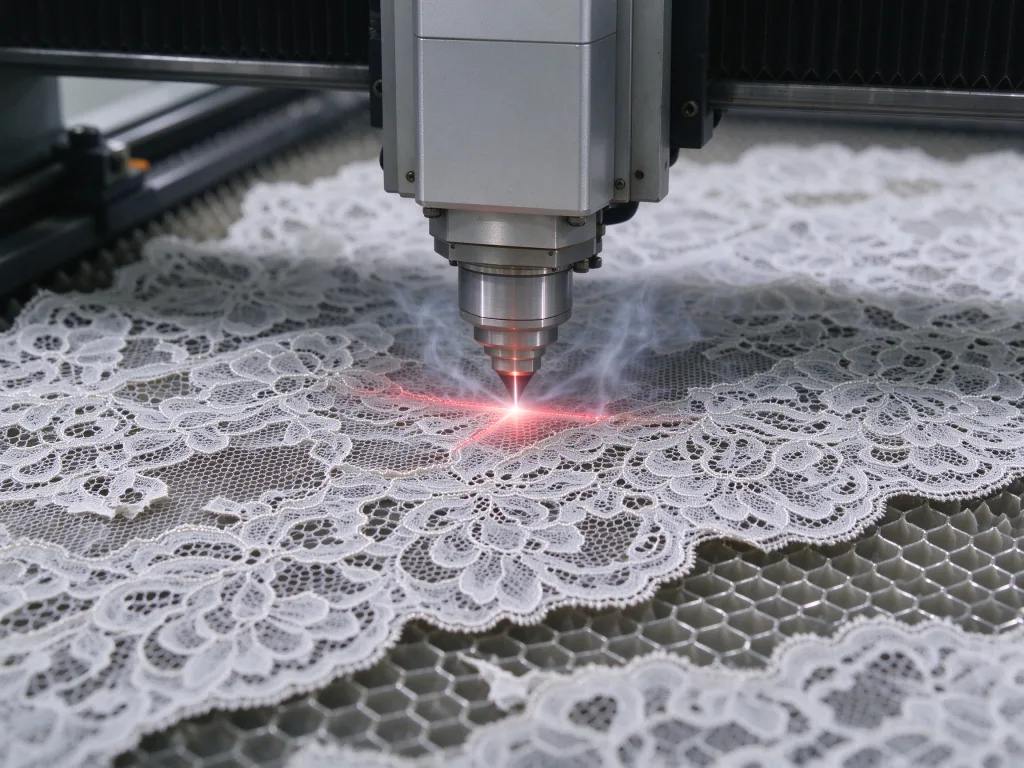
Blondestoff er et av de vanskeligste tekstilene å klippe i. Fine mønstre, tette utskjæringer og delikate fibre gjør tradisjonell stansing til et mareritt – kantene fliser seg, fibrene blir dratt ut, og blondemønsteret deformeres under mekanisk belastning. Manuell klipping er enda verre. Det tar en hel dag å skjære en kompleks utskåret blonderkant for hånd, og kvaliteten blir aldri jevn.
CO₂-laserskjæring er den velprøvde løsningen. Laserstrålen skjærer uten kontakt, uten mekanisk trykk, og oppnår vanligvis en skjærenøyaktighet på rundt ±0,1–0,2 mm på stabile blonder. Den håndterer de komplekse kurvene og utskjæringene i blonderkantene perfekt. Enda viktigere: For syntetisk blonder som polyester og nylon smelter laserens varme umiddelbart fibrene i den kuttede kanten, som deretter stivner til en glatt, forseglet kant. Dette eliminerer flossing ved kilden – ingen overlock-søm, ingen overlocking, ingen etterbehandling.
Men blonderstoff er ikke bare ett materiale. Blonder av polyester, nylon, bomull og elastisk blonder reagerer alle forskjellig på laseren. Fibersammensetningen avgjør innstillingene for effekt og hastighet. Velger du feil konfigurasjon, vil du enten ikke skjære helt gjennom, brenne kanten eller etterlate gule svimerker. La oss bryte ned valglogikken i fire dimensjoner: stofftype, kjernekonfigurasjon, effektvalg og posisjonering av kameraet.
Først: Lær å kjenne blonderfiberen
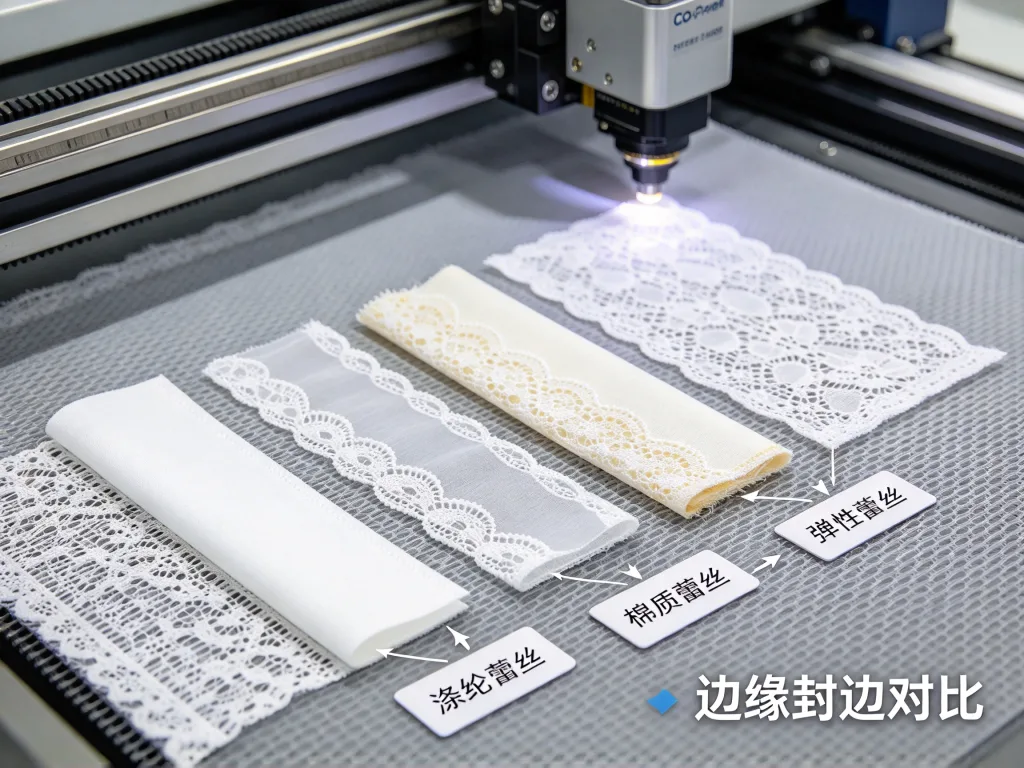
Fibersammensetningen i blonder er det første avgjørelsespunktet. Ulike fibre absorberer CO₂-laserenergi i ulik grad, noe som direkte avgjør effektinnstillinger og skjærekvalitet.
Polyesterblonder er det ideelle materialet for laserskjæring. Polyester er en termoplastisk fiber – laseren smelter kanten, som deretter stivner til en glatt, forseglet kant uten flossing eller løse tråder. Effektområde: 80 W til 130 W, avhengig av blonderens tetthet og tykkelse.
Nylonblonder lar seg også godt skjære med laser. Nylon reagerer godt på laseren og gir glatte kanter samtidig som mønsterets presisjon opprettholdes. Nylonblonder brukes mye i undertøy og elastiske blonderstoffer. Effektområde: 80 W til 120 W.
Bomullsblonder krever forsiktighet. Bomull er en naturfiber uten smeltepunkt. Laseren vil ikke forsegle kanten – den kan i stedet bli forkullet og gulne. Skjæring av bomullsblonder krever lavere effekt, høyere hastighet og luftassistanse for å redusere forkulling. Effektområde: vanligvis under 80 W, avhengig av blonderens vekt og innstillinger. Hvis varmeskader fortsatt er et problem, er en Skjæremaskin med oscillerende kniv | CNC-vibrasjonsknivskjærer et alternativ uten bruk av laser.
Elastisk blonder (blonder som inneholder spandex) krever spesiell oppmerksomhet når det gjelder varmeeffekten. Laserskjæring unngår strekking og deformasjon forårsaket av mekanisk skjæring, men for høy effekt kan skade de elastiske fibrene. Effektområde: 80 W til 100 W, med riktig kontroll av mate-spenningen.
Valg av effekt: Logikken bak 80 W til 150 W
CO₂-lasermaskiner for snitt av blonder har vanligvis en effekt på mellom 80 W og 150 W. Hvordan du velger innenfor dette området, avhenger av to faktorer: typen blonderfiber og det daglige produksjonsvolumet.
For de fleste blonder er 100 W et trygt utgangspunkt. Basert på generell bransjeerfaring oppnår de fleste stoffer stabile skjæreresultater ved en lasereffekt på 100 W. Hvis blonderne hovedsakelig består av polyester og nylon med middels tetthet, er en 100 W CO₂-laser med RF-rør mer enn tilstrekkelig. For kontinuerlig produksjon er den høyhastighets laserskjæringsmaskinen for stoff det beste valget. RF-rør gir en finere stråle enn glassrør, noe som er viktig for delikate blonder-mønstre.
Hvis du hovedsakelig skjærer brodert blonder med høy tetthet, brudeblonder eller blonder med tykkere fibre, bør du vurdere 130 W til 150 W. Høyere effekt lar deg skjære raskere samtidig som du sikrer full gjennomtrengning, men vær forsiktig – for mye effekt kan føre til gulning av kantene eller en utvidet varmepåvirket sone.
Hvis ditt daglige volum overstiger 200 kvadratmeter blonder, bør du velge en industriell modell på 150 W eller mer med asynkron skjæring med to hoder. To laserhoder beveger seg uavhengig av hverandre, noe som forbedrer effektiviteten med opptil 50 % sammenlignet med maskiner med ett hode, avhengig av mønsteroppsett og skjærebane.
Mer effekt er ikke alltid bedre. For tynn blonder og elastisk blonder vil for høy effekt faktisk brenne kantene. En 100 W-maskin som kjører på 40 % til 60 % effekt på tynn blonder gir deg bedre kontroll enn en 150 W-maskin som kjører på full effekt.
Visjonsposisjonering: «Øynene» til blonderkutting
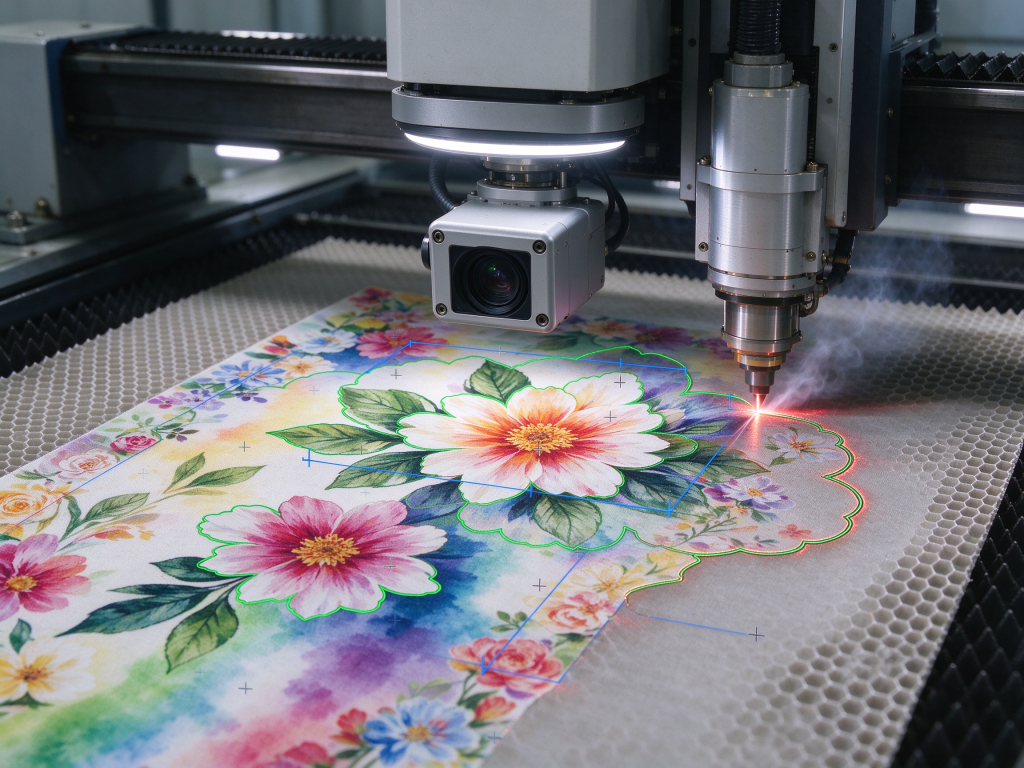
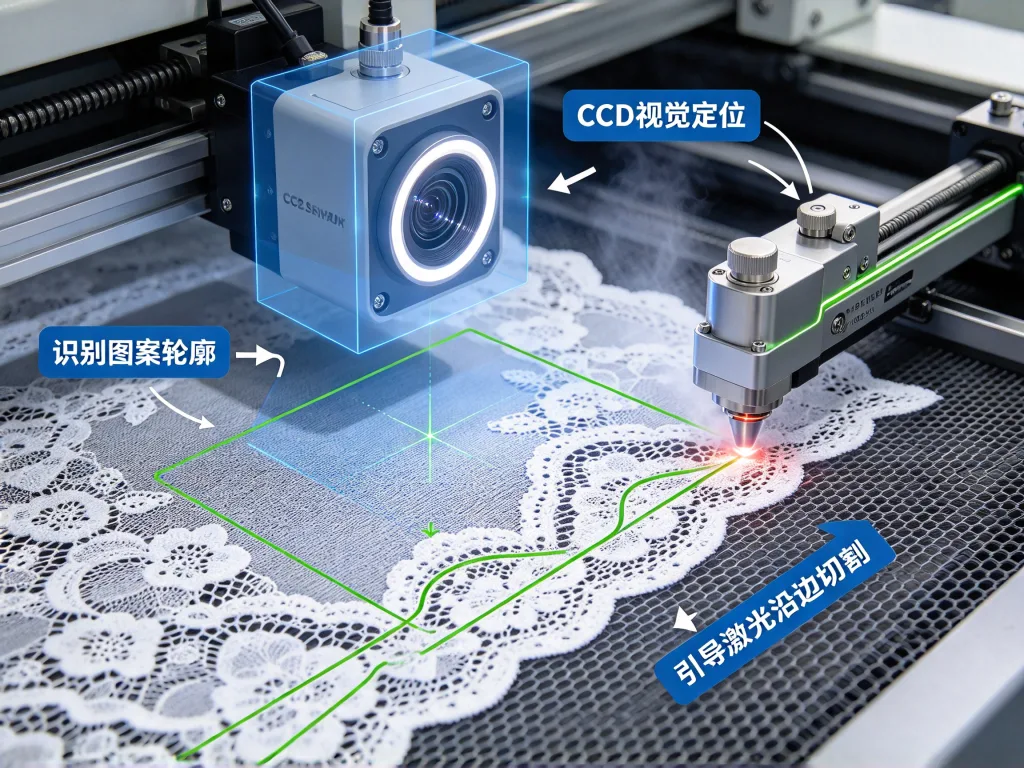
Blondestoff byr på en unik utfordring: mønstrene er uregelmessige. Bølgede kanter, utskårne mønstre, broderte motiver – hver del har en annen form og plassering. Hvis du bruker en fast skjærebane, vil blondemønsteret bli feiljustert.
Det er her visjonsposisjoneringssystemer kommer inn i bildet. Et kamera tar et bilde av blonder stoffet før skjæring, identifiserer den faktiske konturen til blonder mønsteret og justerer laserskjæringsbanen dynamisk for å følge mønsterkanten nøyaktig. For mønstret blonder – trykt blonder, brodert blonder, jacquardblonder – er visjonsposisjonering praktisk talt uunnværlig. Se laserskjæringsmaskinen med panoramisk visjon og vår guide til nøyaktig skjæring av trykte stoffer.
Presisjonen til bildesystemet påvirker skjærekvaliteten direkte. Dagens vanligste systemer oppnår vanligvis en posisjoneringsnøyaktighet på ca. ±0,1–0,2 mm, avhengig av materiale, kalibrering og maskinkonfigurasjon. Kombinert med spesialiserte algoritmer for gjenkjenning av blonderkanter, klarer de å gjengi de komplekse kurvene og de utskårne mønstrene i blonder nøyaktig. Hvis blonderproduktene dine er brudeblonder eller undertøysblonder – kategorier der det ikke er rom for feiljustering av mønsteret – kan du ikke hoppe over bildesystemet.
I tillegg er kontroll av innmatingstrekket avgjørende for elastisk blonder og gjennomsiktig blonder. Stoff som skjæres under spenning, vil trekke seg sammen etter skjæring, noe som fører til dimensjonsavvik. En innmatingsmekanisme med lukket sløyfe-spenningskontroll reduserer dette problemet effektivt.
Matingmetode: Rulle-til-rulle eller transportbånd
Blondestoff leveres vanligvis i ruller, så innmatingsmetoden påvirker direkte produksjonseffektiviteten og kontinuiteten.
Rulle-til-rulle-mating mater blonder direkte fra tekstilrullen, noe som muliggjør kontinuerlig produksjon. For kontinuerlig rulleproduksjon kan laserskjæringsmaskinen med automatisk mating opprettholde stabil spenning og uavbrutt mating. Dette er ideelt for produksjonslinjer for blonder og store klesfabrikker. Det krever stabil kontroll av matingsspenningen for å hindre at blonderne glir eller strekkes under skjæringen.
Mating med transportbånd bruker et belte-drevet arbeidsbord for å transportere blonder gjennom skjæreområdet. Denne konfigurasjonen passer for broderte blonder og flerlags blonder som krever stabil posisjonering.
Hvis bestillingene dine hovedsakelig består av ruller med stort volum, bør du velge rulle-til-rulle. Hvis bestillingene dine hovedsakelig består av kuttede stykker og lapper, bør du velge transportbånd. Hvis blonderne dine må kuttes og deretter spoles opp automatisk, bør du legge til et automatisk oppspolingssystem.
Budsjettfordeling: Konfigurasjonsforskjeller etter nivå
Prisene på laserskjæringsmaskiner for blonder varierer mye. Statiske arbeidsbordmodeller på innstegsnivå (bordstørrelse 1300 × 900 mm) koster omtrent 4 500 til 8 500 dollar og er egnet for bearbeiding av små partier med blonder. Mellomklasse-modeller med transportbånd, automatisk mating og CCD-kamera koster omtrent 15 000 til 28 000 dollar og er egnet for kutting av blonder i serier på klesfabrikker. Avanserte systemer med to hoder og integrert bildesystem, med RF-metallrørlasere og CCD-kamera med høy oppløsning, kan koste over 55 000 dollar og er egnet for høypresisjonsproduksjon av blonder i store volumer. Prisene er kun veiledende og varierer avhengig av konfigurasjon, spenning, frakt, toll og destinasjon.
For blonderproduksjon i mindre volumer er en standard CO₂-laserskjærer for tekstiler ofte tilstrekkelig. For større produksjon bør du prioritere investeringer i tre ting: lasertype (RF-rør fremfor glassrør), bildestyrt posisjoneringssystem (avgjørende for mønstret blonder) og innmating (rull-til-rull fremfor statisk bord). Effekten kan velges ut fra blonder-typen og volumbehovene dine – det er ikke nødvendig å gå etter den høyeste effekten.
Ofte stilte spørsmål
Vil CO₂-laserskjæring brenne blonder?
Blonder av polyester og nylon: nei. Laseren smelter og stivner kanten umiddelbart til en jevn forsegling – dette er den viktigste fordelen med laserskjæring av blonder. Blonder av bomull krever spesiell oppmerksomhet, fordi bomullsfibre ikke har noe smeltepunkt. Feil laserinnstillinger kan føre til forkulling og gulfarging av kantene. Skjæring av bomullsblonder krever lavere effekt, høyere hastighet og luftassistanse.
Trenger laserskåret blonder etterbehandling?
For syntetisk blonder (polyester, nylon, elastisk blonder): nei. Laserskjæring forsegler kanten samtidig, slik at blonder kan sys direkte – ingen overlock- eller sergingbehandling er nødvendig. For bomullsblonder kan det være nødvendig med litt opprydding av kantene, men det er langt bedre enn den flossing som oppstår ved tradisjonell stanseskjæring.
Hvor mye koster en laserskjæringsmaskin for blonder?
Enkle modeller med fast bord: 4 500 til 8 500 dollar, egnet for små serier av blonder. Mellomklasse-modeller med transportbånd, CCD-kamera og automatisk mating: 15 000 til 28 000 dollar, egnet for serieproduksjon i klesfabrikker. Avanserte systemer med to hoder og integrert bildesystem: over 55 000 dollar, for bruksområder som krever høy presisjon og store volumer. Prisforskjellene skyldes hovedsakelig lasertype (glass vs. RF-rør), konfigurasjonen av bildesystemet og innmatingsmetoden.
Trenger en laserskjærer for blonder et røykavsugssystem?
Ja. Laserskjæring av blonder avgir røyk og lukt, spesielt ved skjæring av syntetiske blonder. Maskinen må være utstyrt med en røykavsugsenhet eller et sentralt støvavsugingsgrensesnitt for å holde arbeidsmiljøet rent og oppfylle miljøkravene.
Konklusjon
Hovedprinsippet for valg av CO₂-laser til blonder er: fibersammensetningen avgjør effekten, mønsterkravene avgjør bildesystemet, og produksjonsvolumet avgjør innmatingsmetoden. Blonder av polyester og nylon egner seg best for laserskjæring – start med et 100 W RF-rør, legg til CCD-visjonsposisjonering for kantsporende skjæring, og bruk rulle-til-rulle-mating for kontinuerlig produksjon. Blonder av bomull krever lavere effekt og luftassistanse. Før du kjøper, ta med blonderstoffet ditt til en leverandør for en prøvetest på stedet. Sjekk kantforseglingen, skjærenøyaktigheten og hastigheten opp mot produktkravene dine. Kontakt teamet vårt for å avtale en prøveutskjæring av blonder. La resultatene tale for seg – uansett hvor bra spesifikasjonsarket ser ut, er det ingenting som slår å se den utskårne blonderkanten med egne øyne.