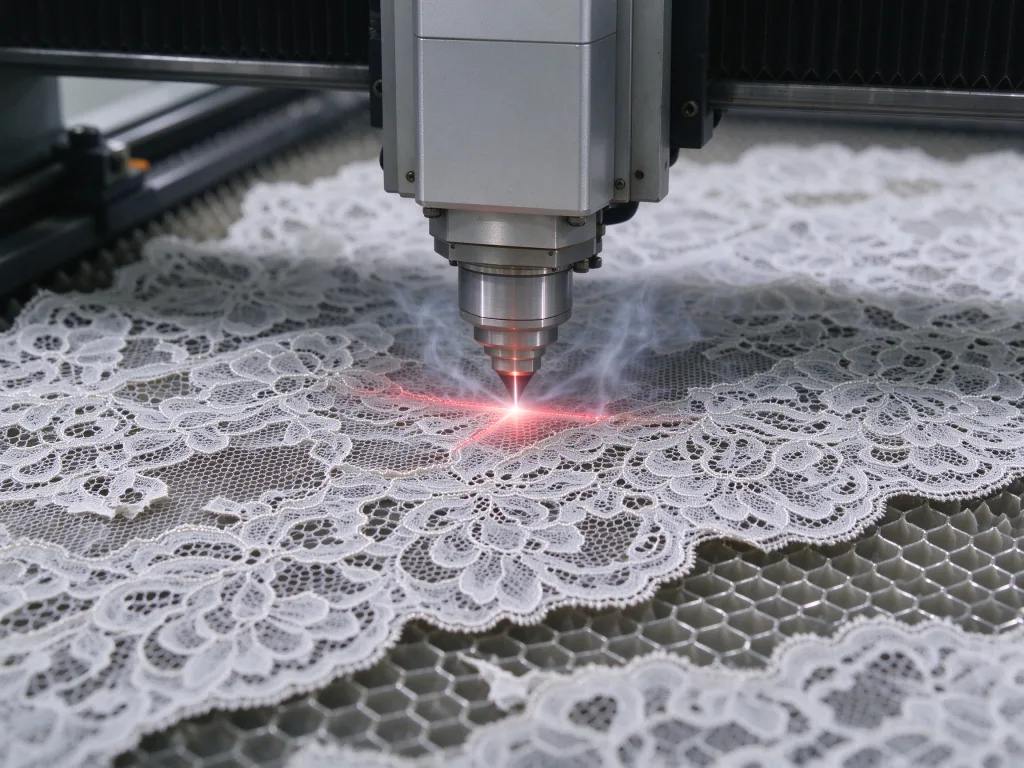
レース生地は、裁断が最も難しい織物のひとつです。繊細な模様、緻密な透かし模様、そしてデリケートな繊維のため、従来の型抜き加工は悪夢のような作業となります。縁がほつれたり、繊維が引っ張られたり、機械的な負荷によってレースの模様が変形してしまうからです。手作業での裁断はさらに困難です。 複雑な透かし模様のレースの縁を手作業で裁断するには丸一日かかり、品質も決して一定にはなりません。
CO₂レーザー切断は、実績のある解決策です。レーザービームは非接触で切断するため、機械的な圧迫がなく、安定したレース生地では通常、±0.1~0.2mm程度の切断精度を実現します。レース縁の複雑な曲線や透かし細部も完璧に処理できます。 さらに重要なのは、ポリエステルやナイロンなどの合成レースの場合、レーザーの熱によって切断面の繊維が瞬時に溶け、再固化して滑らかで密閉された縁になることです。これにより、ほつれを根本から解消でき、縁かがりやオーバーロック、二次加工が一切不要になります。
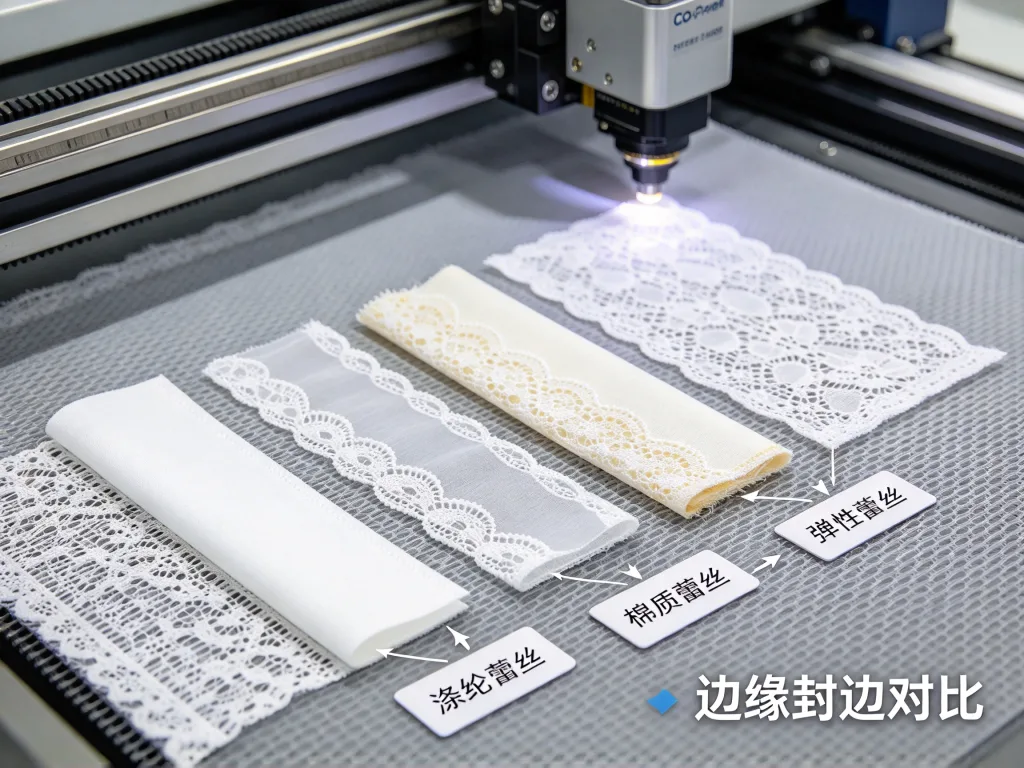
しかし、レース生地は単一の素材というわけではありません。ポリエステルレース、ナイロンレース、コットンレース、伸縮性レースは、それぞれレーザーに対する反応が異なります。繊維の組成によって、出力や速度の設定が決まります。設定を誤ると、切断できない、縁が焦げる、あるいは黄色い焦げ跡が残るといった問題が生じます。 選択のロジックを、生地の種類、コアの構成、出力の選択、ビジョンによる位置決めという4つの側面から分解してみましょう。
まず、レースの繊維構成を把握する
レースの繊維組成は、最初の判断ポイントです。繊維の種類によってCO₂レーザーエネルギーの吸収率が異なり、これが出力設定や切断品質を直接決定します。
ポリエステルレースは、レーザー切断に最適な素材です。ポリエステルは熱可塑性繊維であるため、レーザーが端部を溶かし、それが再固化することで、ほつれや糸の抜けのない滑らかで密閉された縁が形成されます。出力範囲:レースの密度と厚さに応じて80W~130W。
ナイロンレースもレーザー切断に適しています。ナイロンはレーザーに良く反応し、パターンの精度を維持しながら滑らかなエッジを作り出します。ナイロンレースは、ランジェリーやストレッチレース生地に広く使用されています。出力範囲:80W~120W。
綿レースの加工には注意が必要です。綿は融点のない天然繊維です。 レーザーでは縁を密封できず、代わりに焦げたり黄ばんだりすることがあります。綿レースを切断するには、炭化を抑えるために、低出力、高速、およびエアアシストが必要です。出力範囲:レースの重量や設定によりますが、一般的には80W未満です。熱による損傷が問題となる場合は、レーザー以外の選択肢として、振動ナイフ式切断機があります。
伸縮性のあるレース(スパンデックスを含むレース)は、熱の影響に特に注意が必要です。レーザー切断は、機械的な切断による伸びや変形を防ぐことができますが、出力が過大だと伸縮性繊維を損傷する可能性があります。出力範囲:80W~100W。適切な送り張力の制御が必要です。
出力の選定:80W~150Wの選定根拠
レース切断用のCO₂レーザー加工機の出力は、通常80Wから150Wの範囲です。この範囲内でどのように選択するかは、レースの繊維の種類と1日あたりの生産量の2つの要因によって決まります。
ほとんどのレース生地の場合、100Wが安全な出発点となります。業界の一般的な経験則によれば、ほとんどの生地は100Wのレーザー出力で安定した切断結果が得られます。レースの主素材がポリエステルとナイロンで、密度が中程度であれば、100WのCO₂ RF管レーザーで十分です。 連続生産には、高速生地用レーザー切断機 | レーザーカッターの方が適しています。RF管はガラス管よりも微細なビームを生成するため、繊細なレースの模様を扱う際に重要です。
高密度の刺繍レースやブライダルレース、あるいは繊維が太いレースを主に切断する場合は、130W~150Wを検討してください。出力が高いほど、完全な貫通を確保しつつ切断速度を上げることができますが、注意が必要です。出力が強すぎると、切断縁の黄変や熱影響域の拡大を引き起こす可能性があります。
1日あたりの加工量が200平方メートルを超える場合は、デュアルヘッド非同期切断機能を備えた150W以上の産業用モデルを選択してください。2つのレーザーヘッドが独立して動作するため、パターンのレイアウトや切断経路にもよりますが、シングルヘッド機と比較して最大50%の効率向上が期待できます。
出力が大きいほど良いとは限りません。薄いレースや伸縮性のあるレースの場合、出力が強すぎると実際に縁が焦げてしまいます。薄いレースを加工する際は、150Wの機械をフル出力で稼働させるよりも、100Wの機械を40%~60%の出力で稼働させた方が、より精密な制御が可能です。
ビジョン位置決め:レース切断の「目」
レース生地には特有の課題があります。それは、パターンが不規則であることです。スカラップ状の縁、透かし模様、刺繍のモチーフ――それぞれの部分が異なる形状と位置を持っています。固定された裁断経路を使用すると、レースのパターンがずれてしまいます。
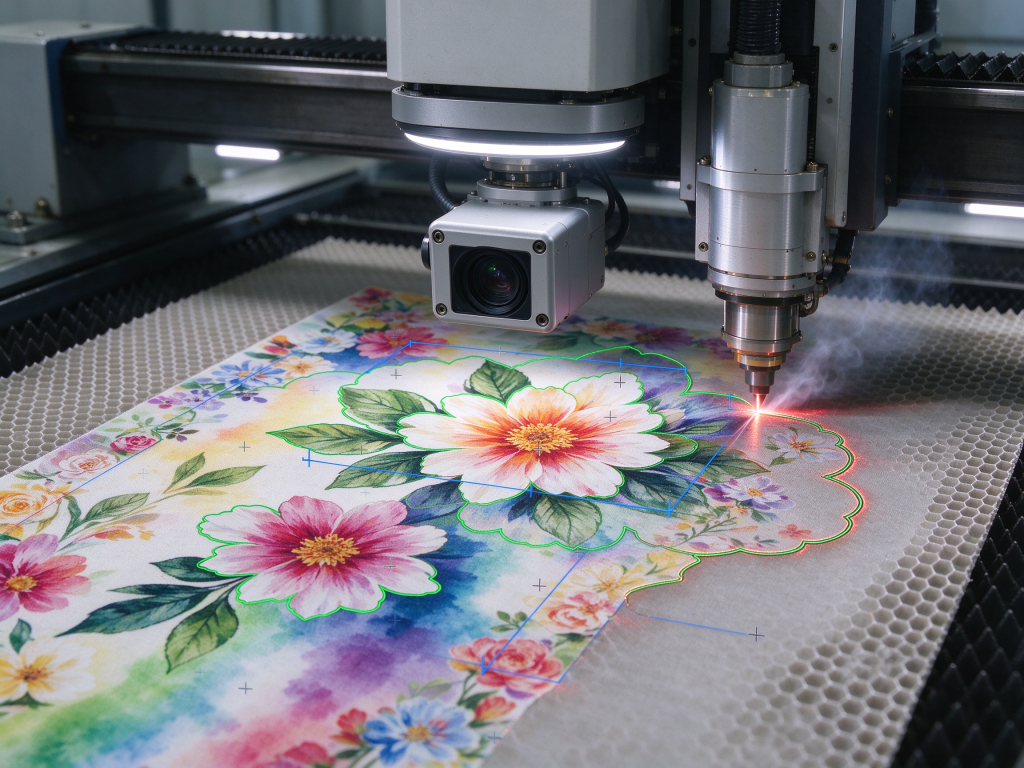
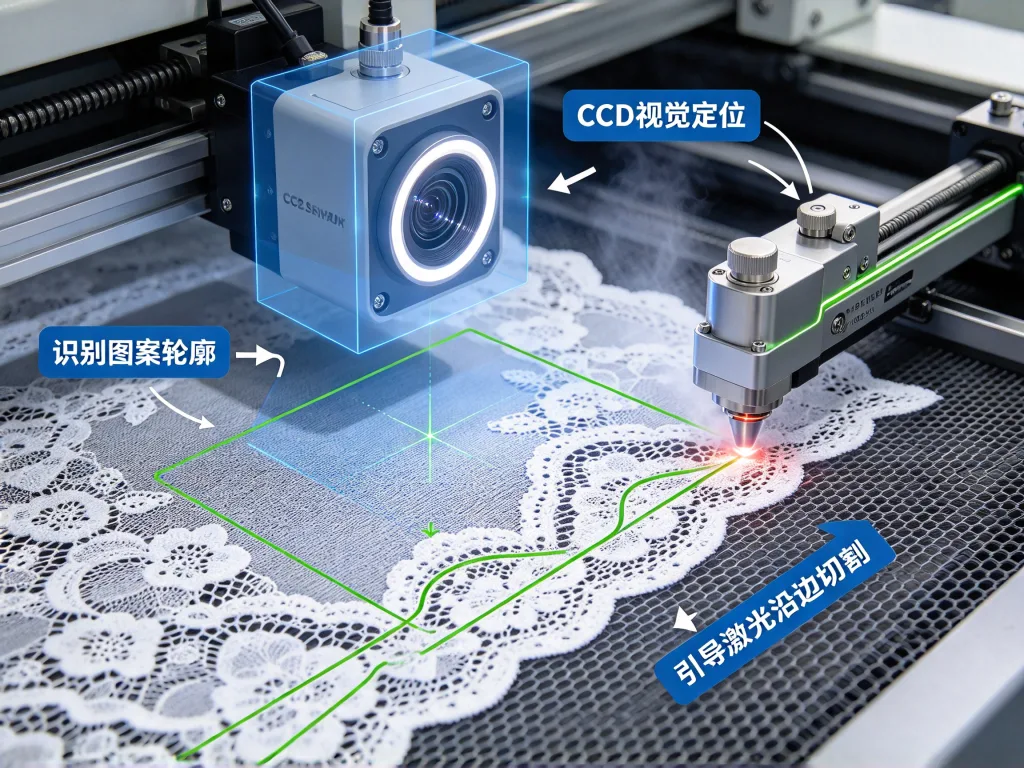
そこで、ビジョン位置決めシステムの出番となります。 カメラが切断前にレース生地を撮影し、レースパターンの実際の輪郭を識別して、パターンのエッジに正確に追従するようレーザー切断経路を動的に調整します。プリントレース、刺繍レース、ジャカードレースといった模様入りのレースの場合、ビジョン位置決めは事実上不可欠です。パノラマビジョンレーザー切断機 | レーザーカッターと、プリント生地を正確に切断するためのガイドをご覧ください。
ビジョンシステムの精度は、切断品質に直接影響します。現在の主流システムは、素材、キャリブレーション、機械の構成にもよりますが、通常、±0.1~0.2mm程度の位置決め精度を実現しています。専用のレースエッジ認識アルゴリズムと組み合わせることで、レースの複雑な曲線や中空の模様を正確に抽出します。 ブライダルレースやランジェリーレースなど、パターンのズレが一切許されないカテゴリーのレース製品を扱う場合、ビジョンシステムの導入は不可欠です。
さらに、伸縮性のあるレースやシアーレースの場合、送り張力の制御が極めて重要です。張力がかかった状態で裁断された生地は、裁断後に縮み戻り、寸法誤差が生じます。閉ループ張力制御を備えた送り機構は、この問題を効果的に軽減します。
送り方法:ロール・トゥ・ロールまたはコンベアベルト
レース生地は通常ロール状で搬入されるため、送り方法は生産効率と連続性に直接影響します。
ロール・トゥ・ロール方式では、生地をロールから直接送り出し、連続生産を実現します。連続ロール生産において、自動送り式レーザー切断機 | レーザーカッターは安定した張力を維持し、途切れることのない送りを実現します。これはレース生産ラインや大規模なアパレル工場に最適です。切断中にレースがずれたり伸びたりしないよう、安定した送り張力制御が必要です。
コンベアベルト送りでは、ベルト駆動式の作業台を使用して、レース生地を切断エリアまで搬送します。この構成は、安定した位置決めが必要な刺繍入りレースや多層レースに適しています。
レースの受注が主に大巻のロールである場合は、「ロール・トゥ・ロール」方式を選択してください。受注が主に裁断済みピースやパッチである場合は、「コンベアベルト」方式を選択してください。レースを裁断した後、自動的に巻き取りを行う必要がある場合は、自動巻き取りシステムを追加してください。
予算配分:グレード別の構成の違い
レース用レーザー切断機 | レーザーカッターの価格は幅があります。エントリーレベルの固定作業台モデル(ベッドサイズ1300×900mm)の価格は約4,500~8,500ドルで、小ロットのレース加工に適しています。 自動送り機能とCCDカメラを備えた中級クラスのコンベアモデルは、約15,000~28,000ドルで、アパレル工場でのレースのバッチ切断に適しています。 RFメタルチューブレーザーと高解像度CCDビジョンを搭載したハイエンドのビジョン統合型デュアルヘッドシステムは、55,000ドルを超える場合もあり、高精度・大量生産のレース加工に適しています。価格はあくまで目安であり、構成、電圧、送料、関税、配送先によって異なります。
小ロットのレース加工であれば、標準的なCO₂ファブリックレーザーカッターで十分な場合が多いです。 大規模な生産の場合は、次の3つの要素に優先的に投資することをお勧めします:レーザーの種類(ガラス管よりもRF管)、ビジョン位置決めシステム(模様入りのレースには不可欠)、および送りシステム(固定テーブルよりもロール・トゥ・ロール)。出力は、使用するレースの種類や生産量に応じて選択すればよく、最高出力を追求する必要はありません。
よくある質問
CO₂レーザー切断ではレースが焦げますか?
ポリエステルやナイロン製のレース:いいえ。レーザーは端部を瞬時に溶かし、滑らかなシール状に再固化させます。これが、レースのレーザー切断における最大の利点です。綿のレースは注意が必要です。綿繊維には融点がないためです。 レーザーの設定が不適切だと、縁が焦げたり黄ばんだりすることがあります。綿レースを切断するには、低出力、高速、およびエアアシストが必要です。
レーザーカットしたレースには二次加工が必要ですか?
合成繊維のレース(ポリエステル、ナイロン、伸縮性レース)の場合:不要です。レーザー切断では切断と同時に端面がシールされるため、レースはそのまま縫製に回すことができ、縁かがりやオーバーロック処理は必要ありません。綿のレースの場合、端面の軽い整えが必要になることがありますが、従来の型抜き加工で生じるほつれに比べれば、はるかに良好な仕上がりです。
レース用レーザー切断機 | レーザーカッターの価格はどれくらいですか?
エントリーレベルの固定テーブル型:4,500~8,500ドル。少ロットのレース加工に適しています。CCDビジョンと自動送り機能を備えた中級クラスのコンベア型:15,000~28,000ドル。アパレル工場でのロット生産に適しています。 ハイエンドのデュアルヘッド・ビジョン統合システム:55,000ドル以上。高精度・大量生産用途向けです。価格差は主に、レーザーの種類(ガラスレーザー対RFチューブ)、ビジョンシステムの構成、および送り方式によって生じます。
レース用レーザーカッターには排煙システムが必要ですか?
はい。レースのレーザー切断では、特に合成レースを切断する際に煙や臭気が発生します。作業環境を清潔に保ち、環境規制を満たすためには、機械に排煙装置または中央集塵インターフェースを装備する必要があります。
まとめ
レース生地にCO₂レーザーを選ぶ際の基本的な考え方は、繊維の組成によって出力が決まり、パターンの要件によってビジョンシステムが決まり、生産量によって送り方式が決まるということです。ポリエステルやナイロンのレースはレーザー切断に最適です。100WのRFチューブから始め、エッジ追従切断用にCCDビジョン位置決めを追加し、連続生産にはロール・トゥ・ロール方式の送り機構を使用します。綿のレースには、より低い出力とエアアシストが必要です。購入前に、レース生地をサプライヤーに持ち込み、現場でのサンプルテストを行ってください。 製品の要件に照らして、縁のシール状態、切断精度、および速度を確認してください。レース切断のサンプルテストの手配については、弊社チームまでお問い合わせください。結果がすべてを物語ります。仕様書がどれほど優れていても、切断されたレースの縁を自分の目で確認することに勝るものはありません。