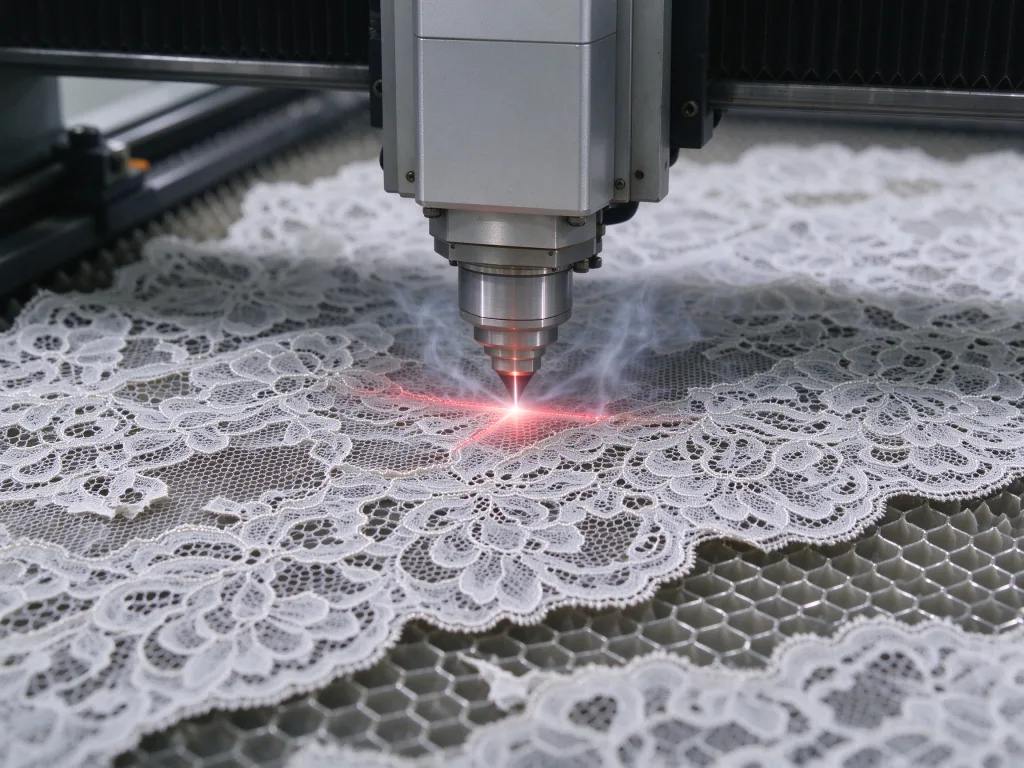
Blondestof er et af de sværeste tekstiler at skære i. Fine mønstre, tætte udskæringer og sarte fibre gør traditionel stansning til et mareridt – kanterne flosser, fibrene trækkes ud, og blondemønsteret deformeres under mekanisk belastning. Manuel skæring er endnu værre. Det tager en hel dag at skære en kompleks udskåret blonderkant i hånden, og kvaliteten er aldrig ensartet.
CO₂-laserskæring er den gennemprøvede løsning. Laserstrålen skærer uden kontakt og uden mekanisk tryk og opnår typisk en skærepræcision på ca. ±0,1–0,2 mm på stabile blonder. Den håndterer de komplekse kurver og udskårne detaljer i blonderkanterne perfekt. Hvad der er endnu vigtigere, er, at for syntetisk blonder som polyester og nylon smelter laserens varme øjeblikkeligt fibrene ved den skårne kant, som derefter størkner igen til en glat, forseglet kant. Dette eliminerer flosser ved kilden – ingen overlock-søm, ingen overlockning, ingen efterbehandling.
Men blonder er ikke bare ét materiale. Blonder af polyester, nylon, bomuld og elastiske blonder reagerer alle forskelligt på laseren. Fibersammensætningen bestemmer indstillingerne for effekt og hastighed. Vælger man den forkerte konfiguration, skærer man enten ikke igennem, brænder kanten eller efterlader gule svidmærker. Lad os opdele valglogikken i fire dimensioner: stoftype, kernekonfiguration, effektvalg og vision-positionering.
Først og fremmest: Kend din blonderfiber
Fibersammensætningen i din blonder er det første afgørende punkt. Forskellige fibre absorberer CO2-laserenergi i forskelligt omfang, hvilket direkte bestemmer effektindstillingerne og skærekvaliteten.
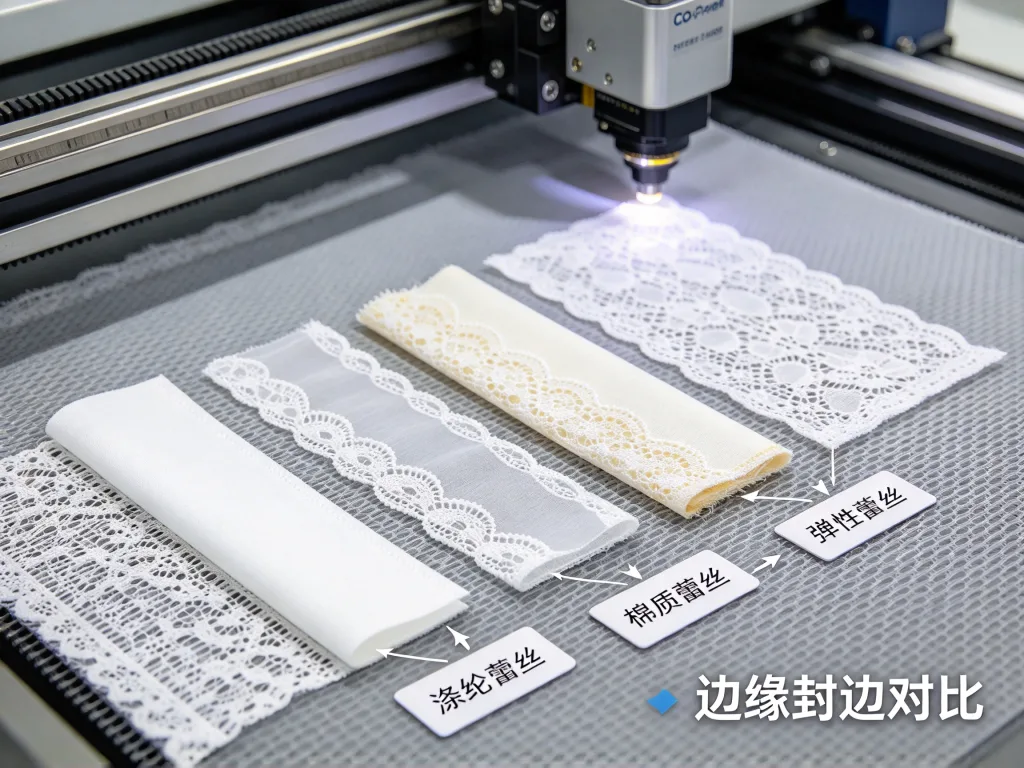
Polyesterblonder er det ideelle materiale til laserskæring. Polyester er en termoplastisk fiber – laseren smelter kanten, som derefter størkner til en glat, forseglet kant uden flosser eller løse tråde. Effektområde: 80 W til 130 W, afhængigt af blondens tæthed og tykkelse.
Nylonblonder kan også skæres godt med laser. Nylon reagerer godt på laseren og giver glatte kanter, samtidig med at mønsterets præcision bevares. Nylonblonder bruges i vid udstrækning til lingeri og strækbare blondestoffer. Effektområde: 80 W til 120 W.
Bomuldsblonder kræver forsigtighed. Bomuld er en naturfiber uden smeltepunkt. Laseren forsegler ikke kanten – den kan i stedet forkulle og gulne. Skæring af bomuldsblonder kræver lavere effekt, højere hastighed og luftstøtte for at reducere forkullingen. Effektområde: generelt under 80 W, afhængigt af blondens vægt og indstillingerne. Hvis varmeskader fortsat er et problem, er en Skæremaskine med oscillerende kniv | CNC-skæremaskine med vibrationskniv et alternativ til laseren.
Elastisk blonder (blonder, der indeholder spandex) kræver særlig opmærksomhed på varmeeffekten. Laserskæring undgår den strækning og deformation, der forårsages af mekanisk skæring, men for høj effekt kan beskadige de elastiske fibre. Effektområde: 80 W til 100 W, med korrekt kontrol af fremføringsspændingen.
Valg af effekt: Logikken bag 80 W til 150 W
CO₂-lasermaskiner til skæring af blonder har typisk en effekt på mellem 80 W og 150 W. Hvordan man vælger inden for dette interval afhænger af to faktorer: blonderens fibertype og det daglige produktionsvolumen.
For de fleste blonder er 100 W et sikkert udgangspunkt. Baseret på generel erfaring i branchen opnår de fleste stoffer stabile skæreresultater ved en lasereffekt på 100 W. Hvis din blonder hovedsageligt består af polyester og nylon med middel tæthed, er en 100 W CO₂-laser med RF-rør mere end tilstrækkelig. Til kontinuerlig produktion er den hurtige stofLaserskæremaskine | Laserskærer den bedre løsning. RF-rør producerer en finere stråle end glasrør, hvilket er vigtigt for delikate blondermønstre.
Hvis du hovedsageligt skærer broderet blonder med høj tæthed, brudeblonder eller blonder med tykkere fibre, bør du overveje 130 W til 150 W. Højere effekt giver dig mulighed for at skære hurtigere og samtidig sikre fuldstændig gennemtrængning, men vær forsigtig – for høj effekt kan forårsage gulning af kanterne eller en forstørret varmepåvirket zone.
Hvis dit daglige volumen overstiger 200 kvadratmeter blonder, skal du vælge en industriel model på 150 W+ med asynkron skæring med to hoveder. To laserhoveder bevæger sig uafhængigt af hinanden, hvilket forbedrer effektiviteten med op til 50 % i forhold til maskiner med ét hoved, afhængigt af mønsterlayout og skærebane.
Mere effekt er ikke altid bedre. Ved tynd blonder og elastisk blonder brænder for høj effekt faktisk kanten. En 100 W-maskine, der kører med 40 % til 60 % effekt på tynd blonder, giver dig bedre kontrol end en 150 W-maskine, der kører på fuld effekt.
Vision-positionering: »Øjnene« i blonderudskæring
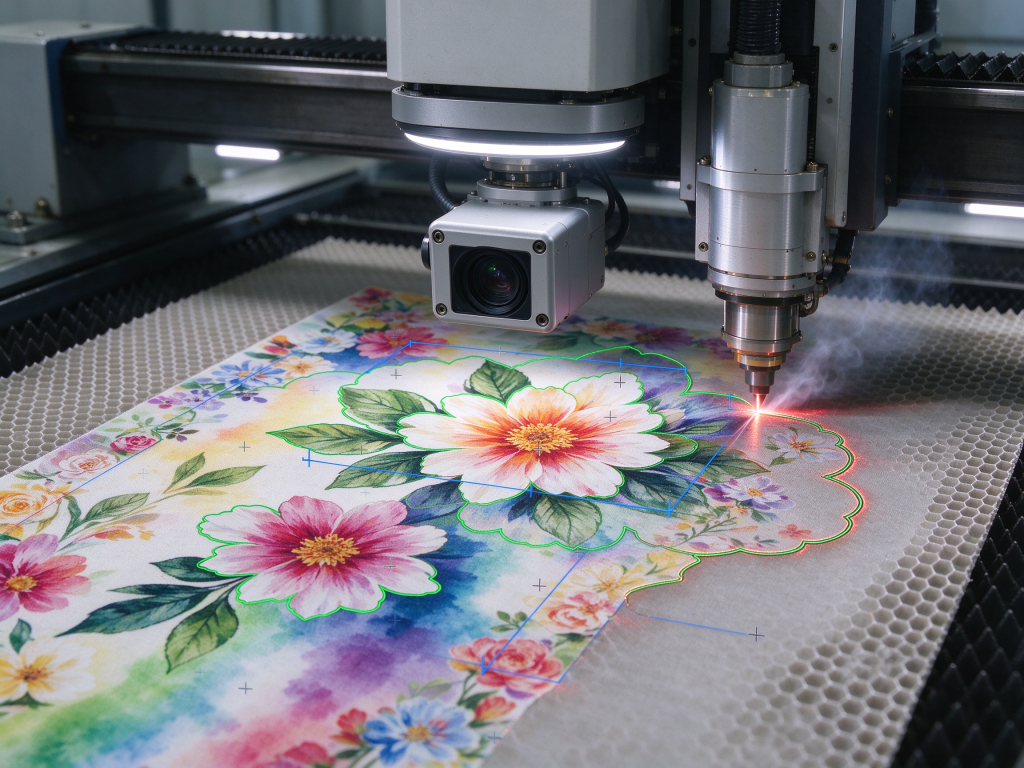
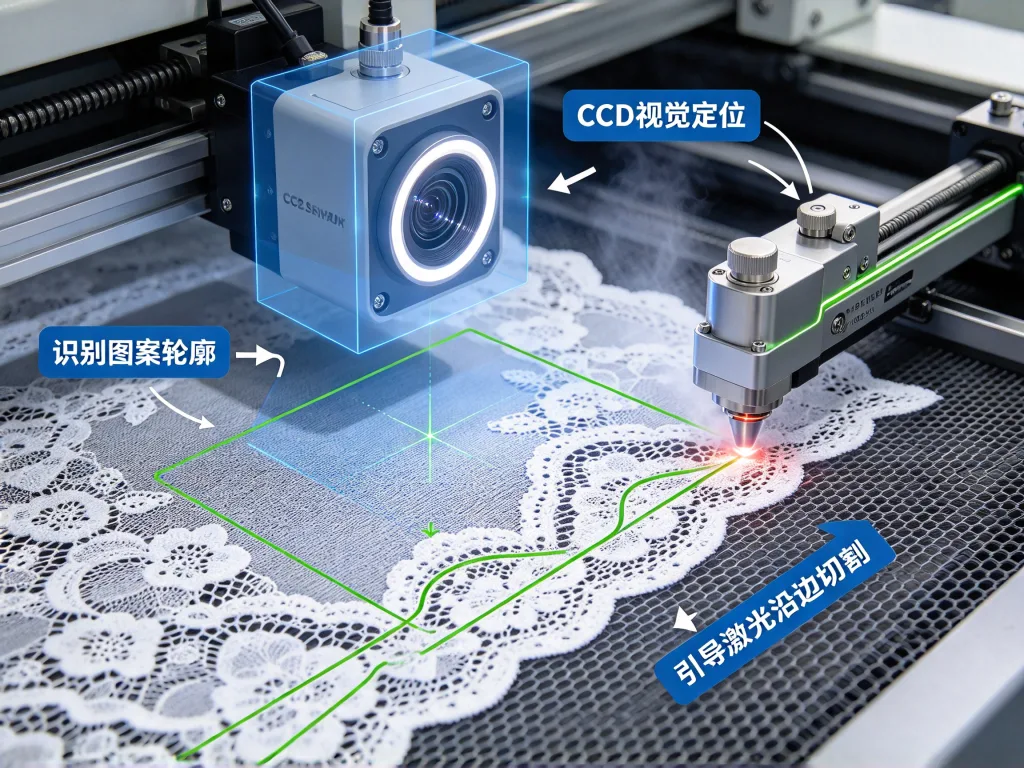
Blondestof udgør en unik udfordring: Mønstrene er uregelmæssige. Bølgede kanter, udhulede mønstre, broderede motiver – hver sektion har en anden form og placering. Hvis du bruger en fast skærevej, vil blondemønsteret blive forskudt.
Det er her, vision-positioneringssystemer kommer ind i billedet. Et kamera registrerer blonderne inden skæringen, identificerer blondermønsterets faktiske kontur og justerer laserskærestien dynamisk, så den følger mønsterkanten præcist. Ved mønstrede blonder – trykte blonder, broderede blonder, jacquardblonder – er vision-positionering praktisk talt uundværlig. Se Laserskæremaskine | Laserskærern med panoramisk vision og vores guide til præcis skæring af trykte stoffer.
Vision-systemets præcision har direkte indflydelse på skærekvaliteten. De nuværende gængse systemer opnår typisk en positioneringsnøjagtighed på ca. ±0,1–0,2 mm, afhængigt af materiale, kalibrering og maskinkonfiguration. Kombineret med specialiserede algoritmer til genkendelse af blonderkanter udtrækker de nøjagtigt blonderens komplekse kurver og udhulede mønstre. Hvis dine blonderprodukter er brudeblonder eller lingeriblonder – kategorier, hvor der ikke er plads til fejl i mønsterjusteringen – kan du ikke undvære visionssystemet.
Derudover er styring af fremføringsspændingen afgørende for elastisk blonder og gennemsigtig blonder. Stof, der skæres under spænding, trækker sig sammen efter skæringen, hvilket forårsager afvigelser i målene. En fremføringsmekanisme med lukket kredsløbsspændingsstyring reducerer dette problem effektivt.
Indføringsmetode: Rulle-til-rulle eller transportbånd
Blondestof leveres typisk i ruller, så fremføringsmetoden har direkte indflydelse på produktionseffektiviteten og kontinuiteten.
Rulle-til-rulle-fremføring behandler blonder direkte fra tekstilrullen, hvilket understøtter kontinuerlig produktion. Ved kontinuerlig rulleproduktion kan den automatisk fremførende Laserskæremaskine | Laserskærer opretholde en stabil spænding og uafbrudt fremføring. Dette er ideelt til blondeproduktionslinjer og store beklædningsfabrikker. Det kræver stabil kontrol af fremføringsspændingen for at forhindre, at blonderne glider eller strækkes under skæringen.
Ved transportbåndsfremføring anvendes et remdrevet arbejdsbord til at transportere blonderne gennem skæreområdet. Denne konfiguration er velegnet til broderede blonder og flerlagsblonder, der kræver stabil positionering.
Hvis dine blonderordrer primært består af ruller i store mængder, skal du vælge rulle-til-rulle. Hvis dine ordrer primært består af udskårne stykker og lapper, skal du vælge transportbånd. Hvis din blonder skal skæres ud og derefter automatisk spoles op igen, skal du tilføje et automatisk opspolingssystem.
Budgetfordeling: Konfigurationsforskelle efter prisniveau
Priserne på Laserskæremaskine | Laserskærerr til blonder varierer meget. Statiske modeller i entry-level-klassen med arbejdsbord (bordstørrelse 1300×900 mm) koster ca. 4.500 til 8.500 dollars og er velegnede til bearbejdning af små partier af blondestykker. Mellemklasse-modeller med transportbånd, automatisk fremføring og CCD-kamera koster ca. 15.000 til 28.000 $ og er velegnede til skæring af blonder i serier på beklædningsfabrikker. Højkvalitetssystemer med integreret billedbehandling og to skærehoveder, udstyret med RF-lasere med metalrør og højopløsnings-CCD-kamera, kan koste over 55.000 $ og er velegnede til højpræcisionsproduktion af blonder i store mængder. Priserne er kun vejledende og varierer afhængigt af konfiguration, spænding, fragt, told og destination.
Til blonderproduktion i mindre mængder er en standard CO₂-laserskærer til tekstiler ofte tilstrækkelig. Ved større produktion bør du prioritere udgifterne til tre ting: lasertype (RF-rør frem for glasrør), billedbehandlingspositioneringssystem (afgørende for mønstret blonder) og fremføringssystem (rulle-til-rulle frem for statisk bord). Effekten kan vælges ud fra din blondertype og dine volumenbehov – der er ingen grund til at gå efter det højeste tal.
Ofte stillede spørgsmål
Vil CO2-laserskæring brænde blonder?
Blonder af polyester og nylon: nej. Laseren smelter øjeblikkeligt kanten og størkner den igen til en glat forsegling – dette er den største fordel ved laserskæring af blonder. Blonder af bomuld kræver opmærksomhed, da bomuldsfibre ikke har noget smeltepunkt. Forkerte laserindstillinger kan forårsage forkullning og gulning af kanterne. Skæring af bomuldsblonder kræver lavere effekt, højere hastighed og luftstøtte.
Kræver laserskåret blonder efterbehandling?
For syntetisk blonder (polyester, nylon, elastisk blonder): nej. Laserskæring forsegler kanten samtidigt, så blonderne kan sys direkte – der er ikke behov for overlock- eller serging-søm. For bomuldsblonder kan der være behov for en mindre oprydning af kanten, men det er langt bedre end den flossning, der opstår ved traditionel stansning.
Hvor meget koster en Laserskæremaskine | Laserskærer til blonder?
Statiske bordmodeller i entry-level-klassen: 4.500 til 8.500 dollars, velegnet til små serier af blonder. Mellemklasse-transportbåndsmodeller med CCD-vision og automatisk fremføring: 15.000 til 28.000 dollars, velegnet til serieproduktion på beklædningsfabrikker. Avancerede systemer med to hoveder og integreret billedbehandling: over 55.000 $, til anvendelser med høj præcision og store mængder. Prisforskellene skyldes hovedsageligt lasertypen (glas vs. RF-rør), konfigurationen af billedbehandlingssystemet og fremføringsmetoden.
Har en laserskærer til blonder brug for et røgudsugningssystem?
Ja. Laserskæring af blonder producerer røg og lugt, især ved skæring af syntetiske blonder. Maskinen skal være udstyret med en røgudsugningsenhed eller en tilslutning til et centralt støvudsugningssystem for at holde arbejdsmiljøet rent og overholde miljøkravene.
Konklusion
Den centrale logik ved valg af en CO2-laser til blonder er: fibersammensætningen bestemmer effekten, mønsterkravene bestemmer vision-systemet, og produktionsmængden bestemmer fremføringsmetoden. Blonder af polyester og nylon egner sig bedst til laserskæring – start med et 100 W RF-rør, tilføj CCD-visionspositionering til kantsporende skæring, og brug rulle-til-rulle-fremføring til kontinuerlig produktion. Blonder af bomuld kræver lavere effekt og luftstøtte. Inden du køber, skal du tage dit blondestof med til en leverandør for at få foretaget en prøvetest på stedet. Sammenlign kantforseglingen, skærepræcisionen og hastigheden med dine produktkrav. Kontakt vores team for at aftale en prøveskæring af blonder. Lad resultaterne tale for sig selv – uanset hvor godt specifikationsarket ser ud, er der intet, der slår at se den skårne blondekant med egne øjne.