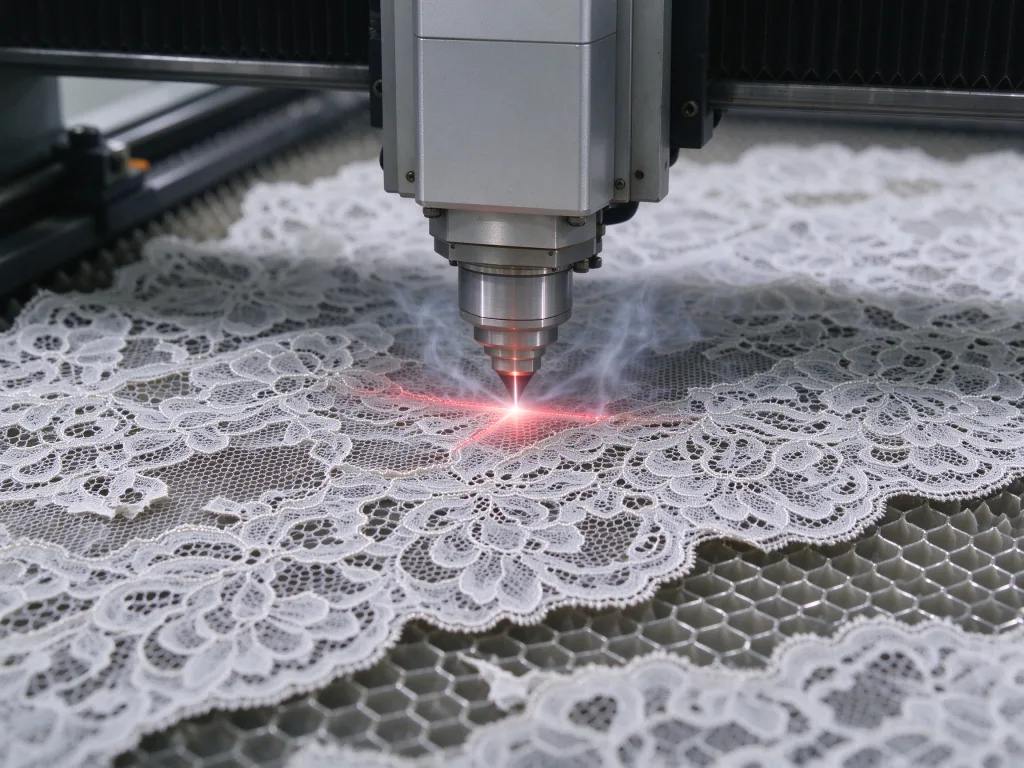
Spitzenstoff gehört zu den am schwierigsten zu schneidenden Textilien. Feine Muster, dichte Ausschnitte und empfindliche Fasern machen das herkömmliche Stanzen zu einem Albtraum – die Kanten fransen aus, Fasern werden herausgezogen und das Spitzenmuster verformt sich unter mechanischer Belastung. Das manuelle Schneiden ist sogar noch schwieriger. Das manuelle Schneiden einer komplexen, durchbrochenen Spitzenkante dauert einen ganzen Tag, und die Qualität ist nie gleichbleibend.
Das CO₂-Laserschneiden ist die bewährte Lösung. Der Laserstrahl schneidet berührungslos, ohne mechanischen Druck, und erreicht bei stabilen Spitzenstoffen in der Regel eine Schnittgenauigkeit von ±0,1–0,2 mm. Er bewältigt die komplexen Kurven und durchbrochenen Details von Spitzenbordüren perfekt. Noch wichtiger ist, dass bei synthetischer Spitze wie Polyester und Nylon die Hitze des Lasers die Fasern an der Schnittkante sofort schmilzt, die sich dann zu einer glatten, versiegelten Kante verfestigen. Dadurch wird das Ausfransen an der Quelle verhindert – kein Versäubern, kein Overlocken, keine Nachbearbeitung.
Doch Spitzenstoff ist nicht nur ein Material. Polyester-Spitze, Nylon-Spitze, Baumwoll-Spitze und elastische Spitze reagieren alle unterschiedlich auf den Laser. Die Faserstruktur bestimmt die Einstellungen für Leistung und Geschwindigkeit. Wählt man die falsche Konfiguration, schneidet man entweder nicht vollständig durch, verbrennt die Kante oder hinterlässt gelbe Brandspuren. Lassen Sie uns die Auswahlkriterien anhand von vier Dimensionen aufschlüsseln: Stoffart, Kernkonfiguration, Leistungsauswahl und Bildverarbeitungs-Positionierung.
Zuerst: Die Faserzusammensetzung Ihrer Spitze verstehen
Die Faserstruktur Ihrer Spitze ist der erste Entscheidungspunkt. Verschiedene Fasern absorbieren die Energie des CO₂-Lasers in unterschiedlichem Maße, was direkt die Leistungseinstellungen und die Schnittqualität bestimmt.
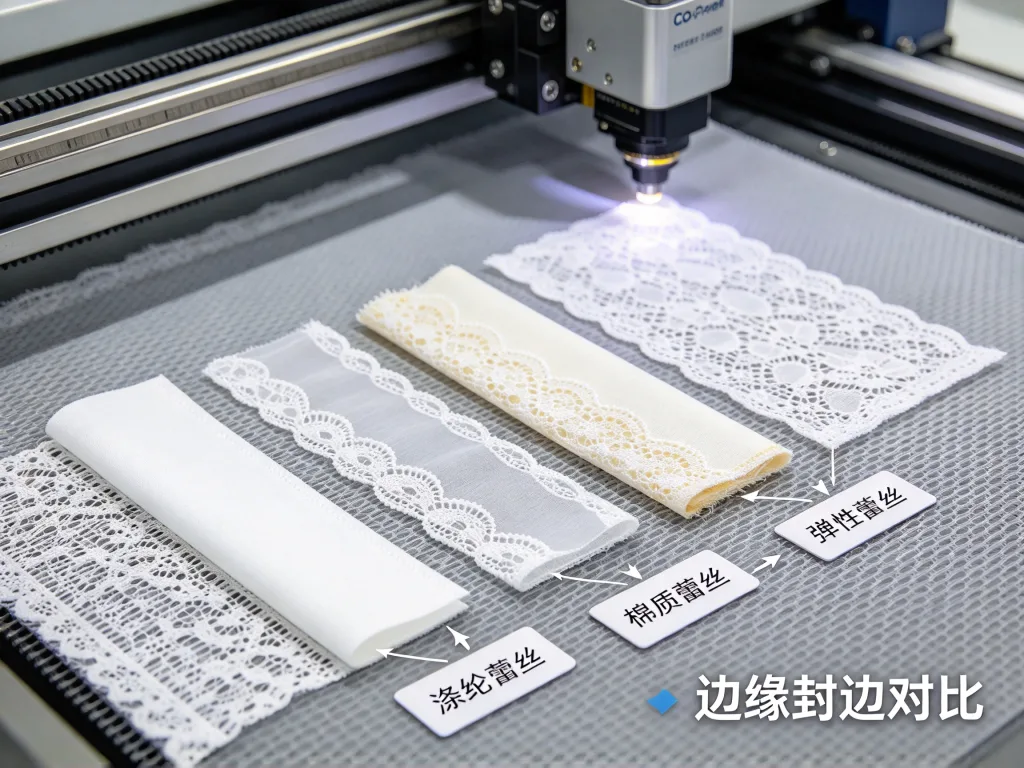
Polyester-Spitze ist das ideale Material für das Laserschneiden. Polyester ist eine thermoplastische Faser – der Laser schmilzt die Kante, die sich zu einer glatten, versiegelten Kante verfestigt, ohne Ausfransungen oder lose Fäden. Leistungsbereich: 80 W bis 130 W, abhängig von der Dichte und Dicke der Spitze.
AuchNylon-Spitze lässt sich gut mit dem Laser schneiden. Nylon reagiert gut auf den Laser und erzeugt glatte Kanten, während die Präzision des Musters erhalten bleibt. Nylon-Spitze wird häufig in Dessous und bei Stretch-Spitzenstoffen verwendet. Leistungsbereich: 80 W bis 120 W.
Bei Baumwollspitze ist Vorsicht geboten. Baumwolle ist eine Naturfaser ohne Schmelzpunkt. Der Laser versiegelt die Kante nicht – stattdessen kann es zu Verkohlung und Vergilbung kommen. Das Schneiden von Baumwollspitze erfordert eine geringere Leistung, eine höhere Geschwindigkeit und Luftunterstützung, um die Verkohlung zu reduzieren. Leistungsbereich: in der Regel unter 80 W, abhängig vom Gewicht der Spitze und den Einstellungen. Wenn Hitzeschäden weiterhin ein Problem darstellen, ist eine Schwingmesserschneidemaschine eine Alternative zum Laserschneiden.
Beielastischer Spitze (Spitze mit Elasthananteil) muss besonders auf die Wärmeeinwirkung geachtet werden. Das Laserschneiden vermeidet das Dehnen und die Verformung, die beim mechanischen Schneiden entstehen, doch eine zu hohe Leistung kann die elastischen Fasern beschädigen. Leistungsbereich: 80 W bis 100 W, bei angemessener Steuerung der Vorschubspannung.
Leistungsauswahl: Die Logik hinter 80 W bis 150 W
CO₂-Lasermaschinen zum Schneiden von Spitze haben typischerweise eine Leistung von 80 W bis 150 W. Die Wahl innerhalb dieses Bereichs hängt von zwei Faktoren ab: der Art der Spitzenfasern und dem täglichen Produktionsvolumen.
Für die meisten Spitzenstoffe sind 100 W ein sicherer Ausgangspunkt. Nach allgemeinen Branchenerfahrungen lassen sich bei einer Laserleistung von 100 W stabile Schnittergebnisse erzielen. Wenn Ihre Spitze hauptsächlich aus Polyester und Nylon mit mittlerer Dichte besteht, ist ein 100-W-CO₂-HF-Röhrenlaser mehr als ausreichend. Für die Serienfertigung ist die Hochgeschwindigkeits-Laserschneidemaschine | CO2-Laserschneider für Stoffe die bessere Wahl. HF-Röhren erzeugen einen feineren Strahl als Glasröhren, was bei filigranen Spitzenmustern von Bedeutung ist.
Wenn Sie hauptsächlich bestickte Spitze mit hoher Dichte, Brautspitze oder Spitze mit dickeren Fasern schneiden, sollten Sie eine Leistung von 130 W bis 150 W in Betracht ziehen. Eine höhere Leistung ermöglicht schnelleres Schneiden bei gleichzeitiger Gewährleistung einer vollständigen Durchdringung, aber Vorsicht – zu viel Leistung kann zu einer Gelbfärbung der Kanten oder einer vergrößerten Wärmeeinflusszone führen.
Wenn Ihr tägliches Produktionsvolumen 200 Quadratmeter Spitze übersteigt, wählen Sie ein Industriemodell mit mindestens 150 W und asynchronem Zweikopf-Schneiden. Zwei Laserköpfe bewegen sich unabhängig voneinander und verbessern so die Effizienz um bis zu 50 % im Vergleich zu Ein-Kopf-Maschinen, je nach Musterlayout und Schnittverlauf.
Mehr Leistung ist nicht immer besser. Bei dünner Spitze und elastischer Spitze verbrennt eine zu hohe Leistung die Kanten sogar. Eine 100-W-Maschine, die bei dünner Spitze mit 40 % bis 60 % Leistung läuft, bietet Ihnen mehr Kontrolle als eine 150-W-Maschine bei voller Leistung.
Bildverarbeitungs-Positionierung: Die „Augen“ des Spitzenschneidens
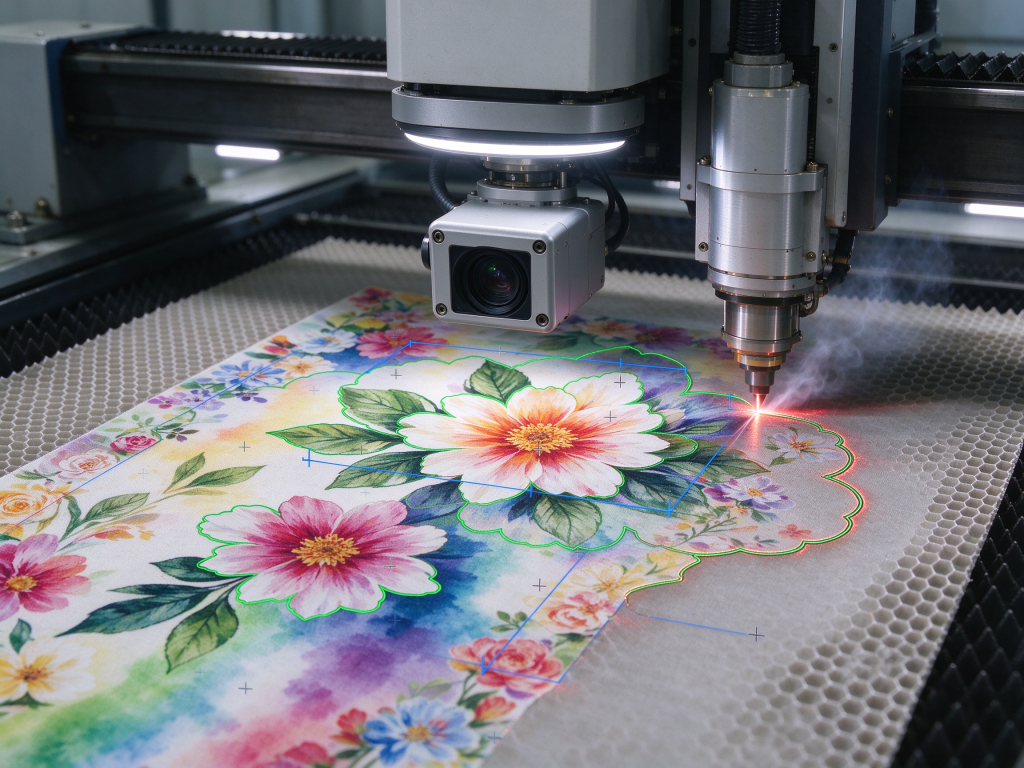
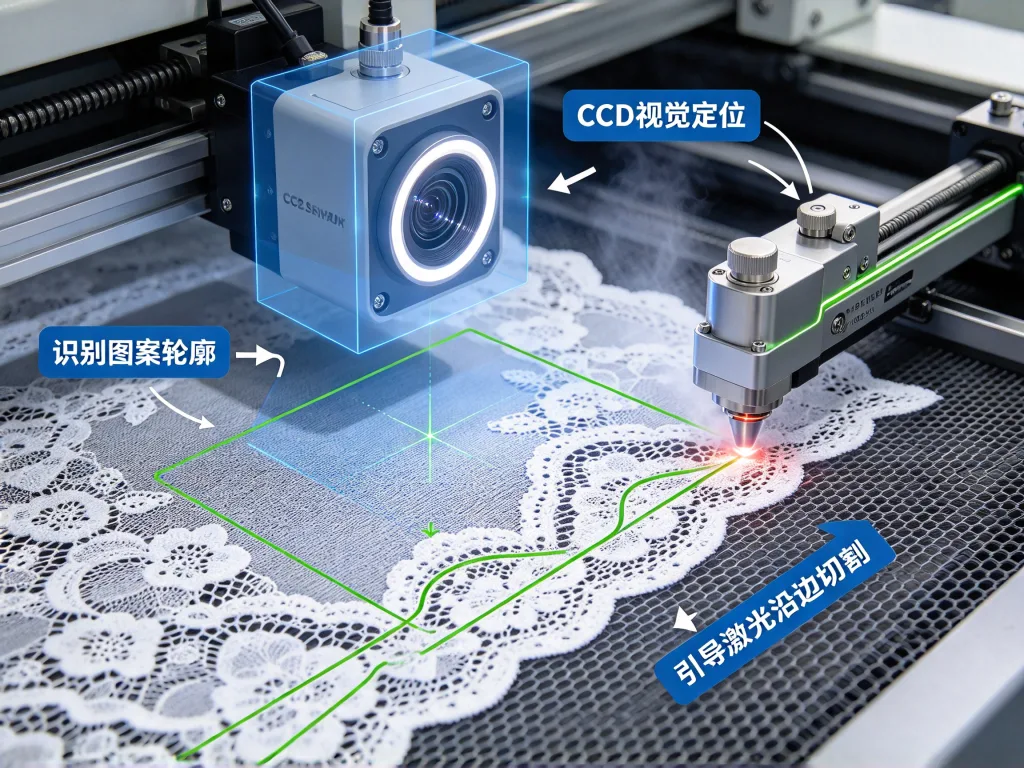
Spitzenstoff stellt eine besondere Herausforderung dar: Die Muster sind unregelmäßig. Bogenförmige Kanten, durchbrochene Muster, gestickte Motive – jeder Abschnitt hat eine andere Form und Position. Bei Verwendung eines festen Schnittwegs kommt es zu Fehlausrichtungen im Spitzenmuster.
Hier kommen Bildverarbeitungssysteme zum Einsatz. Eine Kamera erfasst den Spitzenstoff vor dem Schneiden, identifiziert die tatsächliche Kontur des Spitzenmusters und passt den Laserschneidweg dynamisch an, um der Musterkante präzise zu folgen. Bei gemusterter Spitze – bedruckter Spitze, bestickter Spitze, Jacquard-Spitze – ist die bildgestützte Positionierung praktisch unverzichtbar. Sehen Sie sich die Laserschneidemaschine mit Panorama-Bildverarbeitung und unseren Leitfaden zum präzisen Schneiden bedruckter Stoffe an.
Die Präzision des Bildverarbeitungssystems wirkt sich direkt auf die Schnittqualität aus. Aktuelle Mainstream-Systeme erreichen in der Regel eine Positioniergenauigkeit von etwa ±0,1–0,2 mm, abhängig von Material, Kalibrierung und Maschinenkonfiguration. In Kombination mit speziellen Algorithmen zur Erkennung von Spitzenkanten extrahieren sie präzise die komplexen Kurven und durchbrochenen Muster der Spitze. Wenn es sich bei Ihren Spitzenprodukten um Braut- oder Dessous-Spitzen handelt – Kategorien, bei denen keinerlei Toleranz für Musterversätze besteht –, kommen Sie um den Bildverarbeitungssystem nicht herum.
Zudem ist bei elastischer Spitze und transparenter Spitze die Steuerung der Vorschubspannung entscheidend. Unter Spannung geschnittener Stoff zieht sich nach dem Schneiden wieder zusammen, was zu Maßabweichungen führt. Ein Vorschubmechanismus mit geregelter Spannungskontrolle reduziert dieses Problem wirksam.
Zuführmethode: Rolle-zu-Rolle oder Förderband
Spitzenstoff wird in der Regel in Rollen angeliefert, daher wirkt sich die Zuführmethode direkt auf die Produktionseffizienz und -kontinuität aus.
Beim Rolle-zu-Rolle-Vorschub wird die Spitze direkt von der Textilrolle verarbeitet, was eine kontinuierliche Produktion ermöglicht. Für die kontinuierliche Rollenproduktion kann die Laserschneidemaschine | CO2-Laserschneider mit automatischem Vorschub eine stabile Spannung und einen unterbrechungsfreien Vorschub gewährleisten. Dies ist ideal für Spitzenproduktionslinien und große Bekleidungsfabriken. Es erfordert eine stabile Steuerung der Vorschubspannung, um zu verhindern, dass die Spitze während des Schneidens verrutscht oder sich dehnt.
Beim Transportband-Zuführverfahren wird ein riemengetriebener Arbeitstisch verwendet, um das Spitzengewebe durch den Schneidebereich zu befördern. Diese Konfiguration eignet sich für bestickte Spitzenstücke und mehrlagige Spitzenstücke, die eine stabile Positionierung erfordern.
Wenn Ihre Spitzenaufträge hauptsächlich aus großvolumigen Rollen bestehen, wählen Sie „Rolle-zu-Rolle“. Wenn Ihre Aufträge hauptsächlich aus Zuschnitten und Aufnähern bestehen, wählen Sie den Förderbandtransport. Wenn Ihre Spitze geschnitten und anschließend automatisch aufgewickelt werden muss, fügen Sie ein automatisches Aufwickelsystem hinzu.
Budgetverteilung: Konfigurationsunterschiede nach Preisklassen
Die Preise für Laserschneidemaschinen für Spitze variieren stark. Statische Einstiegsmodelle mit Arbeitstisch (Tischgröße 1300 × 900 mm) kosten etwa 4.500 bis 8.500 US-Dollar und eignen sich für die Bearbeitung kleiner Losgrößen an Spitzenstücken. Modelle der Mittelklasse mit Förderband, automatischer Zuführung und CCD-Kamera kosten etwa 15.000 bis 28.000 US-Dollar und eignen sich für das Schneiden von Spitzen in Chargen in Bekleidungsfabriken. Hochwertige, bildverarbeitungsintegrierte Doppelkopf-Systeme mit RF-Metallröhrenlasern und hochauflösender CCD-Bildverarbeitung können über 55.000 US-Dollar kosten und eignen sich für die hochpräzise Spitzenproduktion in großen Stückzahlen. Die Preise dienen nur als Anhaltspunkt und variieren je nach Konfiguration, Spannung, Versandkosten, Zöllen und Bestimmungsort.
Für den Spitzenzuschnitt in kleineren Stückzahlen reicht oft ein standardmäßiger CO₂-Stofflaserschneider aus. Bei größeren Produktionsmengen sollten Sie Ihre Ausgaben vorrangig auf drei Aspekte konzentrieren: Lasertyp (HF-Röhre statt Glasröhre), Bildverarbeitungs-Positioniersystem (unverzichtbar für gemusterte Spitzen) und Zuführsystem (Rolle-zu-Rolle statt statischem Tisch). Die Leistung kann je nach Spitzenart und benötigter Stückzahl ausgewählt werden – es ist nicht notwendig, die höchste Leistung anzustreben.
Häufig gestellte Fragen
Verbrennt das CO₂-Laserschneiden Spitze?
Polyester- und Nylonspitzen: Nein. Der Laser schmilzt die Kante augenblicklich und lässt sie zu einer glatten Versiegelung erstarren – dies ist der zentrale Vorteil des Laserschneidens bei Spitzen. Bei Baumwollspitzen ist Vorsicht geboten, da Baumwollfasern keinen Schmelzpunkt haben. Falsche Lasereinstellungen können zu Verkohlungen und Vergilbungen an den Kanten führen. Das Schneiden von Baumwollspitze erfordert eine geringere Leistung, eine höhere Geschwindigkeit und Luftunterstützung.
Muss lasergeschnittene Spitze nachbearbeitet werden?
Bei synthetischer Spitze (Polyester, Nylon, elastische Spitze): nein. Beim Laserschneiden wird die Kante gleichzeitig versiegelt, sodass die Spitze direkt vernäht werden kann – ein Versäubern oder Overlocken ist nicht erforderlich. Bei Baumwollspitze kann eine geringfügige Kantenbearbeitung erforderlich sein, dies ist jedoch weitaus besser als das Ausfransen, das beim herkömmlichen Stanzen entsteht.
Wie viel kostet eine Laserschneidemaschine | CO2-Laserschneider für Spitze?
Statische Tischmodelle der Einstiegsklasse: 4.500 bis 8.500 US-Dollar, geeignet für Spitzenstücke in kleinen Chargen. Förderbandmodelle der Mittelklasse mit CCD-Bildverarbeitung und automatischer Zuführung: 15.000 bis 28.000 US-Dollar, geeignet für die Serienfertigung in Bekleidungsfabriken. High-End-Systeme mit zwei Köpfen und integrierter Bildverarbeitung: über 55.000 US-Dollar, für hochpräzise Anwendungen mit hohen Stückzahlen. Preisunterschiede ergeben sich hauptsächlich aus dem Lasertyp (Glas- vs. HF-Röhre), der Konfiguration des Bildverarbeitungssystems und der Zuführmethode.
Benötigt ein Spitzenlaserschneider eine Absauganlage?
Ja. Beim Laserschneiden von Spitze entstehen Rauch und Gerüche, insbesondere beim Schneiden von synthetischer Spitze. Die Maschine muss mit einer Rauchabsaugung oder einem Anschluss an eine zentrale Staubabsauganlage ausgestattet sein, um die Arbeitsumgebung sauber zu halten und die Umweltvorschriften einzuhalten.
Fazit
Die zentrale Überlegung bei der Auswahl eines CO₂-Lasers für Spitzenstoffe lautet: Die Faserzusammensetzung bestimmt die Leistung, die Musteranforderungen bestimmen das Bildverarbeitungssystem und das Produktionsvolumen bestimmt die Zuführmethode. Spitzen aus Polyester und Nylon eignen sich am besten für das Laserschneiden – beginnen Sie mit einer 100-W-HF-Röhre, ergänzen Sie diese mit einer CCD-Bildverarbeitungs-Positionierung für das kantenfolgende Schneiden und nutzen Sie die Rolle-zu-Rolle-Zuführung für die kontinuierliche Produktion. Baumwollspitze erfordert eine geringere Leistung und Luftunterstützung. Bringen Sie vor dem Kauf Ihren Spitzenstoff zu einem Anbieter, um einen Mustertest vor Ort durchführen zu lassen. Prüfen Sie die Kantenversiegelung, die Schnittgenauigkeit und die Geschwindigkeit im Hinblick auf Ihre Produktanforderungen. Kontaktieren Sie unser Team, um einen Mustertest zum Schneiden von Spitze zu vereinbaren. Lassen Sie die Ergebnisse für sich sprechen – egal, wie gut das Datenblatt aussieht, nichts geht über den Anblick der geschnittenen Spitzenkante mit eigenen Augen.