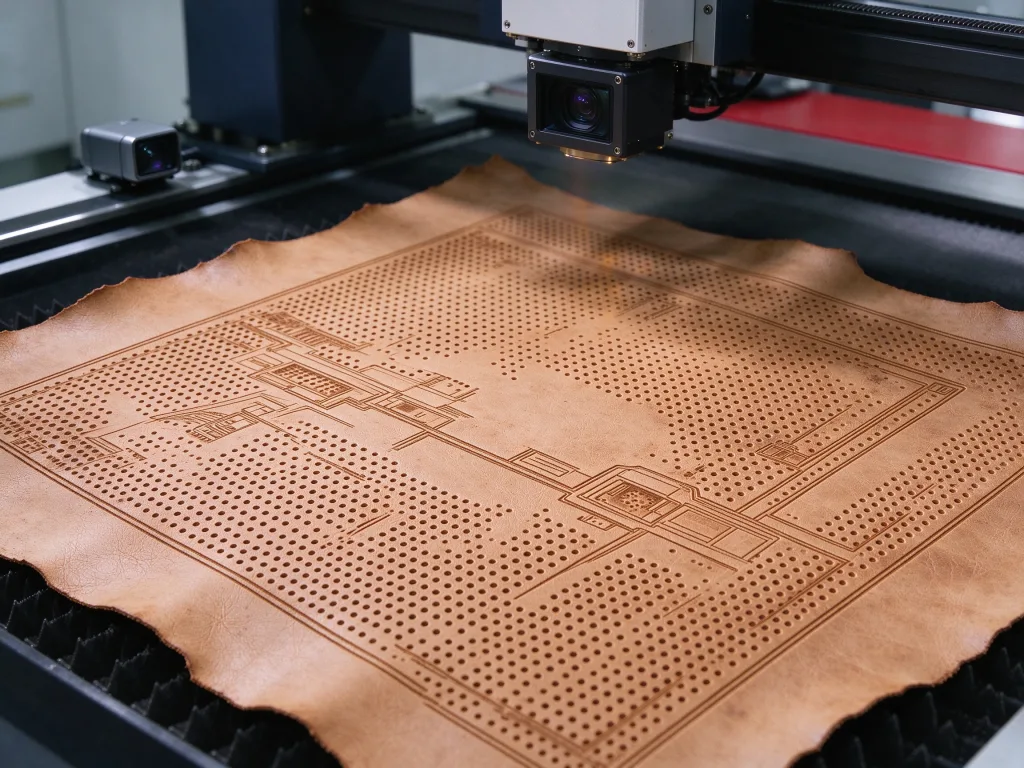
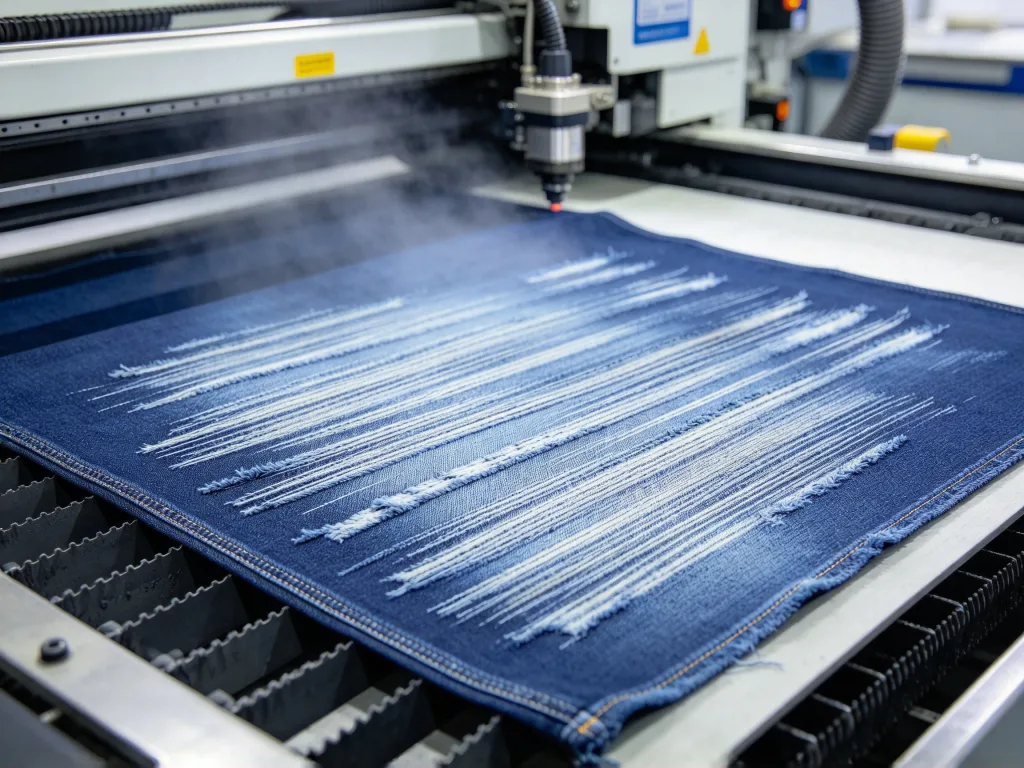
Hvis du jobber med lærvarer, fottøy eller denimklær, har du sannsynligvis sett denne maskinen før: et stykke lær legges inn, laserhodet surrer i noen sekunder, og en rekke luftgjennomtrengelige hull blir stanset ut – uten svarte kanter. Det er enda mer imponerende med denim: det tar bare noen sekunder å brenne inn en «cat-whisker»- eller slitt-effekt som tidligere krevde dusinvis av manuelle gjennomganger. Dette er en CO₂-galvo-Lasermarkeringsmaskin | CO₂-lasergraveringsmaskin.
Men når mange kjøper en slik maskin, er det første spørsmålet de stiller: «Hvor mange watt?» Det er feil spørsmål. Wattstyrken bestemmer bare hastighet og dybde. Den avgjør ikke om maskinen i det hele tatt kan merke materialet ditt. Det som virkelig avgjør det, er om laserens bølgelengde passer til materialet.
Galvo vs. Gantry – hva er den virkelige forskjellen?
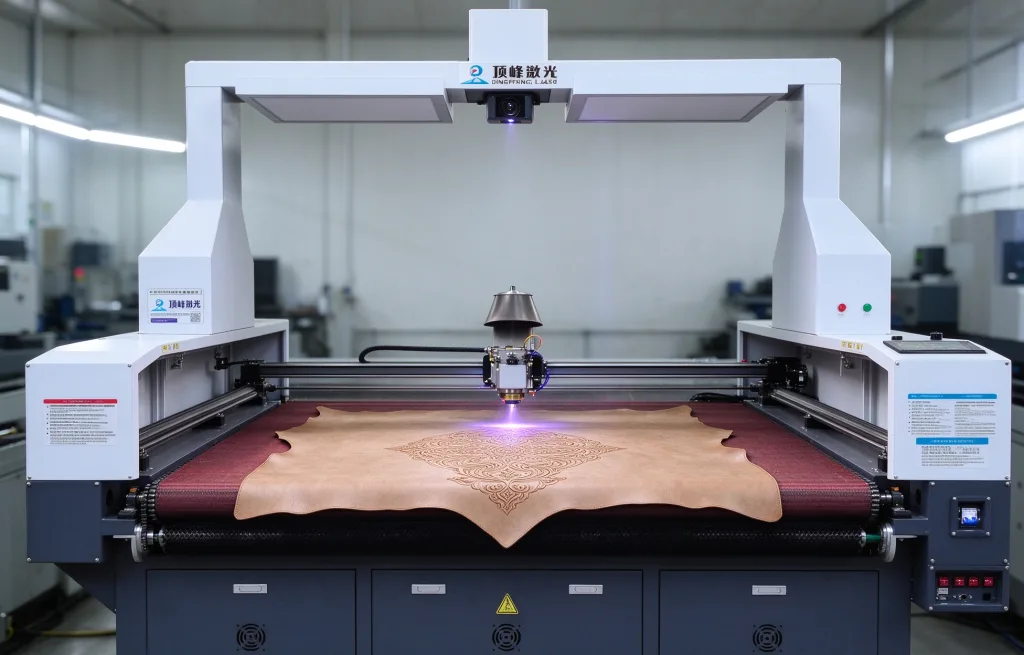
Lasermarkeringsmaskin | CO₂-lasergraveringsmaskiner finnes i to konstruksjonstyper. Den ene er av gantry-typen, der laserhodet beveger seg langs en bjelke som en CNC-fres. Den andre er av galvo-typen, der laserhodet forblir fast, og to små speil inne i maskinen beveger seg med høy hastighet for å omdirigere strålen.
Disse to speilene er montert på galvo-motorer. Når de får strøm, avbøyes speilene med høy hastighet, noe som endrer laserens refleksjonsvinkel. Det ene speilet styrer X-aksen, det andre styrer Y-aksen. Sammen med en feltlinse fokuseres laseren på arbeidsflaten. Det er ingen mekanisk bevegelse i prosessen – et helt mønster kan tegnes på noen få hundre millisekunder.
Hastighet er galvo-maskinens største fordel. Galvo-maskiner kan merke med en hastighet på 1000 til 7000 mm/s, mens portalmachiner vanligvis kun kjører med 50 til 300 mm/s. For oppgaver som uthuling av lær, utbrenning av denim og filmskjæring – der laseren må bevege seg raskt og ofte – klarer en gantry-maskin ganske enkelt ikke å holde følge. En galvo-maskin er det riktige valget.
Hvorfor kan ikke CO₂-lasere merke metall?
CO₂-lasere opererer ved en bølgelengde på 10,6 mikrometer, i det fjerne infrarøde spekteret. Ved denne bølgelengden absorberer ikke-metalliske materialer energi ekstremt godt. Lær, stoff, tre, papir, akryl, film – deres molekylære strukturer absorberer naturlig denne bølgelengden.
Metall er det motsatte. Det reflekterer nesten all energi ved 10,6 mikron. Strålen treffer overflaten, og det meste av den spretter av. Den kan ikke trenge gjennom. Det er derfor CO₂-Lasermarkeringsmaskin | CO₂-lasergraveringsmaskiner ikke er egnet for metall. Det er ikke et spørsmål om maskinens kvalitet – det er fysikk.
Dine tre viktigste bruksområder – hva du bør være oppmerksom på
Perforering og gravering av lær
Tradisjonell stansing trekker i og river i lærfibrene, noe som fører til sprekker og krølling i kantene. Mekanisk boring har enda større begrensninger – hullstørrelsen er fast, og uregelmessige former eller tette mikroperforeringer er umulige.
Laser fungerer annerledes. Den fordamper materialet med øyeblikkelig varme, uten mekanisk trykk. Kuttkanten forsegles lett, noe som forhindrer at den fliser seg. Disse faktorene gjør laser ideell for perforering og gravering av lær.
I praksis bør du bruke lav effekt og høy hastighet på mykt skinn for å redusere varmeforvrengning. For tette mikroperforeringer bør du bruke pulserende avfyring for å hindre at det omkringliggende skinnet blir overopphetet. For semsket skinn bør du senke varmeeffekten for å unngå at overflatestrukturen brennes bort.
Både 100 W- og 150 W-maskiner kan håndtere lær. På en 100 W-maskin er det mer enn nok å stille inn effektprosenten til 30–50 %. En 150 W-maskin kan også skrus ned, men hvis du kun arbeider med lær, gir 100 W bedre valuta for pengene.
Filmskjæring
PET-, PMMA- og PI-filmer brukes mye i telefoner, skjermer og elektroniske komponenter. Nøkkelen til filmskjæring med CO₂-laser er å kontrollere den varmepåvirkede sonen. Skjærer du for fort, skilles ikke materialet. Skjærer du for sakte, smelter kanten og blir forkullet.
Ved filmskjæring med 100 W kan du kjøre med høyere hastighet og stille inn effekten på 40–60 %. Bruk gassassistanse for å minimere forkulling. En 150 W-maskin skjærer raskere, noe som gjør den egnet for filmproduksjon i store volumer. Sørg for at filmen ligger flatt før skjæring – hvis fokuset forskyves, blir skjærekvaliteten dårligere.
Burnout på denim
Burnout på denim er den mest etablerte anvendelsen av CO₂-laser i klesbransjen. En høyenergistråle treffer denimoverflaten, brenner bort garn og fordamper fargestoff for å skape effekter som «cat-whisker», «monkey-wash», «distressed» og «worn» – akkurat det du trenger.
Både 100 W og 150 W kan brukes til burnout. Forskjellen ligger i effektiviteten. En 150 W-maskin kjører raskere. For det samme mønsteret kan 150 W være 30–50 % raskere enn 100 W. Hvis du håndterer store denimordrer, er 150 W mer kostnadseffektivt. Hvis volumet er moderat, er 100 W tilstrekkelig.
Men vær forsiktig: for mye effekt brenner gjennom stoffet eller etterlater en svart, herdet kant. For lite effekt gjør at fargen ikke blir tilstrekkelig falmet. Hastighet og effekt må tilpasses og justeres sammen.
100 W vs. 150 W – hvordan velge?
Begynn med det du hovedsakelig driver med.
Hvis arbeidet ditt hovedsakelig består av perforering av lær, gravering, filmskjæring og utbrenning av denim – og ordrevolumet er moderat – er 100 W helt tilstrekkelig. En 100 W-maskin koster mindre og tjener seg inn raskere. Du trenger bare å skru ned effektprosenten i programvaren for å tilpasse den til ulike materialer.
Hvis du tar imot mange bestillinger på utbrenning av denim, trenger raskere filmskjæring eller ønsker å håndtere tykkere materialer senere, bør du velge 150 W. En 150 W-maskin har sterkere skjæreevne og høyere hastighet, men koster også mer.
En faktor til: feltlinsen. Uansett om du velger 100 W eller 150 W, er det feltlinsen som bestemmer merkeområdet. For lærstykker på 100 mm × 100 mm er en feltlinse med F=150 mm tilstrekkelig. For 200 mm × 200 mm trenger du en linse med F=275 mm. Feltlinser er valgfrie. Når du kjøper, bør du spørre hva standardkonfigurasjonen inkluderer og hvor mye en ekstra linse koster.
Tre ting du må gjøre før du kjøper
For det første: Ta med materialet ditt for å gjennomføre en prøvetest på stedet. Lær har ulik hardhet. Filmtykkelsen varierer. Denim har ulik vekt. Resultatene kan variere betydelig. Uansett hva selgeren sier, er det bedre å se det med egne øyne. Vær spesielt oppmerksom på kantkvaliteten og hastighetsforskjellene mellom 100 W og 150 W.
For det andre: Kjør maskinen kontinuerlig i to timer. Se etter effekttap eller hakking i galvoen. CO₂-laserrør er klassifisert for over 20 000 timer, men dårlig varmespredning forkorter denne levetiden dramatisk.
For det tredje: Spesifiser merkene på kjernekomponentene i kontrakten. Laserrøret, galvo-hodet og feltlinsen – alt må være spesifisert. Med samme budsjett er det langt klokere å bruke pengene på en god galvo og et godt laserrør enn å bare øke effekten.
Ofte stilte spørsmål
Er det noen forskjell mellom 100 W og 150 W når det gjelder lær?
Ikke særlig stor. Lær krever ikke full effekt. En 100 W-maskin med redusert effekt og en 150 W-maskin med redusert effekt gir lignende resultater. Forskjellen ligger i effektiviteten. 150 W kjører raskere, men hvis ordrene dine ikke haster, er 100 W nok.
Hvor tykt kan en 150 W-maskin skjære?
En 150 W CO₂-laser kan skjære i lær opptil 5–8 mm (avhengig av lærtype og hastighet) og akryl opptil 10 mm eller mer. En 100 W-maskin skjærer i lær på omtrent 3–5 mm og akryl på rundt 8 mm. Det avhenger av materialet.
Må jeg kjøpe en feltlinse separat?
Standardpakken inneholder vanligvis én feltlinse, typisk F=150 mm eller F=200 mm. Hvis du trenger et større merkeområde – for eksempel 200 mm × 200 mm eller større – må du kjøpe en linse med F=275 mm eller større separat. Når du bytter feltlinse, må brennvidden kalibreres på nytt. Spør om dette på forhånd.
Konklusjon
Valget av en CO₂-galvo-Lasermarkeringsmaskin | CO₂-lasergraveringsmaskin bygger på en enkel logikk: først materialet, deretter arbeidsområdet, så effekten. For ikke-metalliske materialer som lær, film og denim er CO₂-laser det beste valget. Både 100 W og 150 W kan håndtere disse oppgavene – forskjellen ligger i effektivitet og skjæreevne. For høyt volum og høy hastighet bør du velge 150 W. For moderat volum og kostnadskontroll er 100 W tilstrekkelig. Test med ditt faktiske materiale før du kjøper. La resultatene tale for seg selv.
Relaterte produkter: Galvo-Lasermarkeringsmaskin | CO₂-lasergraveringsmaskin · Statisk Lasermarkeringsmaskin | CO₂-lasergraveringsmaskin · RF-lasergraveringsmaskin for metall DF-980
Er du usikker på om en CO₂-galvo-laser passer til materialet ditt? Send oss opplysninger om prøven din, så forteller vi deg hvilken konfigurasjon som er best egnet.