Spetsväv är ett av de svåraste textilmaterialen att skära i. Fina mönster, täta utskärningar och ömtåliga fibrer gör traditionell stansning till en mardröm – kanterna fransar sig, fibrerna dras ut och spetsmönstret deformeras under mekanisk påfrestning. Manuell skärning är ännu värre. Det tar en hel dag att skära en komplex spetskant med hålmönster för hand, och kvaliteten blir aldrig jämn.
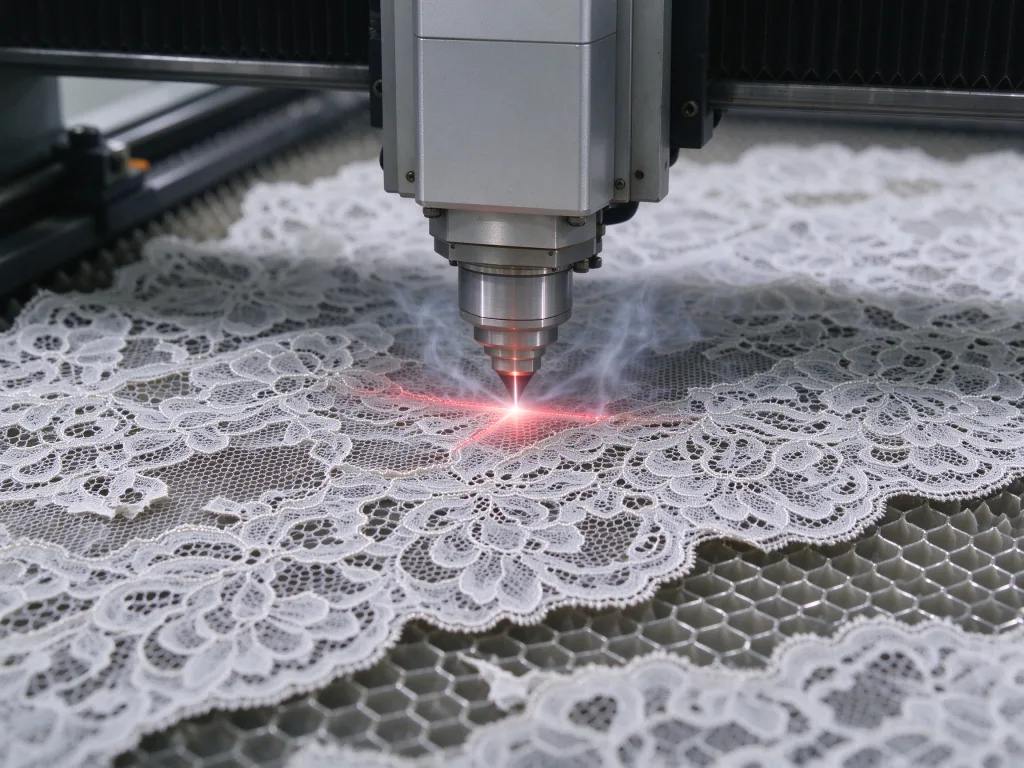
CO₂-laserskärning är den beprövade lösningen. Laserstrålen skär utan kontakt, utan mekanisk pressning, och uppnår vanligtvis en skärprecision på cirka ±0,1–0,2 mm på stabila spetsvävnader. Den hanterar de komplexa kurvorna och de utskurna detaljerna i spetskanterna perfekt. Ännu viktigare är att för syntetisk spets som polyester och nylon smälter laserens värme omedelbart fibrerna vid den skurna kanten, vilka sedan stelnar om till en slät, förseglad kant. Detta eliminerar fransning vid källan – ingen överkastning, ingen overlockning, ingen efterbearbetning.
Men spetsväv är inte bara ett enda material. Spets av polyester, nylon, bomull och elastisk spets reagerar alla olika på lasern. Fibersammansättningen avgör inställningarna för effekt och hastighet. Väljer man fel konfiguration skär man antingen inte igenom, bränner kanten eller lämnar gula brännmärken. Låt oss bryta ner urvalslogiken i fyra dimensioner: tygtyp, kärnkonfiguration, effektval och visionpositionering.
Först och främst: lär känna din spetsfiber
Fiberkompositionen i din spets är den första avgörande faktorn. Olika fibrer absorberar CO2-laserenergi i olika grad, vilket direkt avgör effektinställningarna och skärkvaliteten.
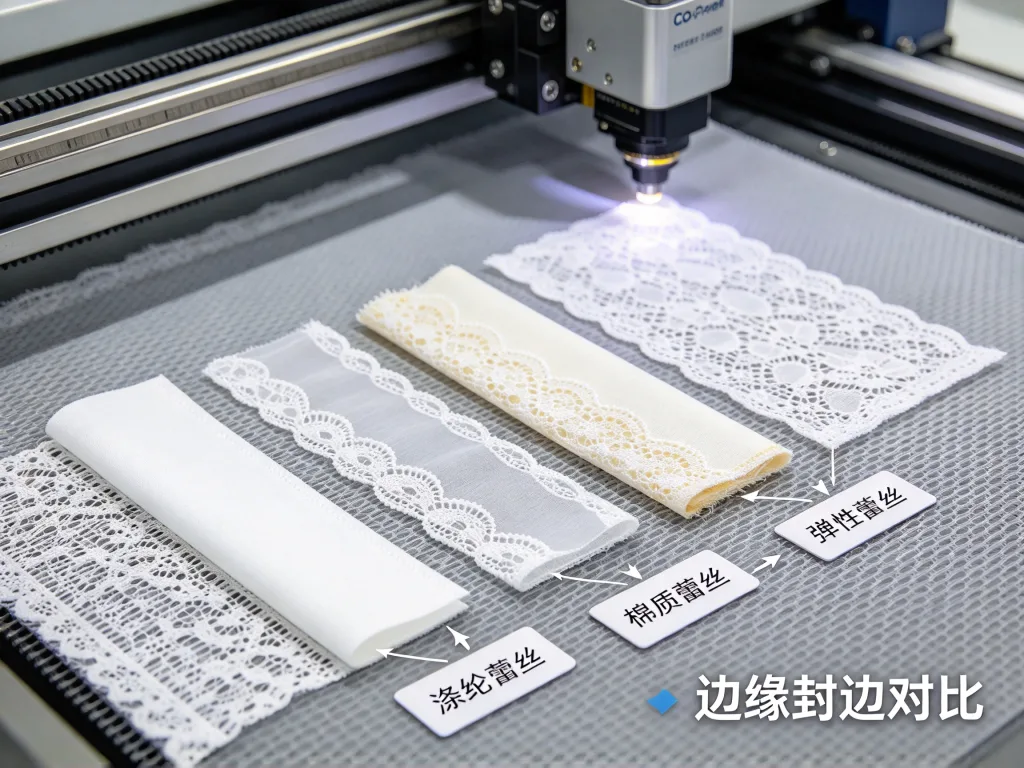
Polyesterspets är det idealiska materialet för laserskärning. Polyester är en termoplastisk fiber – lasern smälter kanten, som sedan stelnar till en slät, förseglad kant utan fransar eller lösa trådar. Effektintervall: 80 W till 130 W, beroende på spetsens täthet och tjocklek.
Nylonspets går också bra att skära med laser. Nylon reagerar bra på lasern och ger släta kanter samtidigt som mönstrets precision bevaras. Nylonspets används ofta i underkläder och stretchiga spetsvävnader. Effektintervall: 80 W till 120 W.
Bomullsspets kräver försiktighet. Bomull är en naturfiber utan smältpunkt. Lasern förseglar inte kanten – istället kan den istället förkolna och gulna. Skärning av bomullsspets kräver lägre effekt, högre hastighet och luftstöd för att minska förkolningen. Effektintervall: i allmänhet under 80 W, beroende på spetsens vikt och inställningarna. Om värmeskador fortfarande är ett problem är en Skärmaskin med oscillerande kniv | CNC-skärmaskin med vibrationskniv ett alternativ till laser.
Elastisk spets (spets som innehåller spandex) kräver särskild uppmärksamhet när det gäller värmeeffekten. Laserskärning undviker den töjning och deformation som orsakas av mekanisk skärning, men för hög effekt kan skada de elastiska fibrerna. Effektintervall: 80 W till 100 W, med korrekt kontroll av matningsspänningen.
Val av effekt: Logiken bakom 80 W till 150 W
CO₂-lasermaskiner för spetsskärning har vanligtvis en effekt på mellan 80 W och 150 W. Hur man väljer inom detta intervall beror på två faktorer: spetsens fibertyp och den dagliga produktionsvolymen.
För de flesta spetsvävnader är 100 W en säker utgångspunkt. Baserat på allmän branscherfarenhet uppnår de flesta vävnader stabila skärresultat vid en lasereffekt på 100 W. Om din spets huvudsakligen består av polyester och nylon med medelhög densitet är en 100 W CO₂-laser med RF-rör mer än tillräcklig. För kontinuerlig produktion är den höghastighetslaserskäraren för tyg det bättre valet. RF-rör ger en finare stråle än glasrör, vilket är viktigt för fina spetsmönster.
Om du främst skär broderad spets med hög densitet, brudspets eller spets med tjockare fibrer bör du överväga 130 W till 150 W. Högre effekt gör att du kan skära snabbare samtidigt som du säkerställer fullständig genomträngning, men var försiktig – för hög effekt kan orsaka gulnande kanter eller en förstorad värmepåverkad zon.
Om din dagliga volym överstiger 200 kvadratmeter spets, välj en industriell modell på 150 W eller mer med asynkron skärning med dubbla huvuden. Två laserhuvuden rör sig oberoende av varandra, vilket förbättrar effektiviteten med upp till 50 % jämfört med maskiner med ett enda huvud, beroende på mönsterlayout och skärväg.
Högre effekt är inte alltid bättre. För tunna spetsar och elastiska spetsar kan för hög effekt faktiskt bränna kanterna. En 100 W-maskin som körs på 40–60 % effekt på tunna spetsar ger dig bättre kontroll än en 150 W-maskin som körs på full effekt.
Visionpositionering: Spetsskärningens ”ögon”
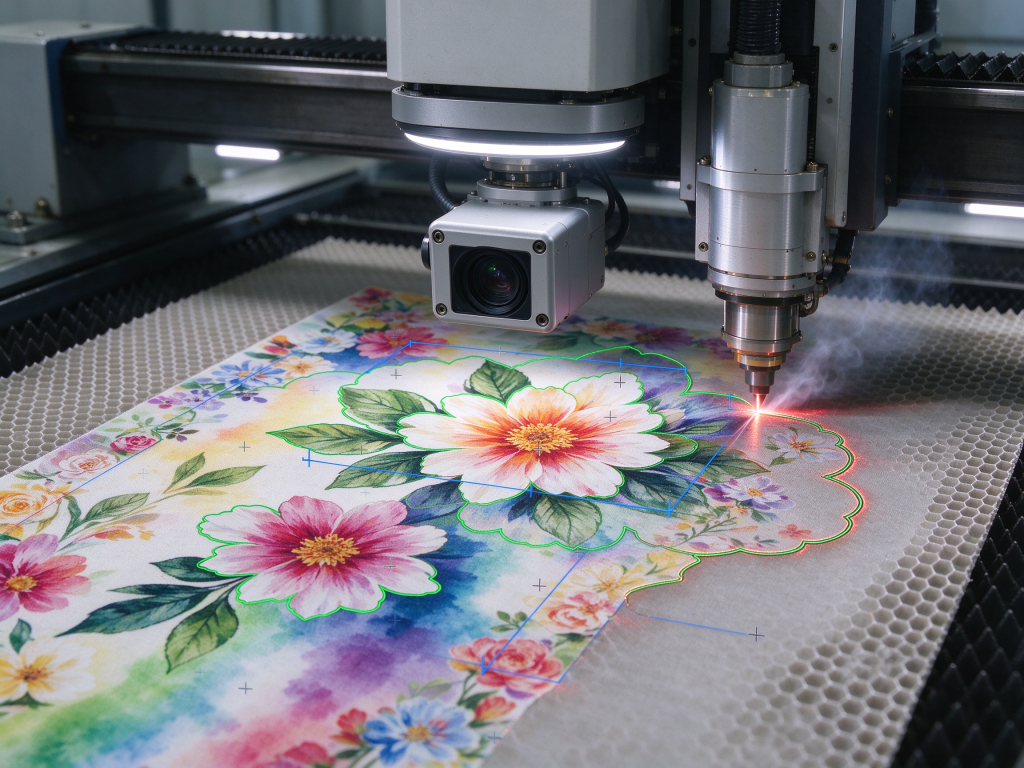
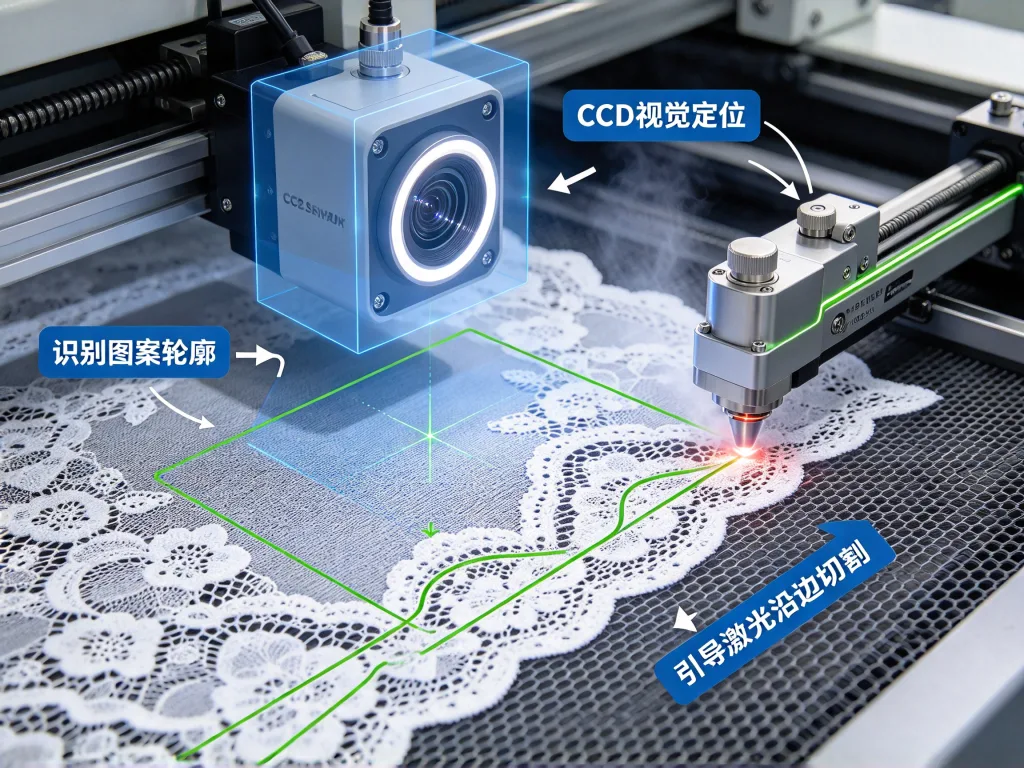
Spetsvävnader innebär en unik utmaning: mönstren är oregelbundna. Vågiga kanter, ihåliga mönster, broderade motiv – varje sektion har en annan form och position. Om du använder en fast skärväg kommer spetsmönstret att hamna fel.
Det är här visionpositioneringssystemen kommer in. En kamera avbildar spetsvävnaden före skärningen, identifierar spetsmönstrets faktiska kontur och justerar dynamiskt laserskärbanan så att den följer mönsterkanten exakt. För mönstrad spets – tryckt spets, broderad spets, jacquardspets – är visionpositionering praktiskt taget oumbärlig. Se Laserskärmaskin | Laserskärareen med panoramavision och vår guide till exakt skärning av tryckta tyger.
Precisionen hos bildbehandlingssystemet påverkar direkt skärkvaliteten. Dagens vanligaste system uppnår vanligtvis en positioneringsnoggrannhet på cirka ±0,1–0,2 mm, beroende på material, kalibrering och maskinkonfiguration. I kombination med specialiserade algoritmer för igenkänning av spetskanter kan de exakt extrahera spetsens komplexa kurvor och utskurna mönster. Om dina spetsprodukter är brudspetsar eller spetsar till underkläder – kategorier där det inte finns något utrymme för fel i mönsterinriktningen – kan du inte hoppa över bildbehandlingssystemet.
Dessutom är kontrollen av matningsspänningen avgörande för elastisk spets och genomskinlig spets. Tyg som skärs under spänning krymper tillbaka efter skärningen, vilket orsakar måttavvikelser. En matningsmekanism med sluten spänningsreglering minskar detta problem effektivt.
Matningsmetod: Rulle-till-rulle eller transportband
Spetsväv levereras vanligtvis i rullar, så matningsmetoden påverkar direkt produktionseffektiviteten och kontinuiteten.
Rulle-till-rulle-matning matar spets direkt från textilrullen, vilket möjliggör kontinuerlig produktion. För kontinuerlig rullproduktion kan den automatiskt matande Laserskärmaskin | Laserskärareen upprätthålla en stabil spänning och oavbruten matning. Detta är idealiskt för spetsproduktionslinjer och stora klädfabriker. Det kräver stabil kontroll av matningsspänningen för att förhindra att spetsen glider eller sträcks ut under skärningen.
Matning via transportband använder ett banddrivet arbetsbord för att transportera spetsvävnaden genom skärområdet. Denna konfiguration passar broderade spetsbitar och flerskiktade spetsbitar som kräver stabil positionering.
Om dina spetsbeställningar främst består av rullar i stora volymer, välj rulle-till-rulle. Om dina beställningar främst består av skurna bitar och lappar, välj transportband. Om din spets behöver skäras och sedan spolas upp automatiskt, lägg till ett automatiskt uppspolningssystem.
Budgetfördelning: Konfigurationsskillnader efter nivå
Priserna på Laserskärmaskin | Laserskärareer för spets varierar kraftigt. Statiska arbetsbordsmodeller i instegsklassen (arbetsbordsstorlek 1300×900 mm) kostar ungefär 4 500–8 500 dollar och är lämpliga för bearbetning av spetsbitar i små serier. Modellerna i mellanklassen med transportband, automatisk matning och CCD-kamera kostar ungefär 15 000 till 28 000 dollar och är lämpliga för skärning av spets i serier på klädfabriker. Högklassiga system med dubbla skärhuvuden och integrerad bildbehandling, utrustade med RF-lasrar med metallrör och högupplöst CCD-kamera, kan kosta över 55 000 dollar och är lämpliga för högprecisionsproduktion av spets i stora volymer. Priserna är endast vägledande och varierar beroende på konfiguration, spänning, frakt, tullar och destination.
För spetsarbete i mindre volymer räcker det ofta med en standard CO₂-laserskärare för tyg. För större produktion bör du prioritera investeringar i tre saker: lasertyp (RF-rör framför glasrör), bildbaserat positioneringssystem (viktigt för mönstrad spets) och matningssystem (rulle-till-rulle framför statiskt bord). Effekten kan väljas utifrån din spets typ och volymbehov – det finns ingen anledning att jaga den högsta siffran.
Vanliga frågor
Kommer CO2-laserskärning att bränna spetsen?
Spetsar av polyester och nylon: nej. Lasern smälter omedelbart och stelnar kanten till en slät försegling – detta är den största fördelen med laserskärning av spetsar. Bomullsspetsar kräver särskild uppmärksamhet eftersom bomullsfibrer inte har någon smältpunkt. Felaktiga laserinställningar kan orsaka förkolning och gulning av kanterna. Skärning av bomullsspets kräver lägre effekt, högre hastighet och luftstöd.
Behöver laserskurna spetsar efterbearbetas?
För syntetisk spets (polyester, nylon, elastisk spets): nej. Laserskärningen förseglar kanten samtidigt, så spetsen kan sys direkt – ingen överkastning eller överkastningssöm behövs. För bomullsspets kan en mindre kantarbetning krävas, men det är betydligt bättre än den fransning som orsakas av traditionell stansning.
Hur mycket kostar en Laserskärmaskin | Laserskärare för spets?
Enklare modeller med fast bord: 4 500–8 500 dollar, lämpliga för små serier av spetsar. Mellanklassmodeller med transportband, CCD-kamerasystem och automatisk matning: 15 000–28 000 dollar, lämpliga för serieproduktion i klädfabriker. Avancerade system med dubbla skärhuvuden och integrerad bildbehandling: över 55 000 dollar, för högprecisionsapplikationer med stora volymer. Prisskillnaderna beror främst på lasertyp (glas vs RF-rör), bildbehandlingssystemets konfiguration och matningsmetod.
Behöver en laserskärare för spets ett rökutsugssystem?
Ja. Laserskärning av spets ger upphov till rök och lukt, särskilt vid skärning av syntetisk spets. Maskinen måste vara utrustad med en rökutsugsenhet eller ett anslutningsställe för centralt dammutsug för att hålla arbetsmiljön ren och uppfylla miljöbestämmelserna.
Slutsats
Den centrala logiken för att välja en CO₂-laser för spetsväv är: fiberns sammansättning avgör effekten, mönsterkraven avgör bildbehandlingssystemet och produktionsvolymen avgör matningsmetoden. Spets av polyester och nylon passar bäst för laserskärning – börja med ett 100 W RF-rör, lägg till CCD-bildpositionering för kantföljande skärning och använd rulle-till-rulle-matning för kontinuerlig produktion. Bomullsspets kräver lägre effekt och luftstöd. Innan du köper, ta med ditt spetsmaterial till en leverantör för ett provtest på plats. Kontrollera kantförseglingen, skärprecisionen och hastigheten mot dina produktkrav. Kontakta vårt team för att boka ett provskärningstest av spets. Låt resultaten tala för sig själva – oavsett hur bra specifikationsbladet ser ut, går inget upp mot att se den skurna spetskanten med egna ögon.