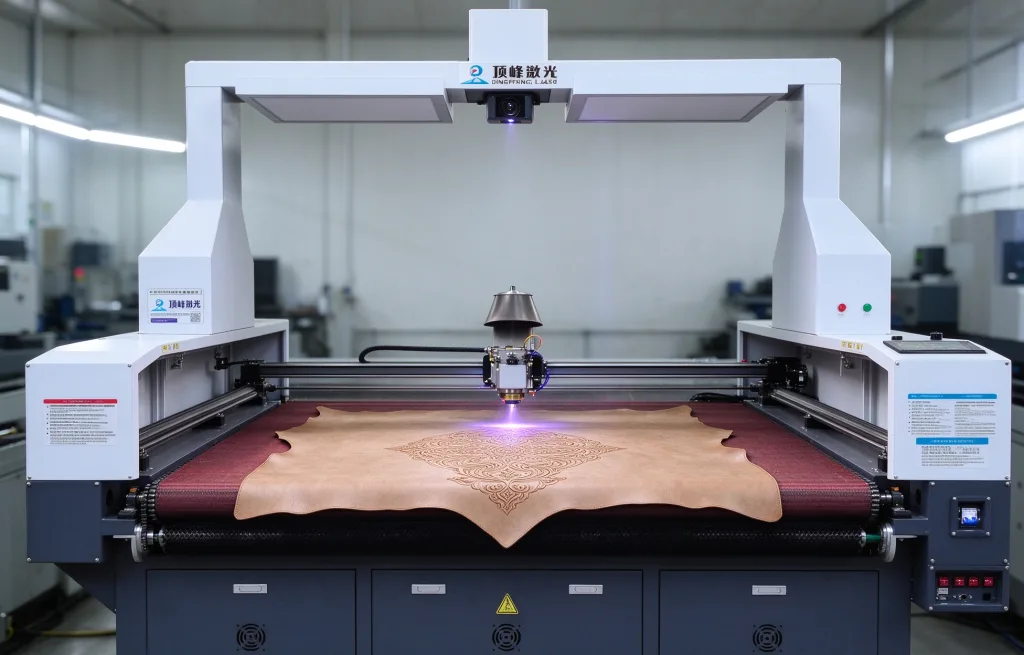
Hvis du arbejder med lædervarer, fodtøj eller denimtøj, har du sikkert set denne maskine før: et stykke læder lægges ned, laserhovedet summer i et par sekunder, og der stanses en række åndbare huller – uden sorte kanter. Det er endnu mere imponerende med denim: Det tager kun få sekunder at brænde en »cat-whisker«- eller slidt-effekt ind, som før krævede snesevis af manuelle gennemløb. Det er en CO2-galvo-Lasermærkningsmaskine | CO₂-lasergraveringsmaskine.
Men når mange køber en, er det første spørgsmål, de stiller: »Hvor mange watt?« Det er det forkerte spørgsmål. Watt-effekten bestemmer kun hastighed og dybde. Den afgør ikke, om maskinen overhovedet kan mærke dit materiale. Det, der virkelig afgør det, er, om laserens bølgelængde passer til materialet.
Galvo vs. Gantry – hvad er den egentlige forskel?
Lasermærkningsmaskine | CO₂-lasergraveringsmaskiner findes i to konstruktionstyper. Den ene er af gantry-typen, hvor laserhovedet bevæger sig langs en bjælke ligesom en CNC-fræser. Den anden er af galvo-typen, hvor laserhovedet forbliver fast, og to små spejle indeni bevæger sig med høj hastighed for at omdirigere strålen.
Disse to spejle er monteret på galvo-motorer. Når de aktiveres, afbøjes spejlene med høj hastighed, hvilket ændrer laserens refleksionsvinkel. Det ene spejl styrer X-aksen, det andet styrer Y-aksen. Sammen med en feltlinse fokuseres laseren på arbejdsfladen. Der er ingen mekanisk bevægelse i processen – et fuldt mønster kan tegnes på få hundrede millisekunder.
Hastigheden er galvo-maskinens største fordel. Galvo-maskiner kan markere med hastigheder på 1.000 til 7.000 mm/s, mens portalmachiner typisk kun kører med 50 til 300 mm/s. Til opgaver som udhuling af læder, udbrænding af denim og filmskæring – hvor laseren skal bevæge sig hurtigt og hyppigt – kan en gantry-maskine simpelthen ikke følge med. En galvo-maskine er det rigtige valg.
Hvorfor kan CO₂-lasere ikke mærke metal?
CO₂-lasere arbejder ved en bølgelængde på 10,6 mikrometer i det fjerne infrarøde område. Ved denne bølgelængde absorberer ikke-metalliske materialer energi ekstremt godt. Læder, stof, træ, papir, akryl og film – deres molekylære strukturer absorberer naturligt denne bølgelængde.
Metal er det modsatte. Det reflekterer næsten al energi ved 10,6 mikron. Strålen rammer overfladen, og det meste af den springer tilbage. Den kan ikke trænge igennem. Derfor er CO2-Lasermærkningsmaskine | CO₂-lasergraveringsmaskiner ikke egnede til metal. Det er ikke et spørgsmål om maskinens kvalitet – det er fysik.
Dine tre vigtigste anvendelsesområder – hvad du skal være opmærksom på
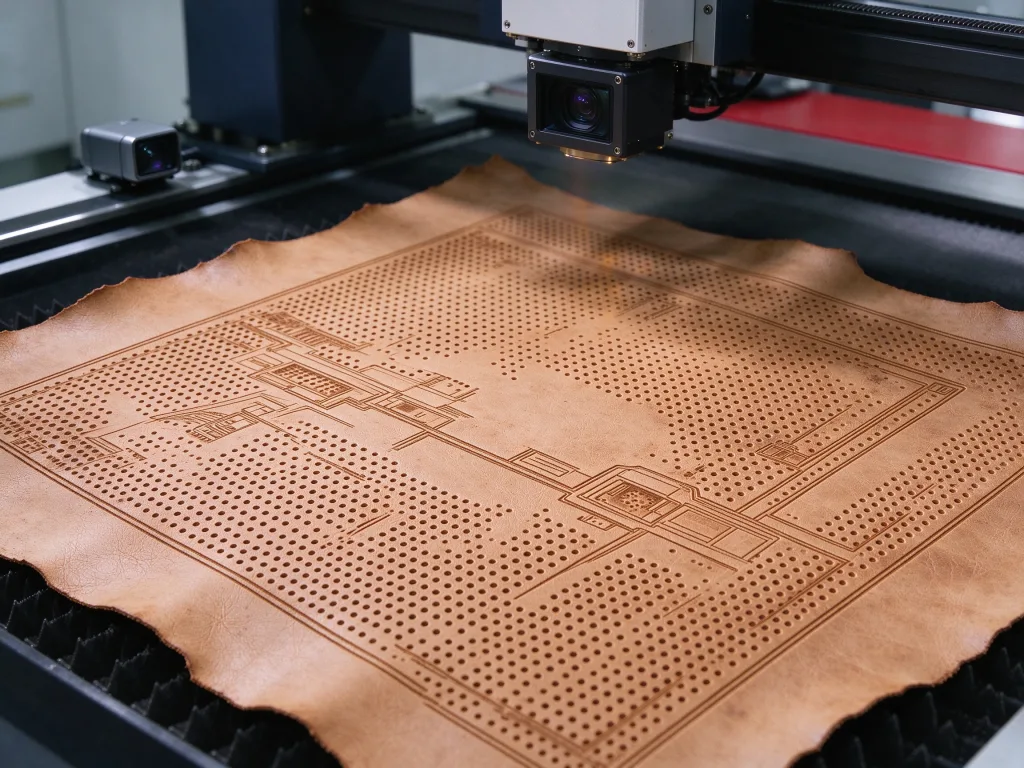
Perforering og gravering af læder
Traditionel stansning trækker i og river læderfibrene, hvilket forårsager revner og krølning i kanterne. Mekanisk boring er endnu mere begrænset – hulstørrelsen er fast, og uregelmæssige former eller tætte mikroperforeringer er umulige.
Laseren fungerer anderledes. Den fordamper materialet med øjeblikkelig varme uden mekanisk sammenpresning. Skærekanten forsegles let, hvilket forhindrer, at den flosser. Disse faktorer gør laseren ideel til perforering og gravering af læder.
I praksis skal du bruge lav effekt og høj hastighed til blødt læder for at reducere varmeforvridning. Til tætte mikroperforeringer skal du bruge pulserende affyring for at forhindre, at det omgivende læder bliver overophedet. Til ruskind skal du sænke varmeeffekten for at undgå at brænde overfladestrukturen væk.
Både 100 W- og 150 W-maskiner kan håndtere læder. På en 100 W-maskine skal du indstille effektprocenten til 30 %–50 %, og det er mere end nok. En 150 W-maskine kan også indstilles til lavere effekt, men hvis du udelukkende arbejder med læder, giver 100 W bedre værdi for pengene.
Filmskæring
PET-, PMMA- og PI-film anvendes i vid udstrækning i telefoner, skærme og elektroniske komponenter. Nøglen til filmskæring med CO₂-laser er at kontrollere den varmepåvirkede zone. Skærer man for hurtigt, adskilles materialet ikke. Skærer man for langsomt, smelter kanten og bliver forkullet.
Ved filmskæring med 100 W kan du køre med højere hastighed og indstille effekten til 40–60 %. Brug gasassistance for at minimere forkullingen. En 150 W-maskine skærer hurtigere, hvilket gør den velegnet til filmproduktion i store mængder. Sørg for, at filmen ligger fladt, før du skærer – hvis fokus forskydes, forringes skærekvaliteten.
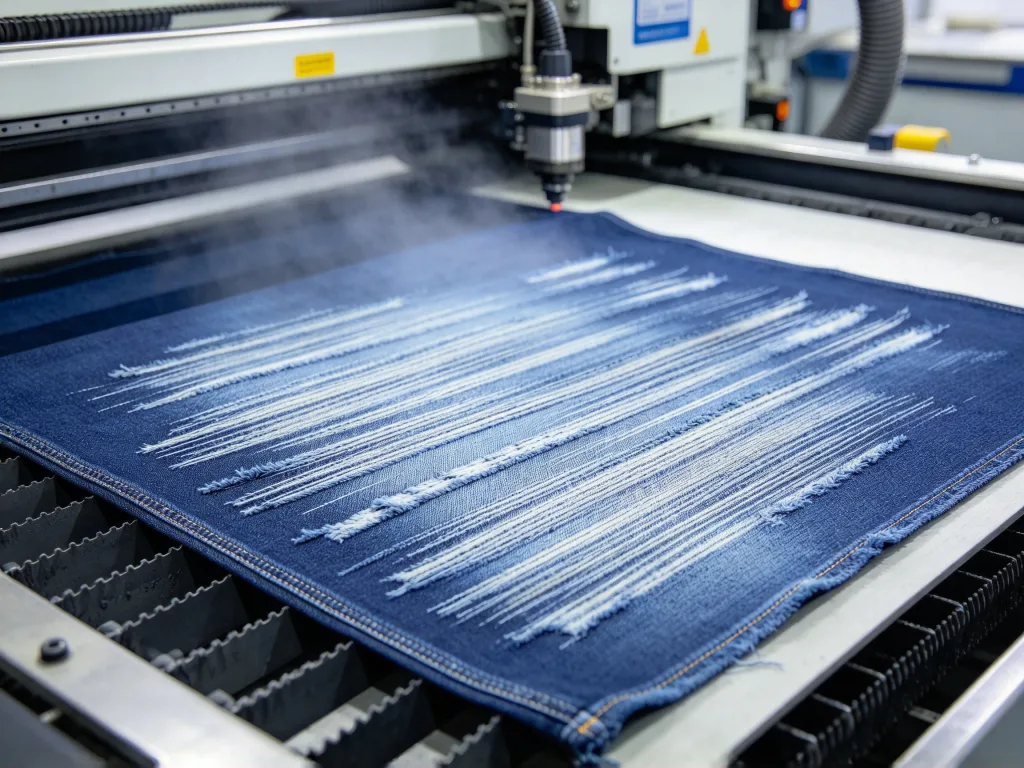
Denim-burnout
Denim-burnout er den mest etablerede anvendelse af CO2-laser inden for beklædning. En højenergistråle rammer denimoverfladen, brænder garnet væk og fordamper farvestoffet for at skabe cat-whisker-, monkey-wash-, distressed- og slidte effekter – alt efter behov.
Både 100 W og 150 W kan udføre burnout. Forskellen ligger i effektiviteten. En 150 W-maskine kører hurtigere. For det samme mønster kan 150 W være 30–50 % hurtigere end 100 W. Hvis du håndterer store denimordrer, er 150 W mere omkostningseffektivt. Hvis mængden er moderat, er 100 W tilstrækkeligt.
Men vær forsigtig: for høj effekt brænder igennem stoffet eller efterlader en sort, hærdet kant. For lav effekt giver en utilstrækkelig falmning af farven. Hastighed og effekt skal afstemmes og justeres i forhold til hinanden.
100 W vs. 150 W – hvordan vælger man?
Start med det, du primært beskæftiger dig med.
Hvis dit arbejde hovedsageligt består af perforering af læder, gravering, filmskæring og denim-burnout – og ordremængden er moderat – er 100 W helt tilstrækkeligt. En 100 W-maskine koster mindre og tjener sig hurtigere ind. Du skal blot skrue ned for effektprocenten i softwaren for at tilpasse den til forskellige materialer.
Hvis du påtager dig mange ordrer på udbrænding af denim, har brug for hurtigere filmskæring eller på sigt ønsker at arbejde med tykkere materialer, skal du vælge 150 W. En 150 W-maskine har større skærekapacitet og højere hastighed, men den koster også mere.
En faktor mere: feltlinsen. Uanset om det er 100 W eller 150 W, bestemmer feltlinsen markeringsområdet. Til læderstykker på 100 mm × 100 mm er en feltlinse med F=150 mm tilstrækkelig. Til 200 mm × 200 mm skal du bruge en linse med F=275 mm. Feltlinser er valgfri. Når du køber, skal du spørge, hvad standardkonfigurationen indeholder, og hvor meget en ekstra linse koster.
Tre ting, du skal gøre, før du køber
For det første skal du medbringe dit materiale til en prøvetest på stedet. Læderets hårdhed varierer. Filmtykkelsen varierer. Denimvægt varierer. Resultaterne kan variere betydeligt. Uanset hvad sælgeren siger, er det bedre at se det med egne øjne. Vær særlig opmærksom på kantkvaliteten og hastighedsforskellene mellem 100 W og 150 W.
For det andet skal du lade maskinen køre uafbrudt i to timer. Vær opmærksom på eventuel effektnedgang eller hakken i galvoen. CO2-laserrør er klassificeret til over 20.000 timer, men dårlig varmeafledning forkorter denne levetid dramatisk.
For det tredje skal du specificere mærkerne på de centrale komponenter i kontrakten. Laserrøret, galvo-hovedet og feltlinsen – det hele skal være angivet. For det samme budget er det langt klogere at investere i en god galvo og et godt laserrør end blot at øge watt-styrken.
Ofte stillede spørgsmål
Er der en forskel mellem 100 W og 150 W til læder?
Ikke meget. Læder kræver ikke fuld effekt. En 100 W-maskine indstillet på lavere effekt og en 150 W-maskine indstillet på lavere effekt giver lignende resultater. Forskellen ligger i effektiviteten. 150 W kører hurtigere, men hvis dine ordrer ikke haster, er 100 W nok.
Hvor tykt kan en 150 W-maskine skære?
En 150 W CO2-laser kan skære læder op til 5–8 mm (afhængigt af lædertype og hastighed) og akryl op til 10 mm eller mere. En 100 W-maskine skærer læder i ca. 3–5 mm og akryl i ca. 8 mm. Det afhænger af materialet.
Skal jeg købe en feltlinse separat?
Standardpakken indeholder normalt én feltlinse, typisk F=150 mm eller F=200 mm. Hvis du har brug for et større markeringsområde – f.eks. 200 mm × 200 mm eller større – skal du købe en linse med F=275 mm eller større separat. Udskiftning af feltlinsen kræver en ny kalibrering af brændvidden. Spørg om dette på forhånd.
Konklusion
Valget af en CO2-galvo-lasermarkeringsmaskine bygger på en enkel logik: først materialet, derefter arbejdsområdet og til sidst effekten. Til ikke-metalliske materialer som læder, film og denim er CO2-laseren det bedste valg. Både 100 W og 150 W kan klare disse opgaver – forskellen ligger i effektiviteten og skæreevnen. Vælg 150 W til store mængder og høj hastighed. Til moderate mængder og omkostningskontrol er 100 W tilstrækkeligt. Test med dit faktiske materiale, inden du køber. Lad resultaterne tale for sig selv.
Relaterede produkter: Galvo-Lasermærkningsmaskine | CO₂-lasergraveringsmaskine · Statisk Lasermærkningsmaskine | CO₂-lasergraveringsmaskine · RF-lasergraveringsmaskine til metal DF-980
Er du i tvivl om, hvorvidt en CO2-galvo-laser passer til dit materiale? Send os oplysninger om din prøve, så fortæller vi dig, hvilken konfiguration der er den bedste løsning.