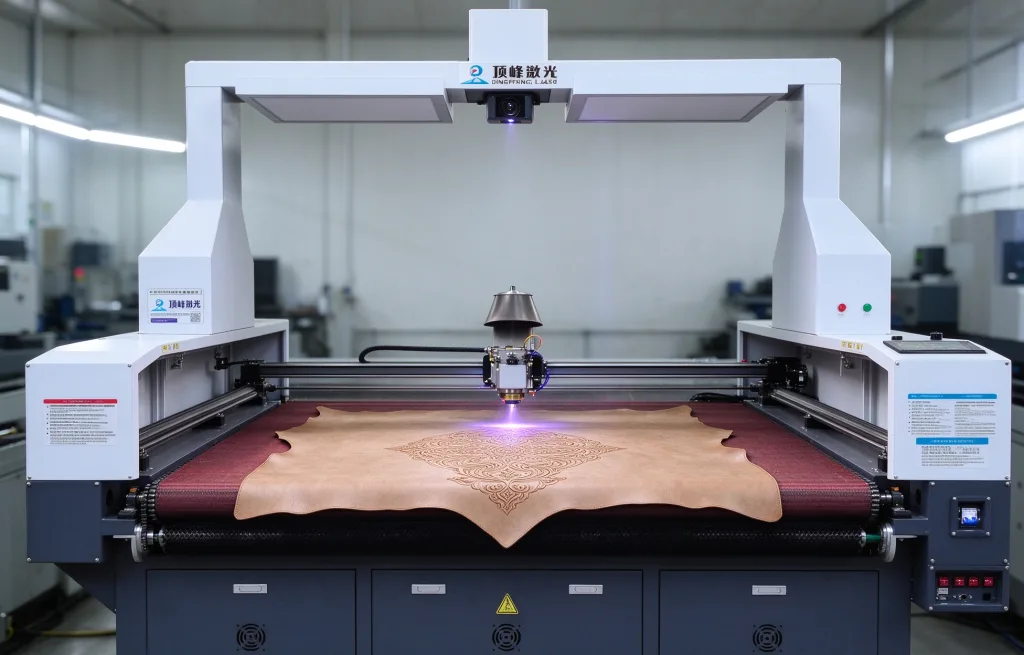
Om du arbetar med lädervaror, skor eller denimkläder har du förmodligen sett den här maskinen förut: ett läderstycke läggs in, laserhuvudet surrar i några sekunder och en rad andningsbara hål stansas ut – utan svarta kanter. Det är ännu mer imponerande med denim: det tar bara några sekunder att bränna in en ”cat-whisker”-effekt eller en sliten look som tidigare krävde dussintals manuella arbetsmoment. Det är en CO2-galvanometerLasermärkningsmaskin | CO₂-lasergraveringsmaskin.
Men när många köper en sådan maskin är den första frågan de ställer: ”Hur många watt?” Det är fel fråga. Effekten i watt avgör endast hastighet och djup. Den avgör inte om maskinen överhuvudtaget kan märka ditt material. Det som verkligen avgör det är om laservåglängden passar materialet.
Galvo vs. Gantry – vad är den verkliga skillnaden?
Lasermärkningsmaskin | CO₂-lasergraveringsmaskiner finns i två konstruktionstyper. Den ena är av gantry-typ, där laserhuvudet rör sig längs en balk precis som en CNC-fräs. Den andra är av galvo-typ, där laserhuvudet förblir fast och två små speglar inuti rör sig med hög hastighet för att omdirigera strålen.
Dessa två speglar är monterade på galvo-motorer. När de drivs avstrålar speglarna med hög hastighet och ändrar därmed laserens reflektionsvinkel. En spegel hanterar X-axeln, den andra hanterar Y-axeln. Tillsammans med en fältlins fokuseras lasern på arbetsytan. Det förekommer ingen mekanisk rörelse i processen – ett helt mönster kan ritas på några hundra millisekunder.
Hastigheten är galvo-maskinens största fördel. Galvo-maskiner kan märka med hastigheter på 1 000 till 7 000 mm/s, medan portalkranmaskiner vanligtvis endast arbetar med 50 till 300 mm/s. För uppgifter som uthåling i läder, utbränning av denim och filmskärning – där lasern måste röra sig snabbt och ofta – kan en gantry-maskin helt enkelt inte hänga med. En galvo-maskin är det rätta valet.
Varför kan inte CO₂-lasrar märka metall?
CO₂-lasrar arbetar med en våglängd på 10,6 mikrometer, i det fjärran infraröda spektrumet. Vid denna våglängd absorberar icke-metalliska material energi extremt väl. Läder, tyg, trä, papper, akryl, film – deras molekylstrukturer absorberar naturligt denna våglängd.
Metall är raka motsatsen. Den reflekterar nästan all energi vid 10,6 mikrometer. Strålen träffar ytan, och det mesta studsar tillbaka. Den kan inte tränga igenom. Det är därför CO₂-Lasermärkningsmaskin | CO₂-lasergraveringsmaskiner inte är lämpliga för metall. Det handlar inte om maskinens kvalitet – det är fysik.
Dina tre huvudsakliga tillämpningar – vad du bör tänka på
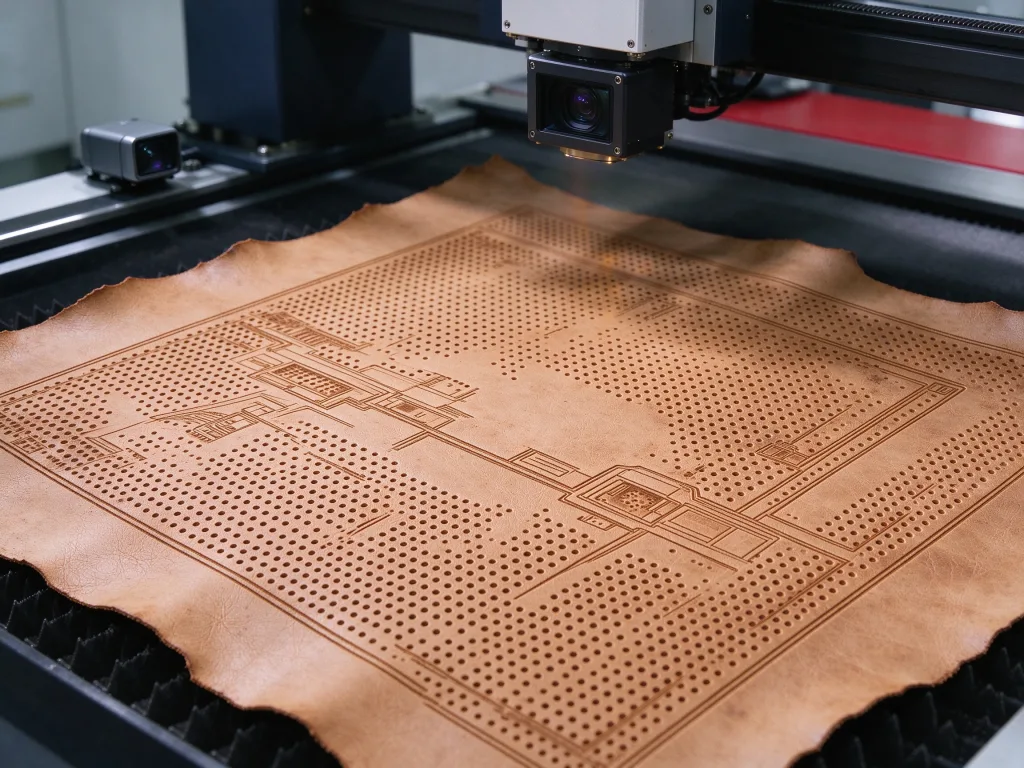
Perforering och gravering av läder
Traditionell stansning drar i och sliter sönder läderfibrerna, vilket orsakar sprickor och krökning i kanterna. Mekanisk borrning är ännu mer begränsad – hålstorleken är fast, och oregelbundna former eller täta mikroperforeringar är omöjliga.
Laser fungerar annorlunda. Den förångar materialet med omedelbar värme, utan mekanisk pressning. Skärkanten förseglas något, vilket förhindrar att den fransar sig. Dessa faktorer gör lasern idealisk för perforering och gravering av läder.
I praktiken bör du använda låg effekt och hög hastighet för mjukt läder för att minska värmeförvrängning. För täta mikroperforeringar bör du använda pulsad avfyrning för att förhindra att det omgivande lädret överhettas. För mocka bör du sänka värmeeffekten för att undvika att ytstrukturen bränns bort.
Både 100 W- och 150 W-maskiner klarar läder. På en 100 W-maskin räcker det mer än väl att ställa in effektprocenten på 30–50 %. En 150 W-maskin kan också ställas in på lägre effekt, men om du enbart arbetar med läder ger 100 W bättre valuta för pengarna.
Filmskärning
PET-, PMMA- och PI-filmer används i stor utsträckning i telefoner, skärmar och elektroniska komponenter. Nyckeln till filmskärning med CO₂-laser är att kontrollera den värmepåverkade zonen. Skär man för snabbt separeras inte materialet. Skär man för långsamt smälter kanten och förkolnas.
Vid filmskärning med 100 W kan du köra med högre hastighet och ställa in effekten på 40–60 %. Använd gasassistans för att minimera förkolningen. En 150 W-maskin skär snabbare, vilket gör den lämplig för filmproduktion i stora volymer. Se till att filmen ligger plant innan du skär – om fokus förskjuts försämras skärkvaliteten.
Burnout på denim
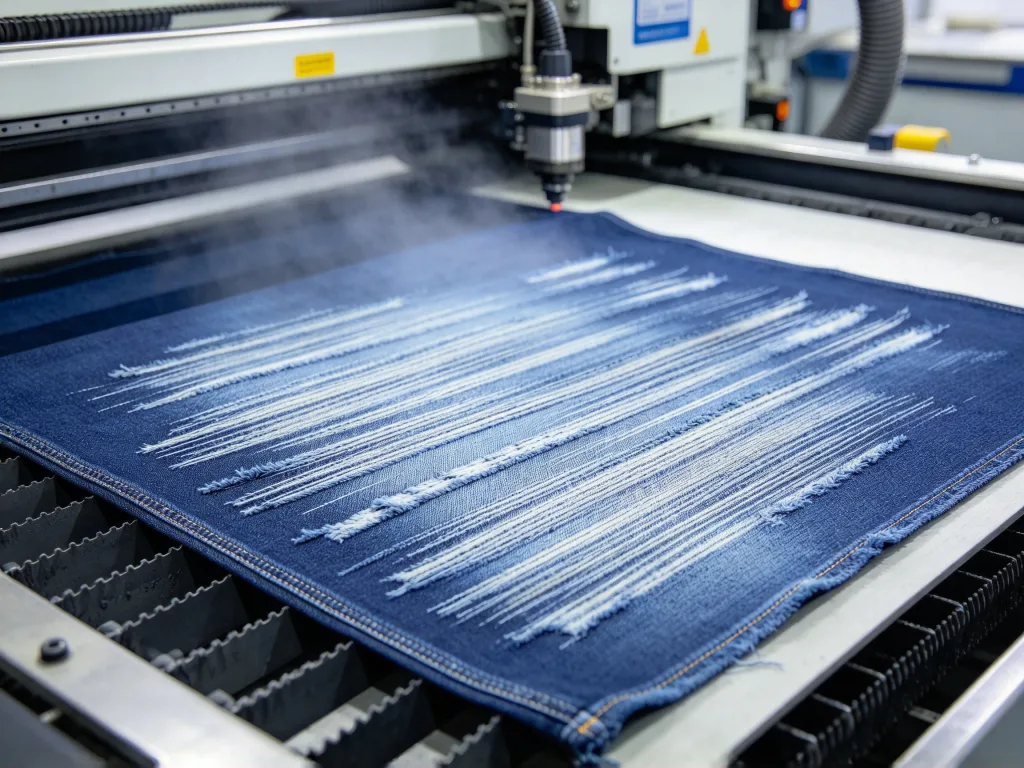
Burnout på denim är den mest etablerade CO2-lasertillämpningen inom klädbranschen. En högenergistråle träffar denimyta, bränner bort garn och förångar färg för att skapa effekter som ”cat-whisker”, ”monkey-wash”, slitna och använda utseenden – precis vad du behöver.
Både 100 W och 150 W klarar burnout. Skillnaden ligger i effektiviteten. En 150 W-maskin arbetar snabbare. För samma mönster kan 150 W vara 30–50 % snabbare än 100 W. Om du hanterar stora denimorder är 150 W mer kostnadseffektivt. Om volymen är måttlig räcker det med 100 W.
Men var försiktig: för hög effekt bränner igenom tyget eller lämnar en svart, härdad kant. För låg effekt gör att färgen inte bleks tillräckligt. Hastighet och effekt måste anpassas och justeras tillsammans.
100 W eller 150 W – hur väljer man?
Utgå från vad du huvudsakligen sysslar med.
Om ditt arbete främst består av perforering av läder, gravering, filmskärning och utbränning av denim – och ordervolymen är måttlig – räcker 100 W fullt ut. En 100 W-maskin kostar mindre och betalar sig snabbare. Du ställer helt enkelt in en lägre effektprocent i programvaran för att anpassa den till olika material.
Om du tar emot många beställningar på utbränning av denim, behöver snabbare filmskärning eller vill kunna bearbeta tjockare material i framtiden, välj 150 W. En 150 W-maskin har bättre skärförmåga och högre hastighet, men kostar också mer.
Ytterligare en faktor: fältlinsen. Oavsett om det är 100 W eller 150 W är det fältlinsen som avgör märkningsområdet. För läderbitar på 100 mm × 100 mm räcker det med ett fältlins med F=150 mm. För 200 mm × 200 mm behöver du ett fältlins med F=275 mm. Fältlinser är tillval. Fråga vid köpet vad som ingår i standardkonfigurationen och hur mycket ett extra fältlins kostar.
Tre saker du måste göra innan du köper
För det första, ta med ditt material för ett provtest på plats. Lädrets hårdhet varierar. Filmens tjocklek varierar. Denimens vikt varierar. Resultaten skiljer sig avsevärt åt. Oavsett vad säljaren säger är det bättre att se det med egna ögon. Lägg särskild uppmärksamhet på kantkvaliteten och hastighetsskillnaderna mellan 100 W och 150 W.
För det andra: kör maskinen kontinuerligt i två timmar. Håll utkik efter effektförlust eller hackande galvo. CO2-laserrör är klassade för över 20 000 timmar, men dålig värmeavledning förkortar den livslängden dramatiskt.
För det tredje: specificera märkena på nyckelkomponenterna i avtalet. Laserröret, galvohuvudet och fältlinsen – alla måste anges. För samma budget är det betydligt klokare att satsa på ett bra galvo och ett bra laserrör än att bara öka effekten.
Vanliga frågor
Är det någon skillnad mellan 100 W och 150 W för läder?
Inte särskilt stor. Läder kräver inte full effekt. En 100 W-maskin med nedreglerad effekt och en 150 W-maskin med nedreglerad effekt ger liknande resultat. Skillnaden ligger i effektiviteten. 150 W arbetar snabbare, men om dina beställningar inte är brådskande räcker det med 100 W.
Hur tjockt kan en 150 W-maskin skära?
En 150 W CO2-laser kan skära läder upp till 5–8 mm (beroende på lädertyp och hastighet) och akryl upp till 10 mm eller mer. En 100 W-maskin skär läder på ungefär 3–5 mm och akryl på cirka 8 mm. Det beror på materialet.
Måste jag köpa en fältlins separat?
Standardpaketet innehåller vanligtvis en fältlins, oftast F=150 mm eller F=200 mm. Om du behöver ett större märkningsområde – till exempel 200 mm × 200 mm eller större – måste du köpa en lins med F=275 mm eller större separat. Att byta fältlins kräver omkalibrering av brännvidden. Fråga om detta i förväg.
Slutsats
Valet av en CO₂-galvo-Lasermärkningsmaskin | CO₂-lasergraveringsmaskin bygger på en enkel logik: först materialet, sedan arbetsområdet och därefter effekten. För icke-metalliska material som läder, film och denim är CO₂-laser det bästa valet. Både 100 W och 150 W klarar dessa uppgifter – skillnaden ligger i effektivitet och skärförmåga. För stora volymer och hög hastighet, välj 150 W. För måttliga volymer och kostnadskontroll räcker 100 W. Testa med ditt faktiska material innan du köper. Låt resultaten tala för sig själva.
Relaterade produkter: Galvo-Lasermärkningsmaskin | CO₂-lasergraveringsmaskin · Statisk Lasermärkningsmaskin | CO₂-lasergraveringsmaskin · RF-lasergraveringsmaskin för metall DF-980
Är du osäker på om en CO2-galvo-laser passar ditt material? Skicka oss information om ditt prov så berättar vi vilken konfiguration som är lämpligast.