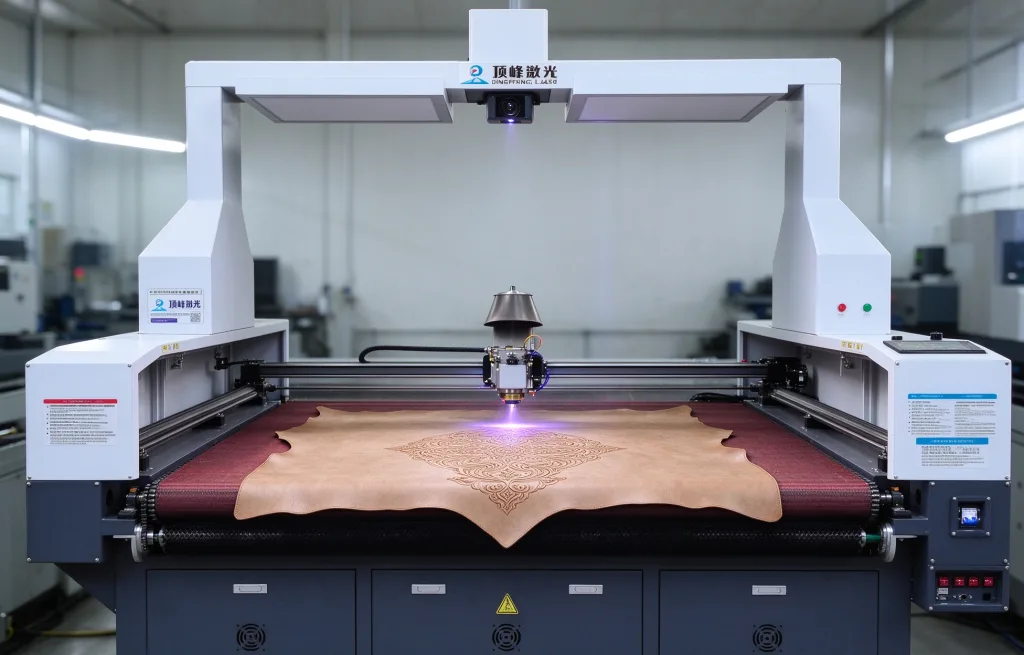
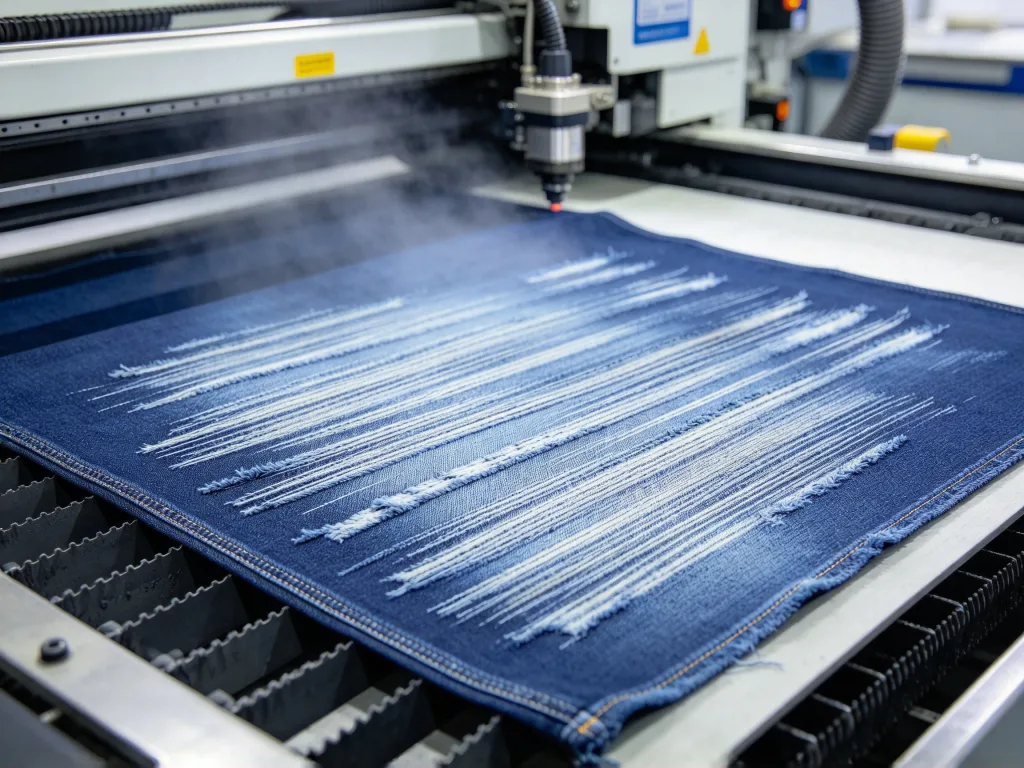
Če delate v industriji usnjenih izdelkov, obutve ali oblačil iz džinsa, ste ta stroj verjetno že videli: kos usnja se spusti navzdol, laserska glava nekaj sekund brni, nato pa se izreže vrsta dihalnih lukenj – brez počrnelih robov. Pri džinsu je učinek še bolj impresiven: v nekaj sekundah se vžge vzorec »mačjih brk« ali učinek obrabljenosti, za kar je bilo nekoč potrebnih več deset ročnih prehodov. To je CO2 galvo Laserski označevalnik | gravirni stroj s CO₂-laserjem.
A ko si ga mnogi kupijo, je prvo vprašanje, ki ga zastavijo: »Koliko vatov?« To je napačno vprašanje. Moč v vatih določa le hitrost in globino. Ne določa pa, ali lahko stroj sploh označi vaš material. To dejansko določa le to, ali je valovna dolžina laserskega žarka primerna za material.
Galvo ali portalni sistem – kakšna je dejanska razlika?
Laserski označevalni stroji so na voljo v dveh konstrukcijskih izvedbah. Ena je portalna, pri kateri se laserska glava premika vzdolž nosilca, podobno kot pri CNC-rezalniku. Druga je galvo izvedba, pri kateri laserska glava ostane fiksna, medtem ko se dva majhna zrcala znotraj premikata z visoko hitrostjo, da preusmerita žarek.
Ta dva ogledala sta nameščena na galvo motorjih. Ko se vklopita, se ogledala odklanjata z visoko hitrostjo in spreminjata kot odboja laserskega žarka. Eno ogledalo upravlja z osjo X, drugo pa z osjo Y. Skupaj s poljsko lečo se laser usmeri na delovno ravnino. V tem procesu ni nobenega mehanskega gibanja – celoten vzorec se lahko nariše v nekaj sto milisekundah.
Hitrost je največja prednost galvo sistema. Galvo stroji lahko označujejo s hitrostjo od 1000 do 7000 mm/s, medtem ko portalni stroji običajno delujejo le s hitrostjo od 50 do 300 mm/s. Pri opravilih, kot so izrezovanje v usnju, izžiganje na džinsu in rezanje folije – kjer se mora laser premikati hitro in pogosto –, portalni stroj preprosto ne more slediti. Galvo stroj je prava izbira.
Zakaj CO₂-laserji ne morejo označevati kovin?
CO₂-laserji delujejo na valovni dolžini 10,6 mikrona, v daljnem infrardečem spektru. Na tej valovni dolžini nekovinski materiali izjemno dobro absorbirajo energijo. Usnje, tkanine, les, papir, akril, folija – njihove molekularne strukture naravno absorbirajo to valovno dolžino.
Pri kovini je ravno nasprotno. Ta odbija skoraj vso energijo pri 10,6 mikronov. Žarek zadene površino, večina pa se odbije. Ne more prodreti. Zato naprave za označevanje z CO₂-laserjem niso primerne za kovino. To ni vprašanje kakovosti naprave – to je fizika.
Vaše tri glavne uporabe – na kaj morate biti pozorni
Perforacija in graviranje usnja
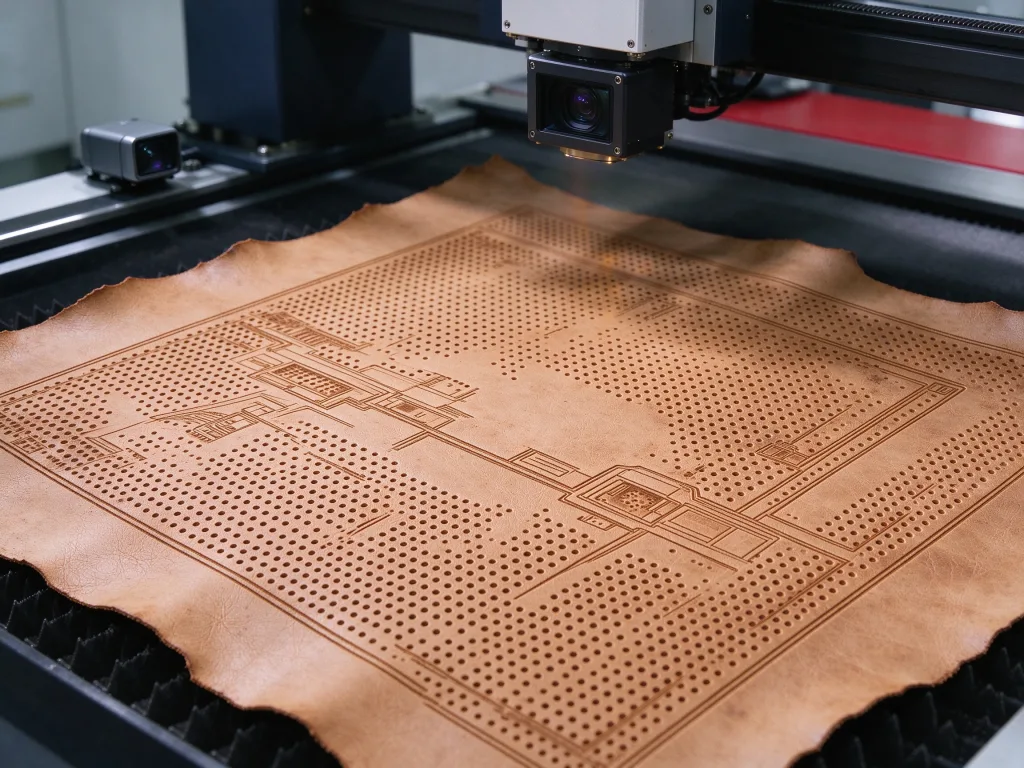
Tradicionalno izrezovanje z matrico vleče in trga usnjena vlakna, kar povzroča razpokanje in zvijanje robov. Mehansko vrtanje je še bolj omejeno – velikost luknje je fiksna, nepravilne oblike ali gosto mikroperforiranje pa sta nemogoča.
Laser deluje drugače. Material upari s takojšnjo toploto, brez mehanskega stiskanja. Rezani rob je rahlo zatesnjen, kar preprečuje raztrganje. Zaradi teh dejavnikov je laser idealen za perforacijo in graviranje usnja.
V praksi za mehko usnje uporabite nizko moč in visoko hitrost, da zmanjšate toplotno deformacijo. Za gosto mikroperforacijo uporabite impulzno delovanje, da preprečite pregrevanje okoliškega usnja. Pri semišu zmanjšajte toplotno moč, da ne izgorite površinske teksture.
Za obdelavo usnja so primerne naprave z močjo 100 W in 150 W. Pri napravi z močjo 100 W nastavite odstotek moči na 30 %–50 %, kar je več kot dovolj. Tudi pri stroju z močjo 150 W lahko zmanjšate moč, vendar če obdelujete izključno usnje, je stroj z močjo 100 W boljša izbira.
Rezanje folij
PET-, PMMA- in PI-folije se pogosto uporabljajo v telefonih, zaslonih in elektronskih komponentah. Ključ do uspešnega rezanja folij z CO₂-laserjem je nadzor nad območjem, na katerega vpliva toplota. Če rezate prehitro, se folija ne loči. Če rezate prepočasi, se rob stopi in ožge.
Pri rezanju folije z 100 W lahko uporabite višjo hitrost in nastavite moč na 40 %–60 %. Uporabite plinsko podporo, da zmanjšate ožganje. Naprava z močjo 150 W reže hitreje, zato je primerna za proizvodnjo folije v velikih količinah. Preden začnete rezati, se prepričajte, da je folija ravna – če se fokus premakne, se poslabša kakovost reza.
Izgorevanje džinsa
Izgorevanje džinsa je najbolj uveljavljena uporaba CO₂-laserja v oblačilni industriji. Visokoenergijski žarek udari na površino džinsa, pri čemer izgori preje in upari barvilo, s čimer ustvari učinke mačjih brk, »monkey-wash«, obrabljenosti in obrabljenega videza – karkoli potrebujete.
Izžiganje je mogoče izvesti tako s 100 W kot s 150 W napravo. Razlika je v učinkovitosti. 150-vatni stroj deluje hitreje. Pri istem vzorcu je 150-vatni model lahko za 30 %–50 % hitrejši od 100-vatnega. Če obdelujete velika naročila za denim, je 150-vatni model stroškovno učinkovitejši. Če je obseg zmeren, zadostuje 100-vatni model.
Vendar bodite previdni: prevelika moč prežge tkanino ali pusti črn, otrdel rob. Premajhna moč pa ne zagotovi zadostnega zbledenja barve. Hitrost in moč je treba uskladiti in prilagoditi skupaj.
100 W proti 150 W – kako izbrati?
Začnite s tem, kar počnete največ.
Če se ukvarjate predvsem s perforacijo usnja, graviranjem, rezanjem folije in izžiganjem džinsa – ter je obseg naročil zmeren –, je 100 W popolnoma zadostno. 100-vatni stroj stane manj in se hitreje amortizira. Preprosto zmanjšajte odstotek moči v programski opremi, da se prilagodite različnim materialom.
Če sprejemate veliko naročil za izžiganje na džinsu, potrebujete hitrejše rezanje folije ali želite v prihodnosti obdelovati debelejše materiale, izberite 150 W. 150-vatni stroj ima močnejšo rezalno zmogljivost in višjo hitrost, vendar je tudi dražji.
Še en dejavnik: poljski objektiv. Ne glede na to, ali gre za 100 W ali 150 W, poljski objektiv določa območje označevanja. Za koščke usnja velikosti 100 mm × 100 mm zadostuje objektiv z goriščno razdaljo F=150 mm. Za 200 mm × 200 mm potrebujete objektiv z goriščno razdaljo F=275 mm. Objektivi so dodatna oprema. Ob nakupu se pozanimajte, kaj vključuje standardna konfiguracija in koliko stane dodatni objektiv.
Tri stvari, ki jih morate storiti pred nakupom
Najprej prinesite svoj material za preskus vzorca na kraju samem. Trdota usnja se razlikuje. Debelina folije se razlikuje. Teža džinsa se razlikuje. Rezultati se znatno razlikujejo. Ne glede na to, kaj pravi prodajalec, je bolje, da to vidite z lastnimi očmi. Posebno pozornost posvetite kakovosti robov in razlikam v hitrosti med 100 W in 150 W.
Drugič, stroj pustite delovati neprekinjeno dve uri. Bodite pozorni na morebitno zmanjšanje moči ali zatikanje galvanskega zrcala. CO₂ laserske cevi so ocenjene na več kot 20.000 ur delovanja, vendar slabo odvajanje toplote to življenjsko dobo drastično skrajša.
Tretjič, v pogodbi navedite blagovne znamke ključnih komponent. Laserska cev, galvanska glava in poljska leča – vse to mora biti navedeno. Pri enakem proračunu je veliko pametneje vlagati v dober galvanski sistem in dobro lasersko cev, kot pa preprosto povečevati moč v vatih.
Pogosta vprašanja
Ali je pri usnju razlika med 100 W in 150 W?
Ne veliko. Usnje ne zahteva polne moči. 100 W stroj z zmanjšano močjo in 150 W stroj z zmanjšano močjo dajeta podobne rezultate. Razlika je v učinkovitosti. 150 W deluje hitreje, vendar če vaša naročila niso nujna, zadostuje 100 W.
Kako debelo lahko reže 150 W naprava?
150 W CO₂ laser lahko reže usnje do debeline 5–8 mm (odvisno od vrste usnja in hitrosti) ter akril do 10 mm ali več. 100 W naprava reže usnje do debeline približno 3–5 mm, akril pa do približno 8 mm. Odvisno je od materiala.
Ali moram ločeno kupiti poljsko lečo?
Standardna oprema običajno vključuje eno poljsko lečo, ponavadi F=150 mm ali F=200 mm. Če potrebujete večjo površino za označevanje – recimo 200 mm × 200 mm ali več – boste morali ločeno kupiti lečo F=275 mm ali večjo. Zamenjava objektiva zahteva ponovno kalibracijo goriščne razdalje. O tem se pozanimajte vnaprej.
Zaključek
Izbira CO₂ galvo laserskega označevalnika temelji na preprosti logiki: najprej material, nato delovno območje, nato moč. Za nekovinske materiale, kot so usnje, folija in džins, je CO₂ laser najbolj primeren. Za te naloge sta primerna tako 100 W kot 150 W – razlika je v učinkovitosti in zmogljivosti rezanja. Za velike količine in visoko hitrost izberite 150 W. Za zmerne količine in nadzor nad stroški zadostuje 100 W. Pred nakupom opravite preskus z vašim dejanskim materialom. Naj rezultati govorijo sami zase.
Povezani izdelki: Galvo laser za označevanje · Statični laser za označevanje · RF laser za graviranje kovin DF-980
Niste prepričani, ali je CO₂ galvo laser primeren za vaš material? Pošljite nam podatke o vašem vzorcu in vam bomo svetovali, katera konfiguracija je najbolj primerna.