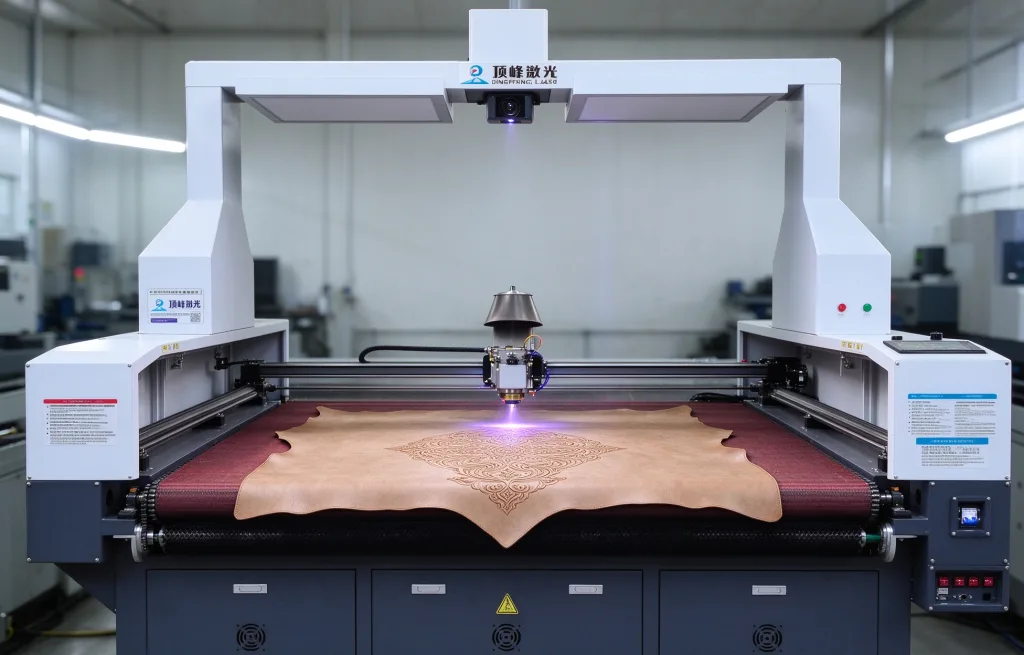
Als u werkzaam bent in de lederwaren-, schoenen- of denimkledingindustrie, heeft u deze machine waarschijnlijk al eens gezien: een stuk leer wordt neergelegd, de laserkop zoemt een paar seconden en er wordt een rij ademende gaatjes geponst – zonder zwartgeblakerde randen. Bij denim is het resultaat nog indrukwekkender: binnen enkele seconden wordt een ‘cat-whisker’- of versleten effect aangebracht, waarvoor vroeger tientallen handmatige bewerkingen nodig waren. Dat is een CO₂-galvo-Lasermarkeermachine | CO₂-lasergraveermachine.
Maar wanneer veel mensen er een kopen, is de eerste vraag die ze stellen: ‘Hoeveel watt?’ Dat is de verkeerde vraag. Het vermogen bepaalt alleen de snelheid en de diepte. Het bepaalt niet of de machine uw materiaal überhaupt kan markeren. Wat dat echt bepaalt, is of de lasergolflengte overeenkomt met het materiaal.
Galvo versus portaal – wat is het echte verschil?
Lasermarkeermachine | CO₂-lasergraveermachines zijn er in twee bouwvormen. De ene is van het gantry-type, waarbij de laserkop langs een balk beweegt, net als bij een CNC-freesmachine. De andere is van het galvo-type, waarbij de laserkop vast blijft staan en twee kleine spiegeltjes binnenin met hoge snelheid bewegen om de straal om te leiden.
Deze twee spiegels zijn gemonteerd op galvo-motoren. Wanneer ze worden aangedreven, buigen de spiegels met hoge snelheid af, waardoor de reflectiehoek van de laser verandert. De ene spiegel regelt de X-as, de andere de Y-as. Samen met een veldlens wordt de laser op het werkvlak gefocust. Er is geen mechanische beweging bij dit proces betrokken – een volledig patroon kan in enkele honderden milliseconden worden getekend.
Snelheid is het grootste voordeel van de galvo. Galvo-machines kunnen markeren met een snelheid van 1000 tot 7000 mm/s, terwijl portaalmachines doorgaans slechts 50 tot 300 mm/s halen. Voor toepassingen zoals het uithollen van leer, het uitbranden van denim en het snijden van folie – waarbij de laser snel en vaak moet bewegen – kan een portaalmachine simpelweg niet bijblijven. Een galvo-machine is dan de juiste keuze.
Waarom kunnen CO₂-lasers geen metaal markeren?
CO₂-lasers werken op een golflengte van 10,6 micron, in het verre infrarood. Bij deze golflengte absorberen niet-metalen materialen de energie buitengewoon goed. Leer, stof, hout, papier, acryl, folie – hun moleculaire structuren absorberen deze golflengte van nature.
Bij metaal is het tegenovergestelde het geval. Het weerkaatst bijna alle energie bij 10,6 micron. De straal raakt het oppervlak en het grootste deel kaatst terug. De straal kan niet doordringen. Daarom zijn CO₂-Lasermarkeermachine | CO₂-lasergraveermachines niet geschikt voor metaal. Dit heeft niets te maken met de kwaliteit van de machine – het is een kwestie van natuurkunde.
Uw drie belangrijkste toepassingen – waar u op moet letten
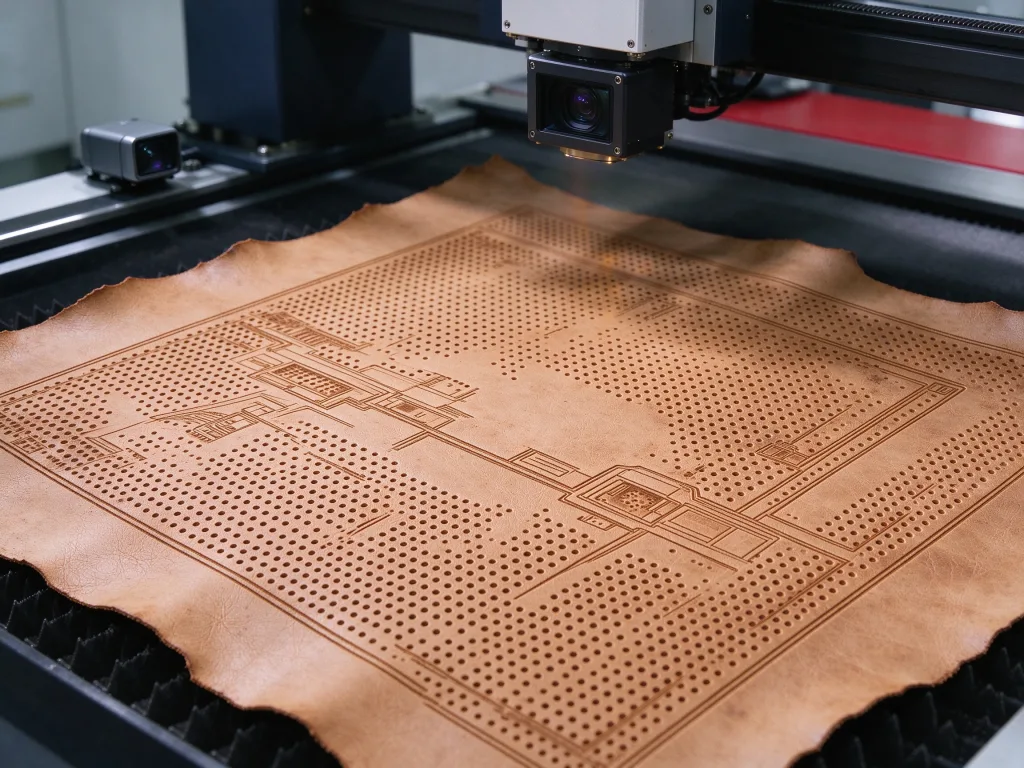
Perforatie en graveren van leer
Bij traditioneel stansen worden de leervezels uitgetrokken en gescheurd, wat leidt tot scheurtjes en omkrullen van de randen. Mechanisch boren is nog beperkter: de gatgrootte ligt vast en onregelmatige vormen of dichte microperforaties zijn onmogelijk.
Laser werkt anders. Het verdampt materiaal door onmiddellijke hitte, zonder mechanische druk. De snijrand wordt lichtjes verzegeld, waardoor rafelen wordt voorkomen. Deze factoren maken laser ideaal voor het perforeren en graveren van leer.
Gebruik in de praktijk een laag vermogen en een hoge snelheid voor zacht leer om warmtevervorming te verminderen. Gebruik voor dichte microperforaties gepulseerde bestraling om te voorkomen dat het omliggende leer oververhit raakt. Verlaag bij suède de warmteafgifte om te voorkomen dat de oppervlaktestructuur wegbrandt.
Zowel 100W- als 150W-machines zijn geschikt voor leer. Stel bij een 100W-machine het vermogenspercentage in op 30%–50%; dat is ruim voldoende. Een machine van 150 W kan ook lager worden ingesteld, maar als u uitsluitend met leer werkt, biedt 100 W meer waar voor uw geld.
Film snijden
PET-, PMMA- en PI-folies worden op grote schaal gebruikt in telefoons, beeldschermen en elektronische componenten. De sleutel tot het snijden van folie met een CO₂-laser is het beheersen van de door warmte beïnvloede zone. Snijd je te snel, dan komt de folie niet los. Snijd je te langzaam, dan smelt de rand en verkolt deze.
Voor het snijden van folie met 100 W kun je een hogere snelheid gebruiken en het vermogen instellen op 40%–60%. Gebruik gasondersteuning om verkoling tot een minimum te beperken. Een machine van 150 W snijdt sneller, waardoor deze geschikt is voor de productie van grote hoeveelheden folie. Zorg ervoor dat de folie vlak ligt voordat je gaat snijden – als de focus verschuift, gaat dit ten koste van de snijkwaliteit.
Denim-burnout
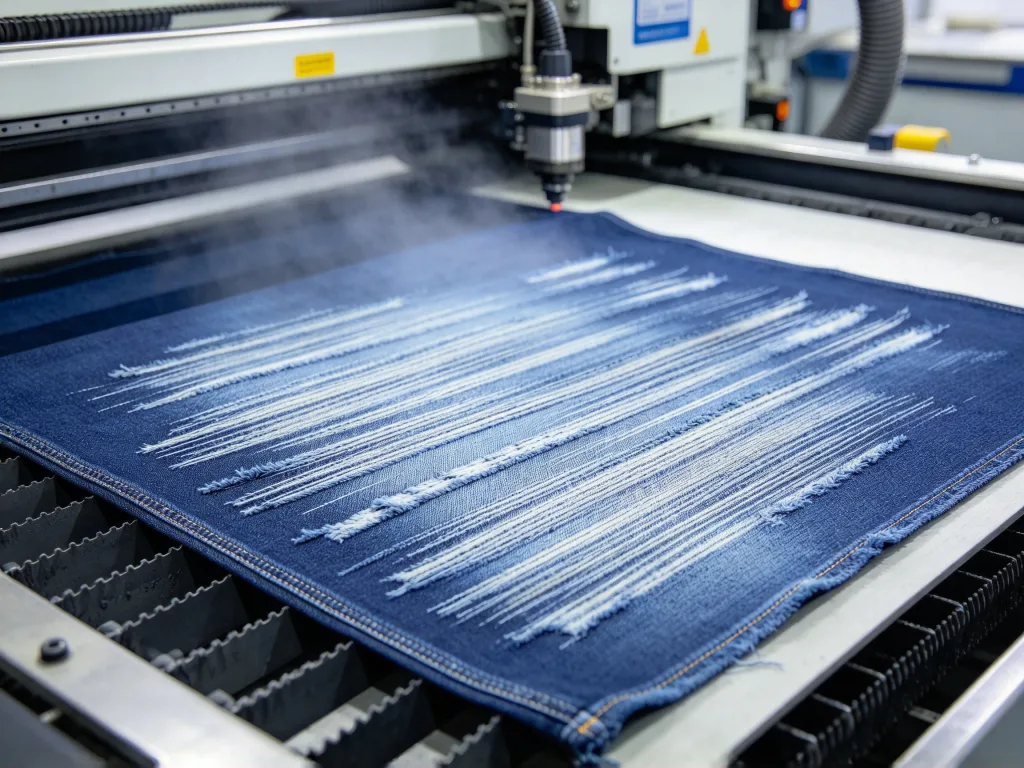
Denim-burnout is de meest gangbare toepassing van de CO₂-laser in de kledingindustrie. Een hoogenergetische straal raakt het denimoppervlak, waardoor garens worden weggebrand en kleurstof verdampt om ‘cat-whisker’, ‘monkey-wash’, ‘distressed’ en ‘worn’ effecten te creëren – wat je maar nodig hebt.
Zowel 100 W als 150 W zijn geschikt voor burnout. Het verschil zit in de efficiëntie. Een 150W-machine werkt sneller. Voor hetzelfde patroon kan de 150W-machine 30%–50% sneller zijn dan de 100W-machine. Als je grote denimopdrachten verwerkt, is 150W kosteneffectiever. Bij een gemiddeld volume is 100W voldoende.
Maar let op: te veel vermogen verbrandt de stof of laat een zwarte, verharde rand achter. Te weinig vermogen zorgt ervoor dat de kleur onvoldoende vervaagt. Snelheid en vermogen moeten op elkaar worden afgestemd en gezamenlijk worden aangepast.
100 W versus 150 W – hoe kies je?
Begin bij wat je voornamelijk doet.
Als je voornamelijk bezig bent met het perforeren van leer, graveren, het snijden van folie en het uitbranden van denim – en het ordervolume is gemiddeld – dan is 100 W ruim voldoende. Een machine van 100 W kost minder en verdient zichzelf sneller terug. Je hoeft alleen maar het vermogenspercentage in de software te verlagen om de machine aan te passen aan verschillende materialen.
Als je veel opdrachten voor het uitbranden van denim aanneemt, sneller folie wilt snijden of in de toekomst dikkere materialen wilt bewerken, kies dan voor 150W. Een 150W-machine heeft een sterker snijvermogen en een hogere snelheid, maar kost ook meer.
Nog een factor: de veldlens. Of je nu kiest voor 100 W of 150 W, de veldlens bepaalt het markeergebied. Voor stukken leer van 100 mm × 100 mm is een veldlens met F=150 mm voldoende. Voor 200 mm × 200 mm heb je een lens met F=275 mm nodig. Veldlenzen zijn optioneel. Vraag bij aankoop wat de standaardconfiguratie omvat en hoeveel een extra lens kost.
Drie dingen die je moet doen voordat je iets koopt
Ten eerste: neem uw materiaal mee voor een proefopname ter plaatse. De hardheid van leer varieert. De dikte van folie varieert. Het gewicht van denim varieert. De resultaten kunnen aanzienlijk verschillen. Wat de verkoper ook zegt, het is beter om het met eigen ogen te zien. Let vooral op de kwaliteit van de randen en de snelheidsverschillen tussen 100 W en 150 W.
Ten tweede: laat de machine twee uur lang continu draaien. Let op vermogensverlies of haperingen van de galvo. CO₂-laserbuisjes hebben een nominale levensduur van meer dan 20.000 uur, maar slechte warmteafvoer verkort die aanzienlijk.
Ten derde: specificeer de merken van de kerncomponenten in het contract. De laserbuis, de galvo-kop en de veldlens – ze moeten allemaal worden vermeld. Bij een gelijk budget is het veel verstandiger om te investeren in een goede galvo en een goede laserbuis dan simpelweg het vermogen op te voeren.
Veelgestelde vragen
Is er een verschil tussen 100 W en 150 W voor leer?
Niet veel. Leer vereist geen vol vermogen. Een 100W-machine op een lager vermogen en een 150W-machine op een lager vermogen leveren vergelijkbare resultaten op. Het verschil zit in de efficiëntie. 150W werkt sneller, maar als uw opdrachten niet urgent zijn, is 100W voldoende.
Hoe dik kan een 150W-machine snijden?
Een CO₂-laser van 150 W kan leer tot 5–8 mm snijden (afhankelijk van het leersoort en de snelheid), en acryl tot 10 mm of meer. Een machine van 100 W snijdt leer tot ongeveer 3–5 mm en acryl tot ongeveer 8 mm. Het hangt af van het materiaal.
Moet ik een veldlens apart aanschaffen?
Het standaardpakket bevat meestal één veldlens, doorgaans F=150 mm of F=200 mm. Als u een groter markeeroppervlak nodig hebt – bijvoorbeeld 200 mm × 200 mm of groter – moet u apart een lens van F=275 mm of groter aanschaffen. Bij het verwisselen van de veldlens moet de brandpuntsafstand opnieuw worden gekalibreerd. Informeer hier vooraf naar.
Conclusie
De keuze voor een CO₂-galvo-Lasermarkeermachine | CO₂-lasergraveermachine komt neer op een eenvoudige logica: eerst het materiaal, dan het werkgebied, dan het vermogen. Voor niet-metalen materialen zoals leer, folie en denim is een CO₂-laser de beste keuze. Zowel 100 W als 150 W zijn geschikt voor deze toepassingen – het verschil zit in de efficiëntie en het snijvermogen. Kies voor 150 W bij grote volumes en hoge snelheden. Voor gemiddelde volumes en kostenbeheersing is 100 W voldoende. Test het apparaat vóór aankoop met uw daadwerkelijke materiaal. Laat de resultaten voor zich spreken.
Gerelateerde producten: Galvo-Lasermarkeermachine | CO₂-lasergraveermachine · Statische Lasermarkeermachine | CO₂-lasergraveermachine · Metalen RF-lasergraveermachine DF-980
Weet u niet zeker of een CO₂-galvo-laser geschikt is voor uw materiaal? Stuur ons de gegevens van uw monster en wij vertellen u welke configuratie het meest geschikt is.