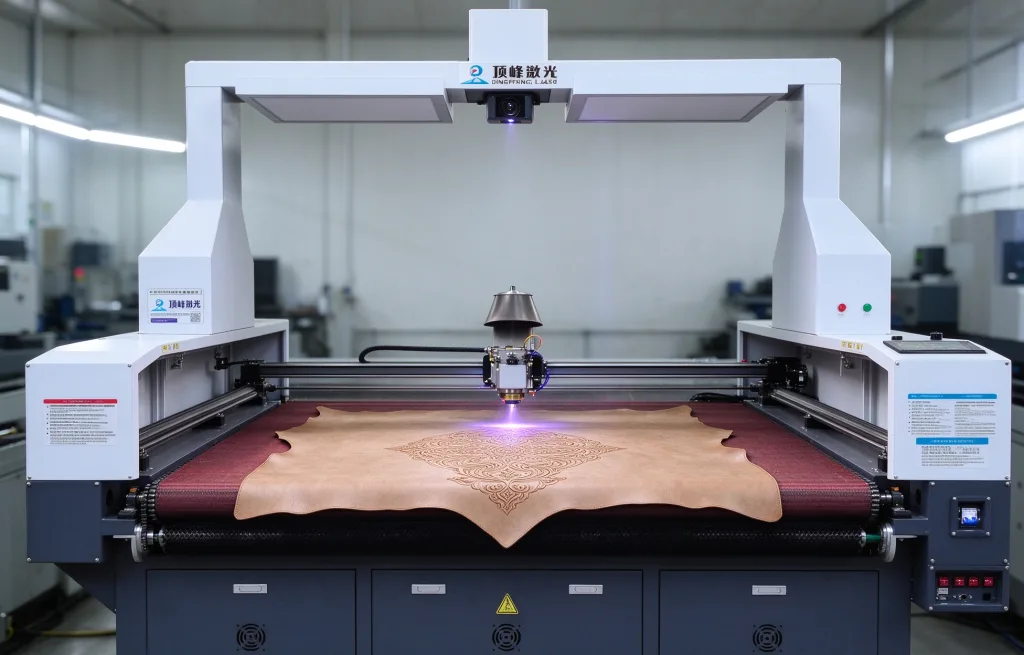
Wenn Sie in der Lederwaren-, Schuh- oder Denim-Branche tätig sind, haben Sie diese Maschine wahrscheinlich schon einmal gesehen: Ein Stück Leder wird eingelegt, der Laserkopf surrt ein paar Sekunden lang, und schon ist eine Reihe atmungsaktiver Löcher gestanzt – ganz ohne geschwärzte Kanten. Bei Denim ist der Effekt noch beeindruckender: In wenigen Sekunden lässt sich ein „Cat-Whisker“- oder Abnutzungseffekt einbrennen, für den früher Dutzende manueller Arbeitsschritte nötig waren. Das ist eine CO₂-Galvo-Laserbeschriftungsmaschine | CO₂-Lasergravierer.
Doch wenn viele Menschen eine solche Maschine kaufen, lautet ihre erste Frage: „Wie viele Watt?“ Das ist die falsche Frage. Die Wattzahl bestimmt lediglich Geschwindigkeit und Tiefe. Sie sagt nichts darüber aus, ob die Maschine Ihr Material überhaupt markieren kann. Entscheidend dafür ist vielmehr, ob die Laserwellenlänge zum Material passt.
Galvo vs. Portal – Was ist der eigentliche Unterschied?
Laserbeschriftungsmaschine | CO₂-Lasergravierern gibt es in zwei Bauarten. Die eine ist die Portalbauweise, bei der sich der Laserkopf wie bei einer CNC-Fräse entlang eines Trägers bewegt. Die andere ist die Galvo-Bauweise, bei der der Laserkopf feststeht und zwei kleine Spiegel im Inneren sich mit hoher Geschwindigkeit bewegen, um den Strahl umzulenken.
Diese beiden Spiegel sind auf Galvo-Motoren montiert. Bei Stromzufuhr lenken die Spiegel den Strahl mit hoher Geschwindigkeit ab und verändern so den Reflexionswinkel des Lasers. Ein Spiegel steuert die X-Achse, der andere die Y-Achse. Zusammen mit einer Feldlinse wird der Laserstrahl auf die Arbeitsebene fokussiert. Dabei kommt es zu keiner mechanischen Bewegung – ein vollständiges Muster kann in wenigen hundert Millisekunden gezeichnet werden.
Geschwindigkeit ist der größte Vorteil der Galvo-Maschine. Galvo-Maschinen können mit 1.000 bis 7.000 mm/s markieren, während Portalmaschinen in der Regel nur mit 50 bis 300 mm/s arbeiten. Bei Anwendungen wie Lederaushöhlungen, Denim-Burnout und Folienschneiden – bei denen sich der Laser schnell und häufig bewegen muss – kann eine Portalmaschine einfach nicht mithalten. Eine Galvo-Maschine ist hier die richtige Wahl.
Warum können CO₂-Laser kein Metall markieren?
CO₂-Laser arbeiten bei einer Wellenlänge von 10,6 Mikrometern im fernen Infrarotbereich. Bei dieser Wellenlänge absorbieren nichtmetallische Materialien die Energie extrem gut. Leder, Stoff, Holz, Papier, Acryl, Folie – ihre Molekülstrukturen absorbieren diese Wellenlänge von Natur aus.
Bei Metall ist es genau umgekehrt. Es reflektiert fast die gesamte Energie bei 10,6 Mikrometer. Der Strahl trifft auf die Oberfläche, und der größte Teil prallt ab. Er kann nicht eindringen. Deshalb sind CO₂-Laserbeschriftungsmaschine | CO₂-Lasergravierern für Metall nicht geeignet. Das ist keine Frage der Maschinenqualität – es ist Physik.
Ihre drei Kernanwendungen – worauf Sie achten sollten
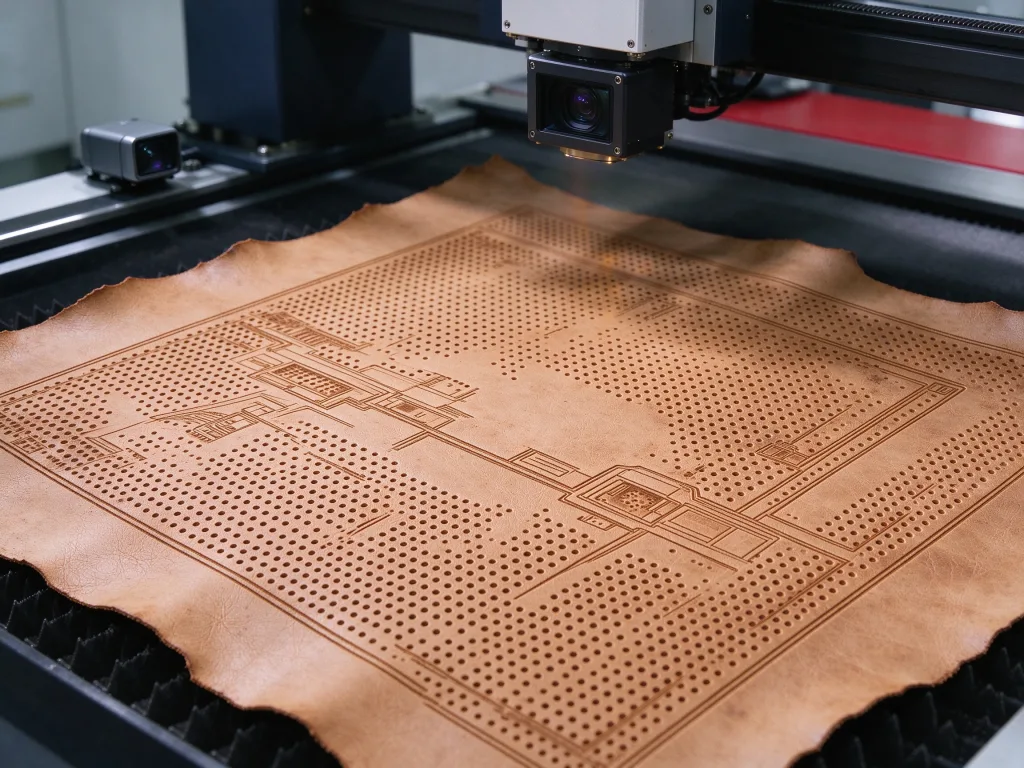
Perforation und Gravur von Leder
Beim herkömmlichen Stanzen werden die Lederfasern gezogen und zerrissen, was zu Rissen an den Kanten und zum Aufrollen führt. Das mechanische Bohren ist noch eingeschränkter – die Lochgröße ist fest vorgegeben, und unregelmäßige Formen oder dichte Mikroperforationen sind unmöglich.
Beim Laser ist das anders. Er verdampft das Material durch sofortige Hitze, ohne mechanischen Druck auszuüben. Die Schnittkante wird leicht versiegelt, wodurch ein Ausfransen verhindert wird. Diese Faktoren machen den Laser ideal für die Perforation und Gravur von Leder.
In der Praxis sollten Sie bei weichem Leder eine niedrige Leistung und hohe Geschwindigkeit verwenden, um Wärmeverformungen zu reduzieren. Bei dichten Mikroperforationen sollten Sie den gepulsten Betrieb nutzen, um eine Überhitzung des umgebenden Leders zu verhindern. Bei Wildleder sollten Sie die Heizleistung verringern, um ein Verbrennen der Oberflächenstruktur zu vermeiden.
Sowohl 100-W- als auch 150-W-Geräte eignen sich für die Bearbeitung von Leder. Bei einem 100-W-Gerät reicht es völlig aus, die Leistung auf 30 % bis 50 % zu reduzieren. Ein 150-W-Gerät lässt sich ebenfalls herunterregeln, doch wenn Sie ausschließlich mit Leder arbeiten, bietet das 100-W-Gerät ein besseres Preis-Leistungs-Verhältnis.
Folienschneiden
PET-, PMMA- und PI-Folien finden breite Anwendung in Mobiltelefonen, Displays und elektronischen Bauteilen. Der Schlüssel zum Folienschneiden mit dem CO₂-Laser liegt in der Kontrolle der Wärmeeinflusszone. Schneidet man zu schnell, trennt sich die Folie nicht. Schneidet man zu langsam, schmilzt die Kante und verkohlt.
Beim Folienschnitt mit 100 W können Sie eine höhere Geschwindigkeit wählen und die Leistung auf 40 %–60 % einstellen. Verwenden Sie Gasunterstützung, um das Verkohlen zu minimieren. Ein 150-W-Gerät schneidet schneller und eignet sich daher für die Folienproduktion in großen Stückzahlen. Stellen Sie sicher, dass die Folie vor dem Schneiden flach liegt – wenn sich der Fokus verschiebt, leidet die Schnittqualität.
Denim-Burnout
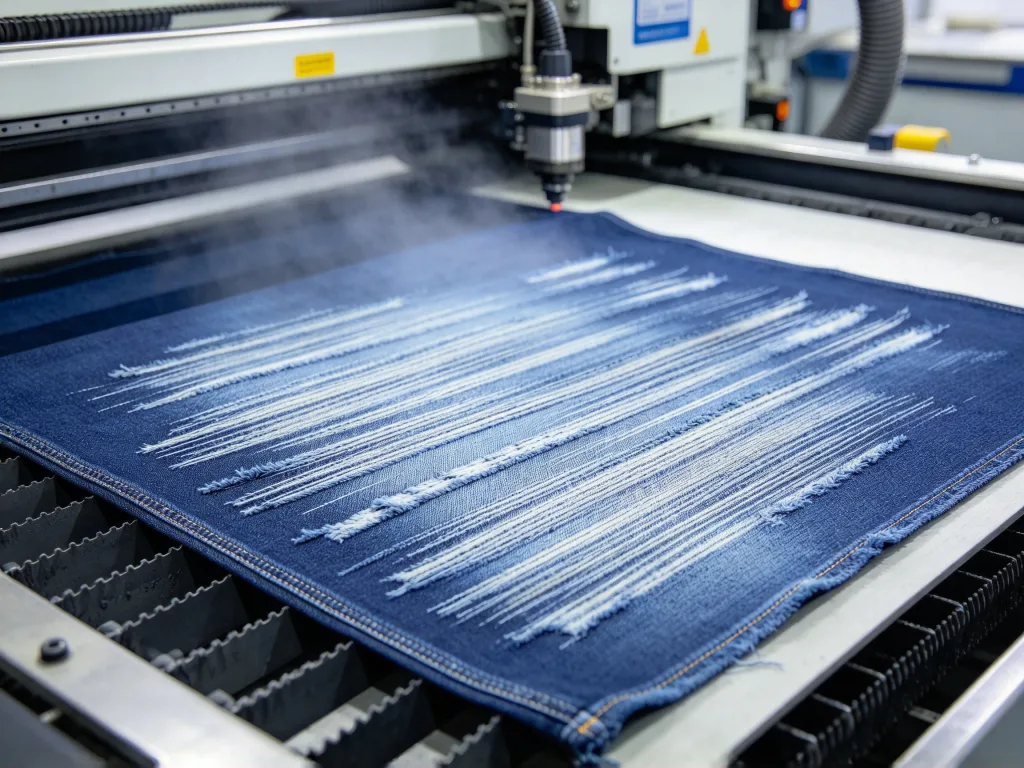
Denim-Burnout ist die etablierteste CO₂-Laseranwendung in der Bekleidungsindustrie. Ein hochenergetischer Strahl trifft auf die Denim-Oberfläche, verbrennt Garne und verdampft Farbstoffe, um „Cat-Whisker“-Effekte, „Monkey-Wash“-Effekte, Distressed-Effekte und Abnutzungs-Effekte zu erzeugen – ganz nach Ihren Wünschen.
Sowohl 100-W- als auch 150-W-Geräte können Burnout ausführen. Der Unterschied liegt in der Effizienz. Ein 150-W-Gerät arbeitet schneller. Bei gleichem Muster kann ein 150-W-Gerät 30 % bis 50 % schneller sein als ein 100-W-Gerät. Wenn Sie große Denim-Aufträge bearbeiten, ist ein 150-W-Gerät kostengünstiger. Bei moderatem Volumen reicht ein 100-W-Gerät aus.
Aber Vorsicht: Zu viel Leistung verbrennt den Stoff oder hinterlässt einen schwarzen, verhärteten Rand. Zu wenig Leistung führt dazu, dass die Farbe nicht ausreichend verblasst. Geschwindigkeit und Leistung müssen aufeinander abgestimmt und gemeinsam angepasst werden.
100 W vs. 150 W – Wie trifft man die richtige Wahl?
Gehen Sie von Ihren Hauptanwendungen aus.
Wenn Ihre Arbeit hauptsächlich aus Lederperforation, Gravur, Folienschneiden und Denim-Burnout besteht – und das Auftragsvolumen moderat ist –, sind 100 W völlig ausreichend. Eine 100-W-Maschine kostet weniger und amortisiert sich schneller. Sie stellen einfach den Leistungsprozentsatz in der Software herunter, um die Maschine an verschiedene Materialien anzupassen.
Wenn Sie viele Aufträge zum Ausbrennen von Denim annehmen, schnelleres Schneiden von Folien benötigen oder später auch dickere Materialien bearbeiten möchten, entscheiden Sie sich für 150 W. Eine 150-W-Maschine verfügt über eine stärkere Schneidleistung und eine höhere Geschwindigkeit, kostet aber auch mehr.
Ein weiterer Faktor: die Feldlinse. Unabhängig davon, ob 100 W oder 150 W – die Feldlinse bestimmt den Markierungsbereich. Für 100 mm × 100 mm große Lederstücke reicht eine Feldlinse mit F=150 mm aus. Für 200 mm × 200 mm benötigen Sie eine Linse mit F=275 mm. Feldlinsen sind optional. Fragen Sie beim Kauf nach, was in der Standardkonfiguration enthalten ist und wie viel eine zusätzliche Linse kostet.
Drei Dinge, die Sie vor dem Kauf unbedingt tun müssen
Erstens: Bringen Sie Ihr Material für einen Test vor Ort mit. Die Lederhärte variiert. Die Foliendicke variiert. Das Denim-Gewicht variiert. Die Ergebnisse unterscheiden sich erheblich. Egal, was der Verkäufer sagt – es ist besser, sich selbst ein Bild zu machen. Achten Sie besonders auf die Kantenqualität und die Geschwindigkeitsunterschiede zwischen 100 W und 150 W.
Zweitens: Lassen Sie die Maschine zwei Stunden lang ununterbrochen laufen. Achten Sie auf Leistungsverluste oder Ruckeln des Galvo. CO₂-Laserröhren sind für über 20.000 Betriebsstunden ausgelegt, doch eine schlechte Wärmeableitung verkürzt diese Lebensdauer drastisch.
Drittens: Legen Sie die Marken der Kernkomponenten im Vertrag fest. Die Laserröhre, der Galvo-Kopf und die Feldlinse – all dies muss ausdrücklich aufgeführt werden. Bei gleichem Budget ist es weitaus sinnvoller, in einen guten Galvo-Kopf und eine gute Laserröhre zu investieren, als einfach nur die Wattzahl in die Höhe zu treiben.
Häufig gestellte Fragen
Gibt es bei Leder einen Unterschied zwischen 100 W und 150 W?
Nicht viel. Leder erfordert keine volle Leistung. Eine heruntergeregelte 100-W-Maschine und eine heruntergeregelte 150-W-Maschine liefern ähnliche Ergebnisse. Der Unterschied liegt in der Effizienz. 150 W arbeiten schneller, aber wenn Ihre Aufträge nicht dringend sind, reichen 100 W aus.
Wie dick kann ein 150-W-Gerät schneiden?
Ein 150-W-CO₂-Laser kann Leder bis zu einer Dicke von 5–8 mm (je nach Lederart und Geschwindigkeit) und Acryl bis zu 10 mm oder mehr schneiden. Ein 100-W-Gerät schneidet Leder bei etwa 3–5 mm und Acryl bei etwa 8 mm. Das hängt vom Material ab.
Muss ich eine Feldlinse separat kaufen?
Im Standardpaket ist in der Regel eine Feldlinse enthalten, typischerweise mit F=150 mm oder F=200 mm. Wenn Sie einen größeren Markierbereich benötigen – beispielsweise 200 mm × 200 mm oder größer –, müssen Sie eine Linse mit F=275 mm oder größer separat kaufen. Beim Wechsel der Feldlinse muss die Brennweite neu kalibriert werden. Erkundigen Sie sich diesbezüglich im Voraus.
Fazit
Die Auswahl eines CO₂-Galvo-Laserbeschriftungsgeräts folgt einer einfachen Logik: zuerst das Material, dann der Arbeitsbereich, dann die Leistung. Für nichtmetallische Materialien wie Leder, Folie und Denim ist ein CO₂-Laser am besten geeignet. Sowohl 100 W als auch 150 W sind für diese Aufgaben geeignet – der Unterschied liegt in der Effizienz und der Schneidleistung. Für hohe Stückzahlen und Geschwindigkeit sollten Sie sich für 150 W entscheiden. Für moderate Stückzahlen und Kostenkontrolle reichen 100 W aus. Testen Sie vor dem Kauf mit Ihrem tatsächlichen Material. Lassen Sie die Ergebnisse sprechen.
Verwandte Produkte: Galvo-Laserbeschriftungsmaschine | CO₂-Lasergravierer · Statische Laserbeschriftungsmaschine | CO₂-Lasergravierer · Metall-HF-Lasergravurmaschine DF-980
Sie sind sich nicht sicher, ob ein CO₂-Galvo-Laser für Ihr Material geeignet ist? Senden Sie uns die Details Ihres Musters, und wir sagen Ihnen, welche Konfiguration sinnvoll ist.